Technische Referenz auf der Grundlage einer tatsächlichen Produktionsbewertung von Taiyada HD-7240 Dry Film Photoresist.
Bei der PCB-Herstellung hängt die Trockenfilm-Photoresistleistung nicht nur von der Qualität des Photoresists selbst ab, sondern auch davon, wie gut der gesamte Produktionsprozess kontrolliert wird.
Basierend auf einer tatsächlichen Produktionsbewertung von Taiyada HD-7240 Dry Film Photoresist werden in diesem Artikel einige wichtige Prozessparameter erläutert, auf die PCB-Hersteller bei der Verwendung von Trockenfilmphotoresist achten sollten.
1. Warum Trockenfilmprozesssteuerung wichtig ist
Trockenfilm-Photoresist ist eines der wichtigsten Materialien für die Leiterplatten-Bildgebung: Für die Herstellung von Leiterplatten mit hoher Dichte muss der trockene Film eine gute Haftung auf der Kupferoberfläche gewährleisten und gleichzeitig eine ausreichende Bildauflösung und eine stabile Entwicklungsleistung gewährleisten.
Taiyada HD-7240 wurde mit mehreren Eigenschaften für die PCB-Produktion entwickelt:
- Gute Haftung und Auflösung für hochdichte Leiterplatten
- Hohe Lichtempfindlichkeit bei relativ geringer Belichtungsenergie
- Schnelle Entwicklung der Leistung
- Kleine Filmfragmente während des Strippens, die zur Verbesserung der Produktionseffizienz beitragen
2. Oberflächenvorbereitung vor dem Laminieren
Eine gute Oberflächenvorbereitung ist für die Trockenfilmhaftung unerlässlich; vor der Laminierung sollte die Kupferoberfläche sauber und gleichmäßig sein; Verunreinigungen, Oxidationen, Feuchtigkeit oder ungeeignete Oberflächenrauhigkeiten können die Haftung negativ beeinflussen und zu einem Abheben oder Abschälen bei der nachfolgenden Verarbeitung beitragen.
| Prozessparameter | Prüfbedingungen | Empfohlene Reichweite |
|---|---|---|
| Geschwindigkeit der Oberflächenvorbereitungslinie | 2.2 m/min | 2.5–3.0 m/min |
| Trocknungstemperatur | 85°C | 80–90°C |
| Oberer Waschdruck | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Unterer Waschdruck | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
Der Abriebtest wurde sowohl für den oberen als auch für den unteren Bürstenabschnitt von etwa 8 bis 12 cm gemessen, während das Ergebnis des Wasserbruchtests ≥ 15 Sekunden betrug. Diese Prüfungen geben nützliche Hinweise darauf, ob die Kupferoberflächenvorbereitung vor der Trockenfilmkaschierung geeignet ist.
3. Laminationsparameter
Die Kaschierung ist ein weiterer kritischer Schritt: Ziel ist es, einen gleichmäßigen Kontakt zwischen dem trockenen Film und der Kupferoberfläche zu erreichen, ohne eine schlechte Haftung oder Prozessinstabilität einzuführen.
| Laminationsparameter | Prüfbedingungen | Empfohlene Reichweite |
|---|---|---|
| Laminationsgeschwindigkeit | 2.6 m/min | 1.5–2.0 m/min |
| Obere Warmwalzentemperatur | 105°C | 100–120°C |
| Niedrigere Warmwalzentemperatur | 105°C | 100–120°C |
| Board-Eintrittstemperatur | 38°C | 30–40°C |
| Bordaustrittstemperatur | 55°C | 50–65°C |
| Luftdruck | 4 kg/cm² | 4–6 kg/cm² |
die aufgezeichnete Laminationsgeschwindigkeit während dieses Tests betrug 2.6 m/min , während der vorgeschlagene Referenzbereich im Quellbericht 1.5–2.0 m/min Die anderen wichtigen Temperatur- und Druckparameter blieben innerhalb der dokumentierten vorgeschlagenen Bereiche. dies zeigt, warum die Prozessoptimierung auf den tatsächlichen Produktionsergebnissen basieren sollte, anstatt einen Parameter unabhängig anzupassen.
4. Kontrolle der Belichtungsenergie
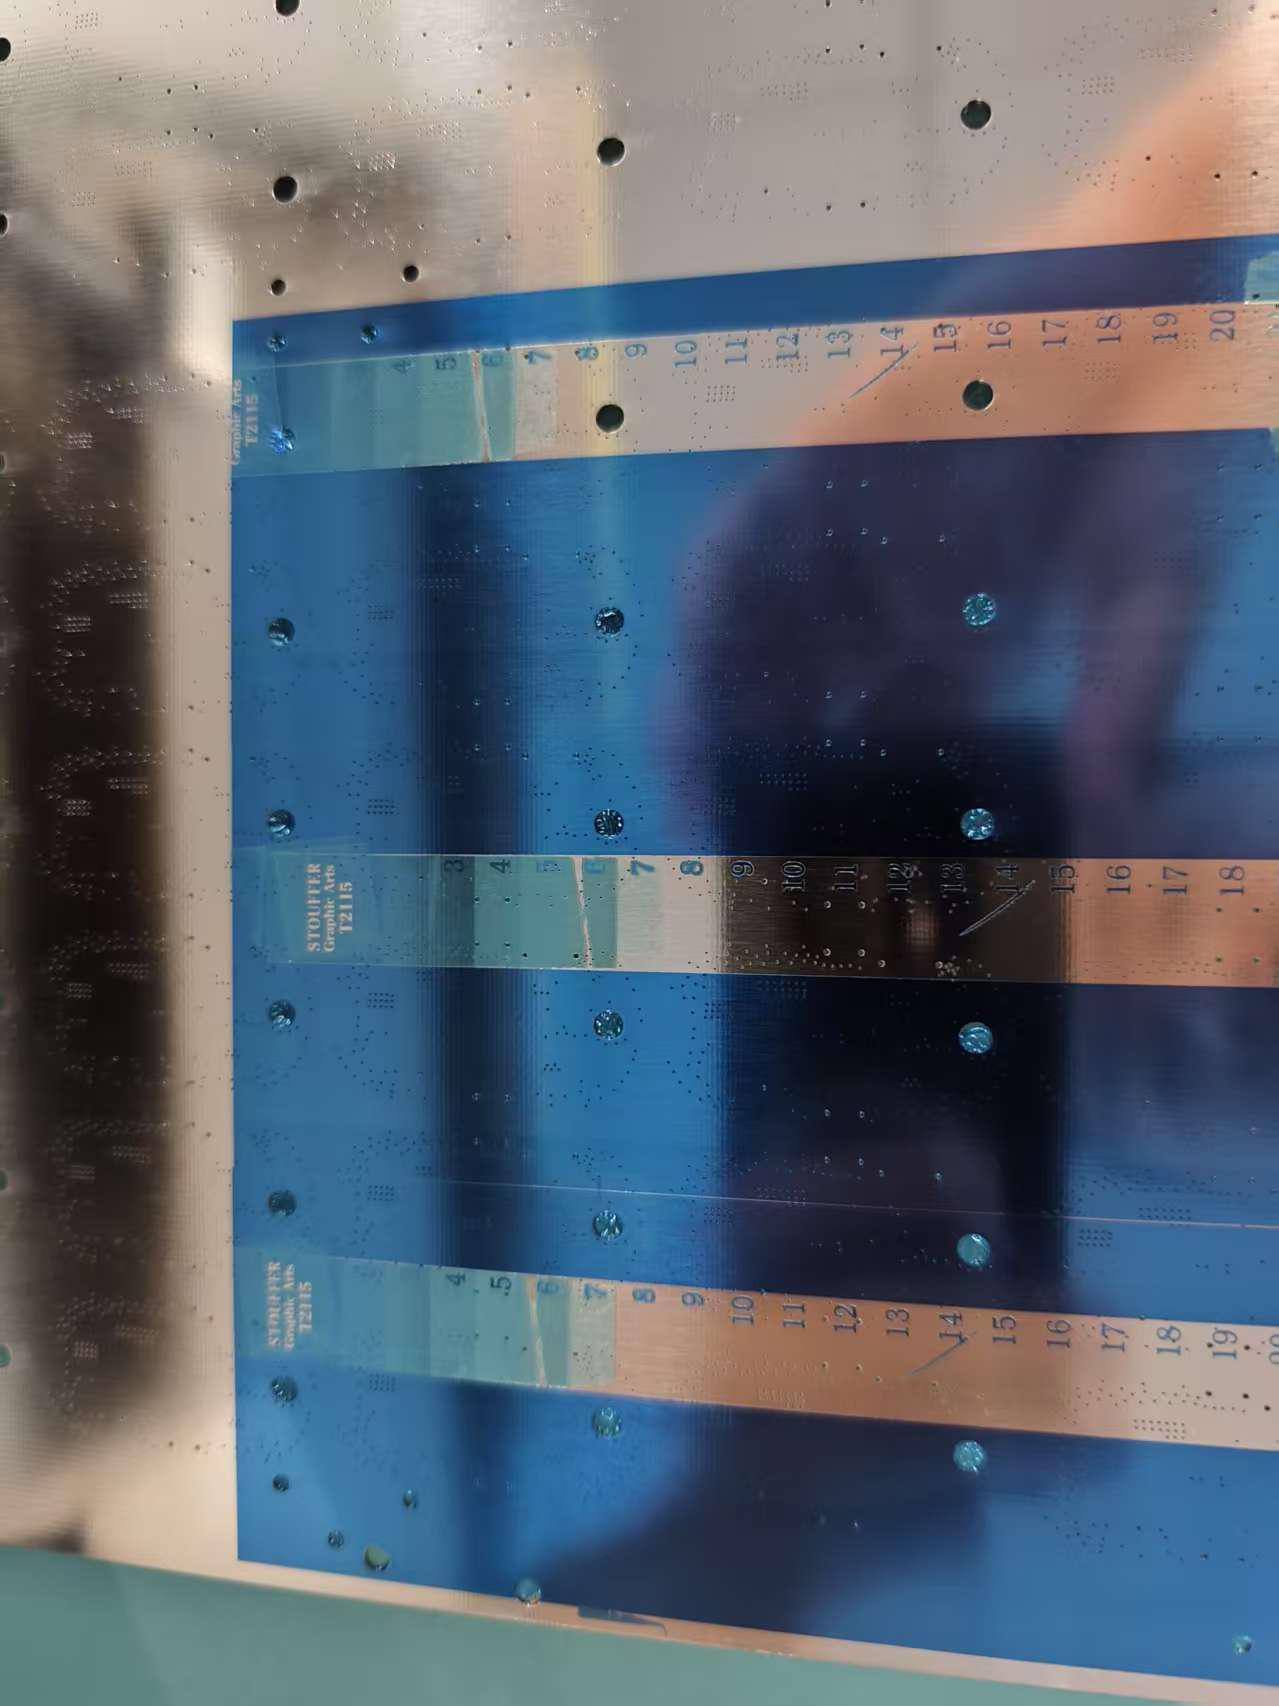
Die korrekte Belichtung ist für die Erzielung einer stabilen Schaltungsabbildung und die Aufrechterhaltung einer guten Haftung während der Entwicklung und der anschließenden Verarbeitung unerlässlich. In diesem Produktionstest wurde eine 21-stufige Belichtungsskala verwendet, um die Belichtungsbedingungen zu bewerten. HD-7240 erreichte eine Anzeige von 7 Schritten innerhalb des dokumentierten vorgeschlagenen Betriebsbereichs von 6-8 Schritten.
5. Wie man den Entwicklungspunkt bewertet
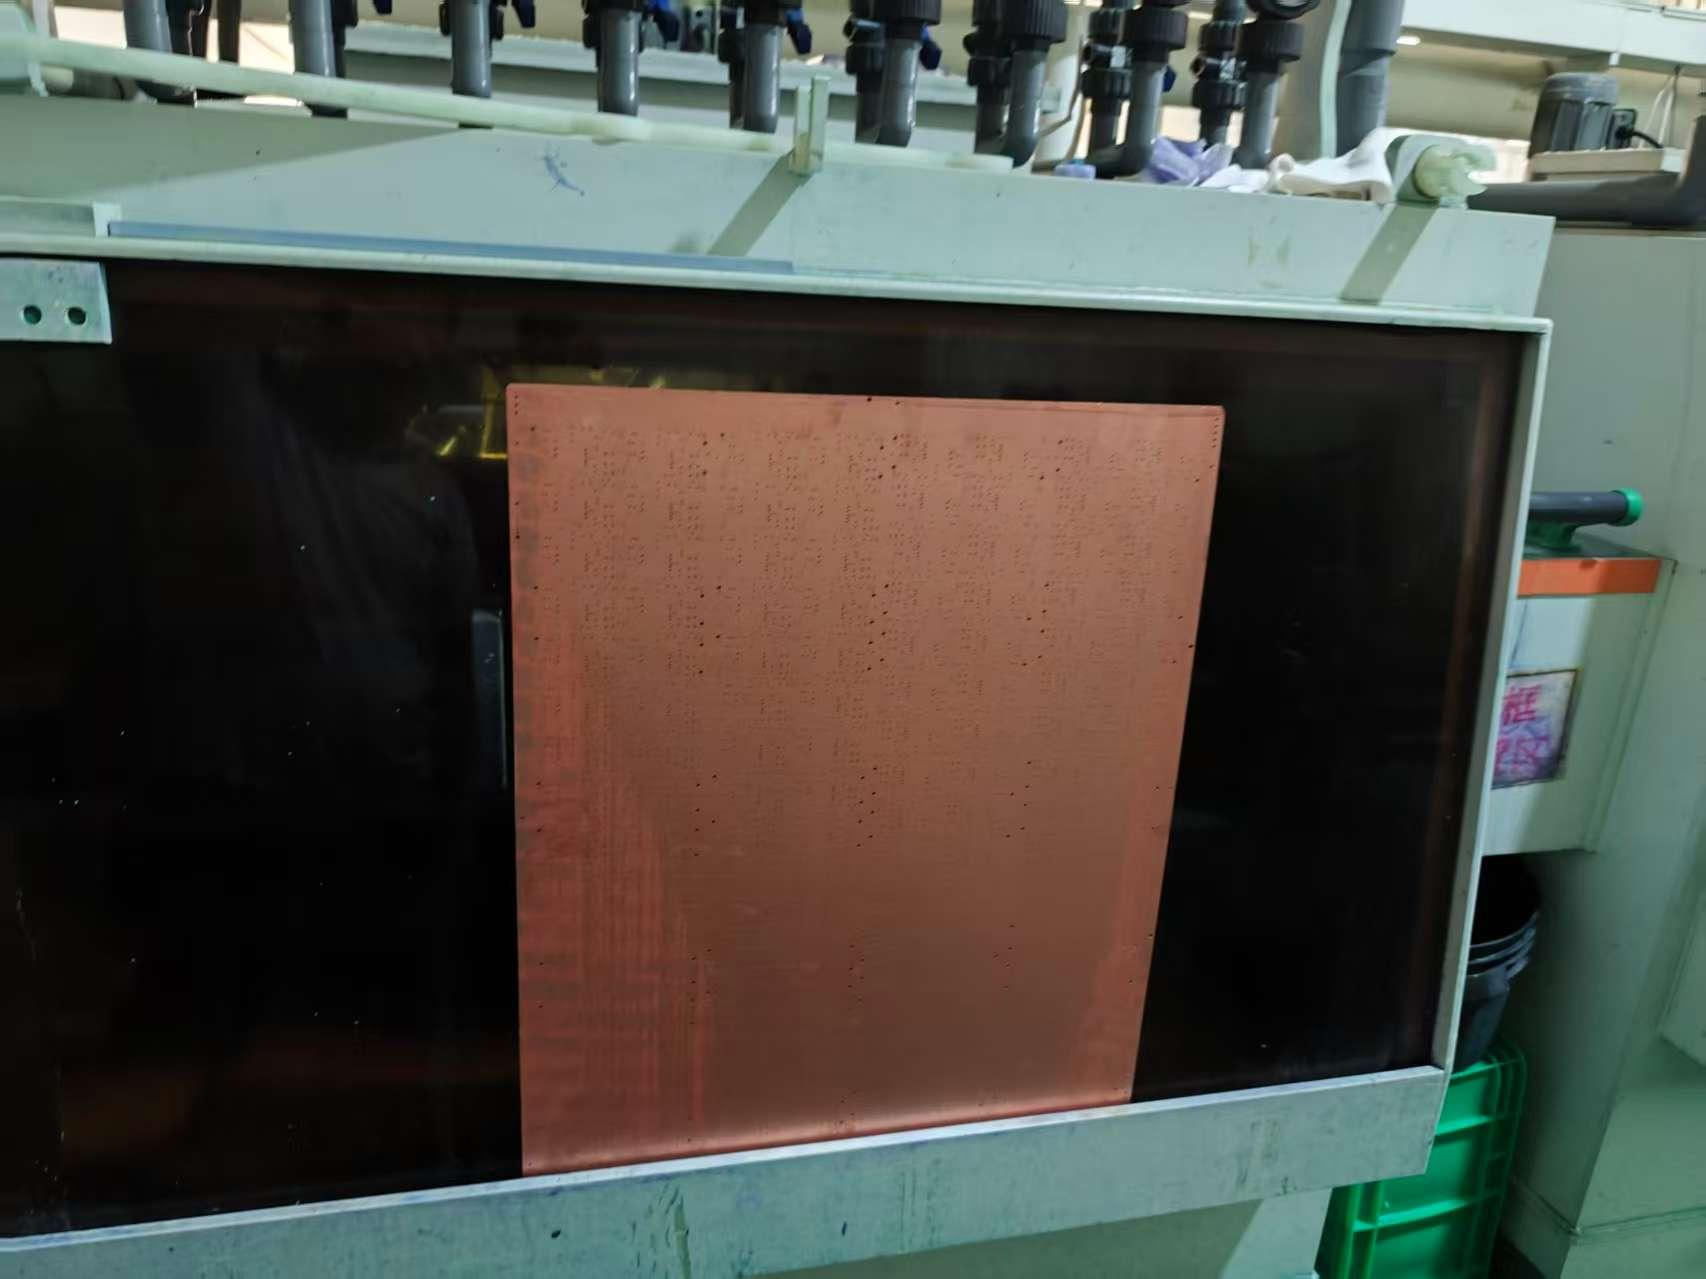
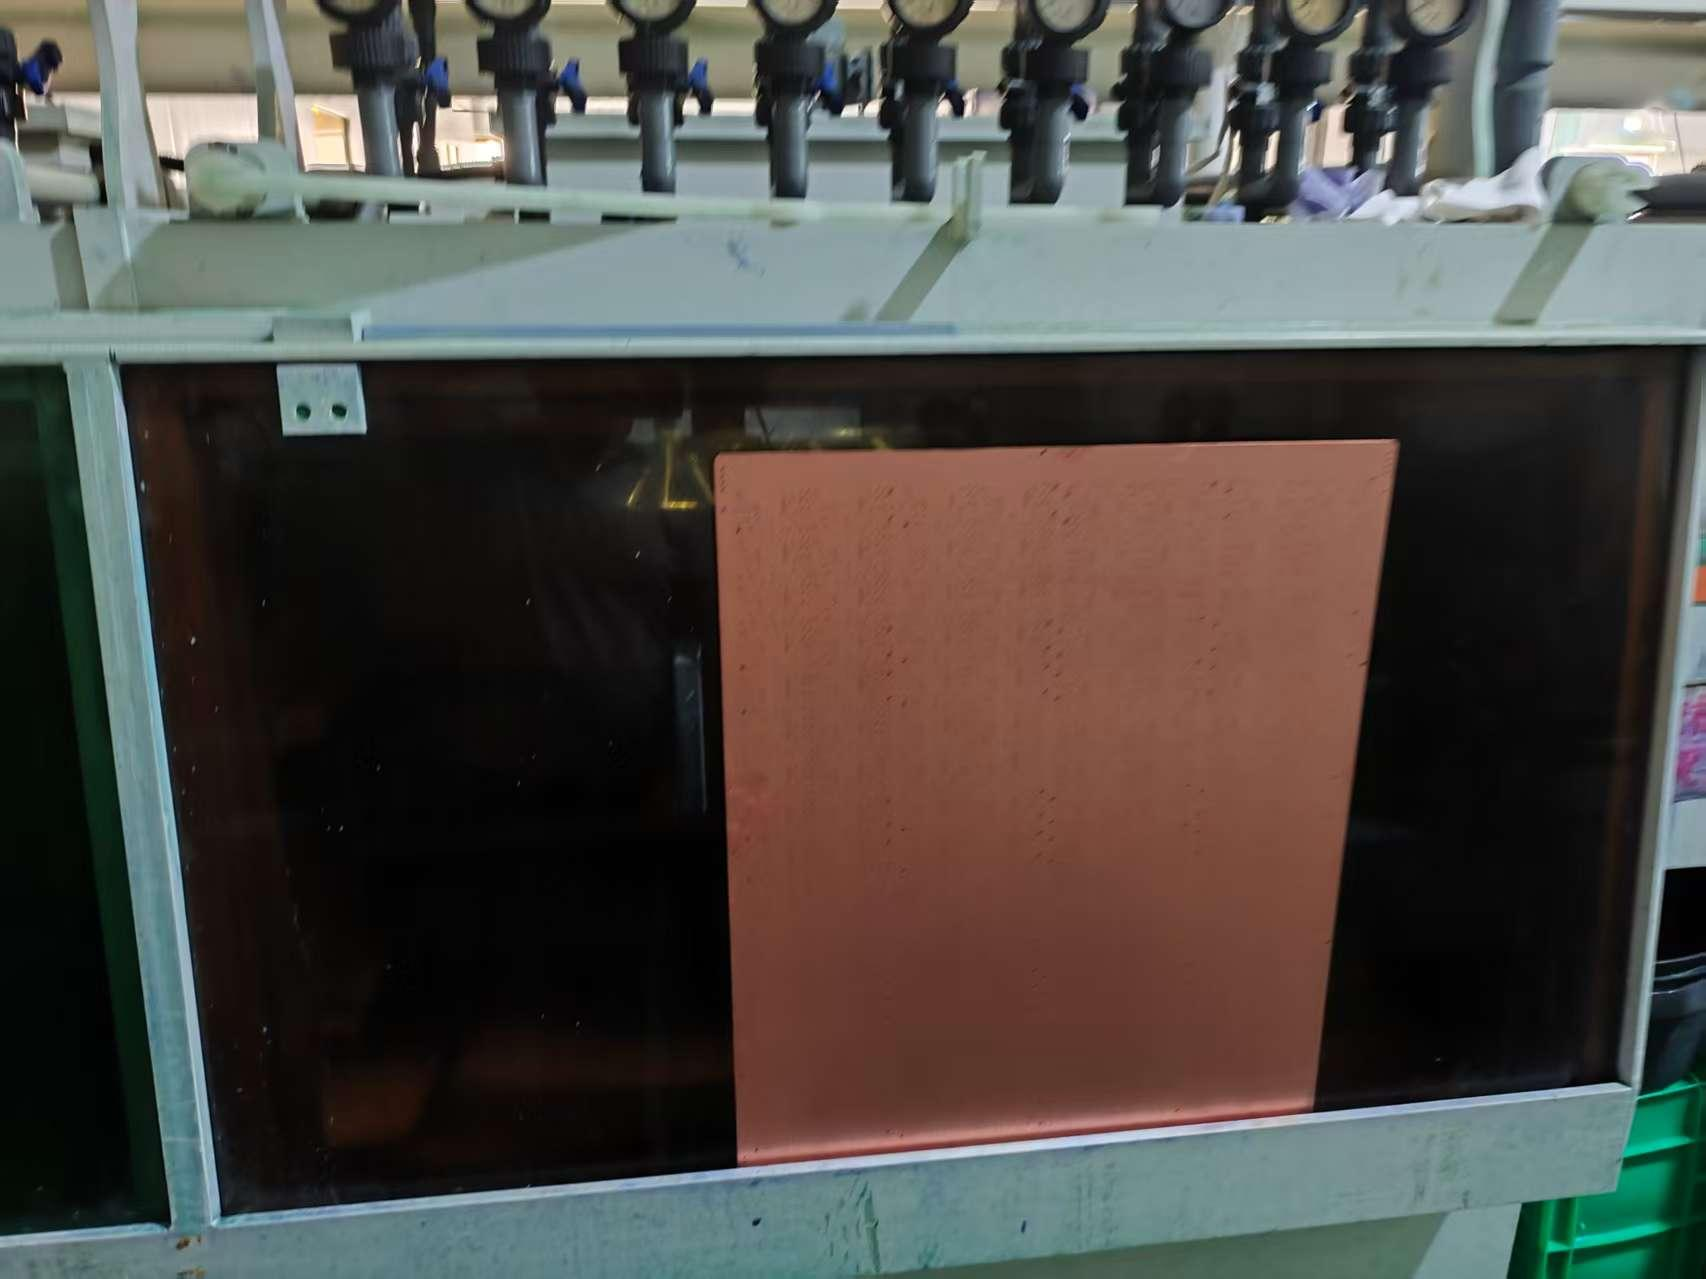
Der Entwicklungspunkt ist ein weiterer wichtiger Parameter bei der Trockenfilmverarbeitung. Während des Tests wurden mehrere laminierte, aber unbelichtete Platten zur Beurteilung des Entwicklungszustandes verwendet. Die Platten wurden kontinuierlich in die Entwicklungsmaschine eingelegt. Als die erste Platte die Entwicklungskammer verließ, wurde der Entwicklungsspray während der Wasch- und Förderbewegung gestoppt. Der gereinigte Teil der Platte wurde dann beobachtet, um den Entwicklungspunkt zu berechnen.
unter den aufgezeichneten Versuchsbedingungen wurden die Entwicklungspunktergebnisse 40% auf der Oberseite und 40% auf der unteren Seite. der Bericht gibt einen vorgeschlagenen Betriebsbereich von 40–60%.
6. Empfohlene Entwicklungsbedingungen
| Entwicklungsparameter | Prüfbedingungen | Empfohlene Reichweite |
|---|---|---|
| Entwicklung der Geschwindigkeit | 3.5 m/min | — |
| Oberer Entwicklungspunkt | 40% | 40–60% |
| Unterer Entwicklungspunkt | 40% | 40–60% |
| Oberer Sprühdruck | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Unterer Sprühdruck | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Na₂CO₃ Konzentration | 1.0% | 0.8%–1.2% |
| Entwicklungstemperatur | 30°C | 28–32°C |
| Trocknungstemperatur | 55°C | 45–60°C |
Diese Werte sollten als Prozessreferenzen und nicht als universelle Einstellungen behandelt werden, da verschiedene PCB-Fabriken unterschiedliche Gerätekonfigurationen, Leitungsgeschwindigkeiten, Sprühsysteme und Produktionsanforderungen verwenden können.
7. Ergebnisse der Produktionsüberprüfung
Ein trockener Film sollte schließlich unter den tatsächlichen Produktionsbedingungen bewertet werden. Während der Produktionsüberprüfung vom 5. August bis 10. August wurden folgende PCB-Modelle verarbeitet:
| PCB-Modell | Menge |
|---|---|
| 43432 | 86 Tafeln |
| 43208 | 28 Tafeln |
| 40547 | 10 Tafeln |
| 35124 | 72 Tafeln |
| Insgesamt | 196 Tafeln |
Dem Follow-up-Bericht zufolge wurden während der getesteten Produktion keine Qualitätsanomalien festgestellt und das Trockenfilmmaterial wurde als geeignet angesehen, die Produktionsbedingungen und Qualitätsanforderungen des bewerteten Prozesses zu erfüllen.
Der Bericht stellte auch fest, dass der Abisolierabschnitt relativ kurz war, und empfahl, den Zustand der Abisolierlösung mit einem Austauschintervall von etwa vier Tagen in dieser spezifischen Produktionsumgebung zu kontrollieren, um ein unvollständiges Abisolieren zu vermeiden.
8. Trockenfilmlagerung ist ebenfalls wichtig
Selbst ein guter Trockenfilm kann Leistungsprobleme haben, wenn er falsch gelagert wird. Für das in dieser Bewertung behandelte HD-7240-Material betragen die dokumentierten Lagerbedingungen 5-20 °C und 40-60 % RH. Nach dem Öffnen der Verpackung sollte die Rolle mit schwarzem Umhüllungsmaterial vor Licht geschützt und horizontal gelagert werden. Der Bericht besagt ausdrücklich, dass vertikale Lagerung und Stapelung vermieden werden sollten.
Fazit
Stabile Trockenfilm-Photoresist-Leistung ist das Ergebnis sowohl der Materialqualität als auch der Prozesskontrolle; Oberflächenvorbereitung, -kaschierung, -belichtung und -entwicklung sollten daher als ein vollständiges System und nicht als unabhängige Produktionsschritte bewertet werden.
Die Produktionsauswertung von HD-7240 zeigt, wie Parameter wie Oberflächenvorbereitung, Warmwalzentemperatur, Belichtungsskala, Entwicklungspunkt, Natriumcarbonatkonzentration und Sprühdruck während der eigentlichen Leiterplattenherstellung überwacht werden können.
Für PCB-Hersteller mit schlechter Haftung, unvollständiger Entwicklung, Filmlifting, instabiler Bildgebung oder unvollständigem Strippen kann die Überprüfung dieser Prozessparameter ein wichtiger Teil der Fehlersuche sein.
Technischer Support und Produktmuster
Guangdong Taiyada Optoelectronics Co., Ltd. liefert Trockenfilm-Photoresist für die Leiterplattenherstellung und bietet technischen Support basierend auf der Ausrüstung, den Prozessbedingungen und den Schaltungsanforderungen der Kunden.
Website: taiyadafilm.com | E-Mail: dryfilmtech@gmail.com
Technische Parameter und Produktionsbeobachtungen in diesem Artikel werden aus dem Taiyada HD-7240 Produktions-Follow-up-Service-Bericht vom 10. August 2026 übernommen. Werte sind Referenzbedingungen aus dieser Bewertung und sollten für jede Produktionslinie optimiert werden.