太田HD-7240ドライフィルムフォトレジストの実生産評価に基づく技術参照。
PCB製造では、ドライフィルムフォトレジスト性能は、フォトレジスト自体の品質だけでなく、生産プロセス全体が制御される方法にも依存します。 表面処理、ラミネート温度、露光エネルギー、現像条件、剥離性能はすべて回路の解像度、接着、生産安定性に影響を及ぼす可能性があります。
Taiyada HD-7240ドライフィルムフォトレジストの実際の生産評価に基づいて、この記事では、ドライフィルムフォトレジストを使用しているときにPCBメーカーが注意を払うべきであるいくつかの重要なプロセスパラメータについて説明します。
1. なぜドライフィルム プロセス制御のマッター
ドライフィルムフォトレジストは、PCB回路イメージングで使用される重要な材料の一つです。高密度PCB製造のために、ドライフィルムは十分なイメージング解像度と安定した現像性能を維持しながら、銅表面に良好な接着を提供する必要があります。
Taiyada HD-7240はPCBの生産のための複数の特徴と設計されています:
- 高密度プリント基板の接着・分解性に優れています。
- 比較的低い露出エネルギーの高い感光性
- 速い現像の性能
- 除去の間に小さいフィルムの片は、生産の効率を改善するのを助けます
2. ラミネーションの前に表面処理
ドライフィルムの付着のためによい表面処理は必須です。ラミネーションの前に、銅の表面はきれいで、均一でなければなりません。汚染、酸化、湿気または不適当な表面の粗さは否定的に付着に影響を及ぼすことができ、後続の処理の間に持ち上がるか、または皮をむくことに寄与するかもしれません。
| プロセス変数 | 試験条件 | 提案された範囲 |
|---|---|---|
| 表面準備ライン速度 | 2.2 m/min | 2.5–3.0 m/min |
| 乾燥の温度 | 85°C | 80–90°C |
| 上部の洗浄圧力 | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| 洗浄圧力を下げて下さい | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
摩耗印のテストは、水破壊試験の結果が≥15秒であったが、上部と下部のブラッシングセクションの両方で約8〜12センチメートルを記録しました。 これらのチェックは、銅面の調製がドライフィルムのラミネーションの前に適しているかどうかについての有用な情報を提供します。
3. ラミネーション変数
ラミネートは、別の重要な段階です。 目的は、悪い付着やプロセスの不安定性を導入することなく、ドライフィルムと銅面間の均一な接触を達成することです。
| ラミネーション変数 | 試験条件 | 提案された範囲 |
|---|---|---|
| ラミネーションの速度 | 2.6 m/min | 1.5–2.0 m/min |
| 上部の熱ロール温度 | 105°C | 100–120°C |
| より低い熱ロール温度 | 105°C | 100–120°C |
| 板入口の温度 | 38°C | 30–40°C |
| 板出口の温度 | 55°C | 50–65°C |
| 空気圧 | 4 kg/cm² | 4–6 kg/cm² |
このテストの記録されたラミネーションの速度はありました 2.6 m/min , ソースレポートの提案された参照範囲があったとき 1.5–2.0 m/min . 他の主要な温度および圧力変数は文書化された提案された範囲内で残ります。この記述はプロセス最適化が1つの変数を独立して調節するのではなく実際の生産結果に基づいているべきであることを示します。
4. 露光エネルギー制御
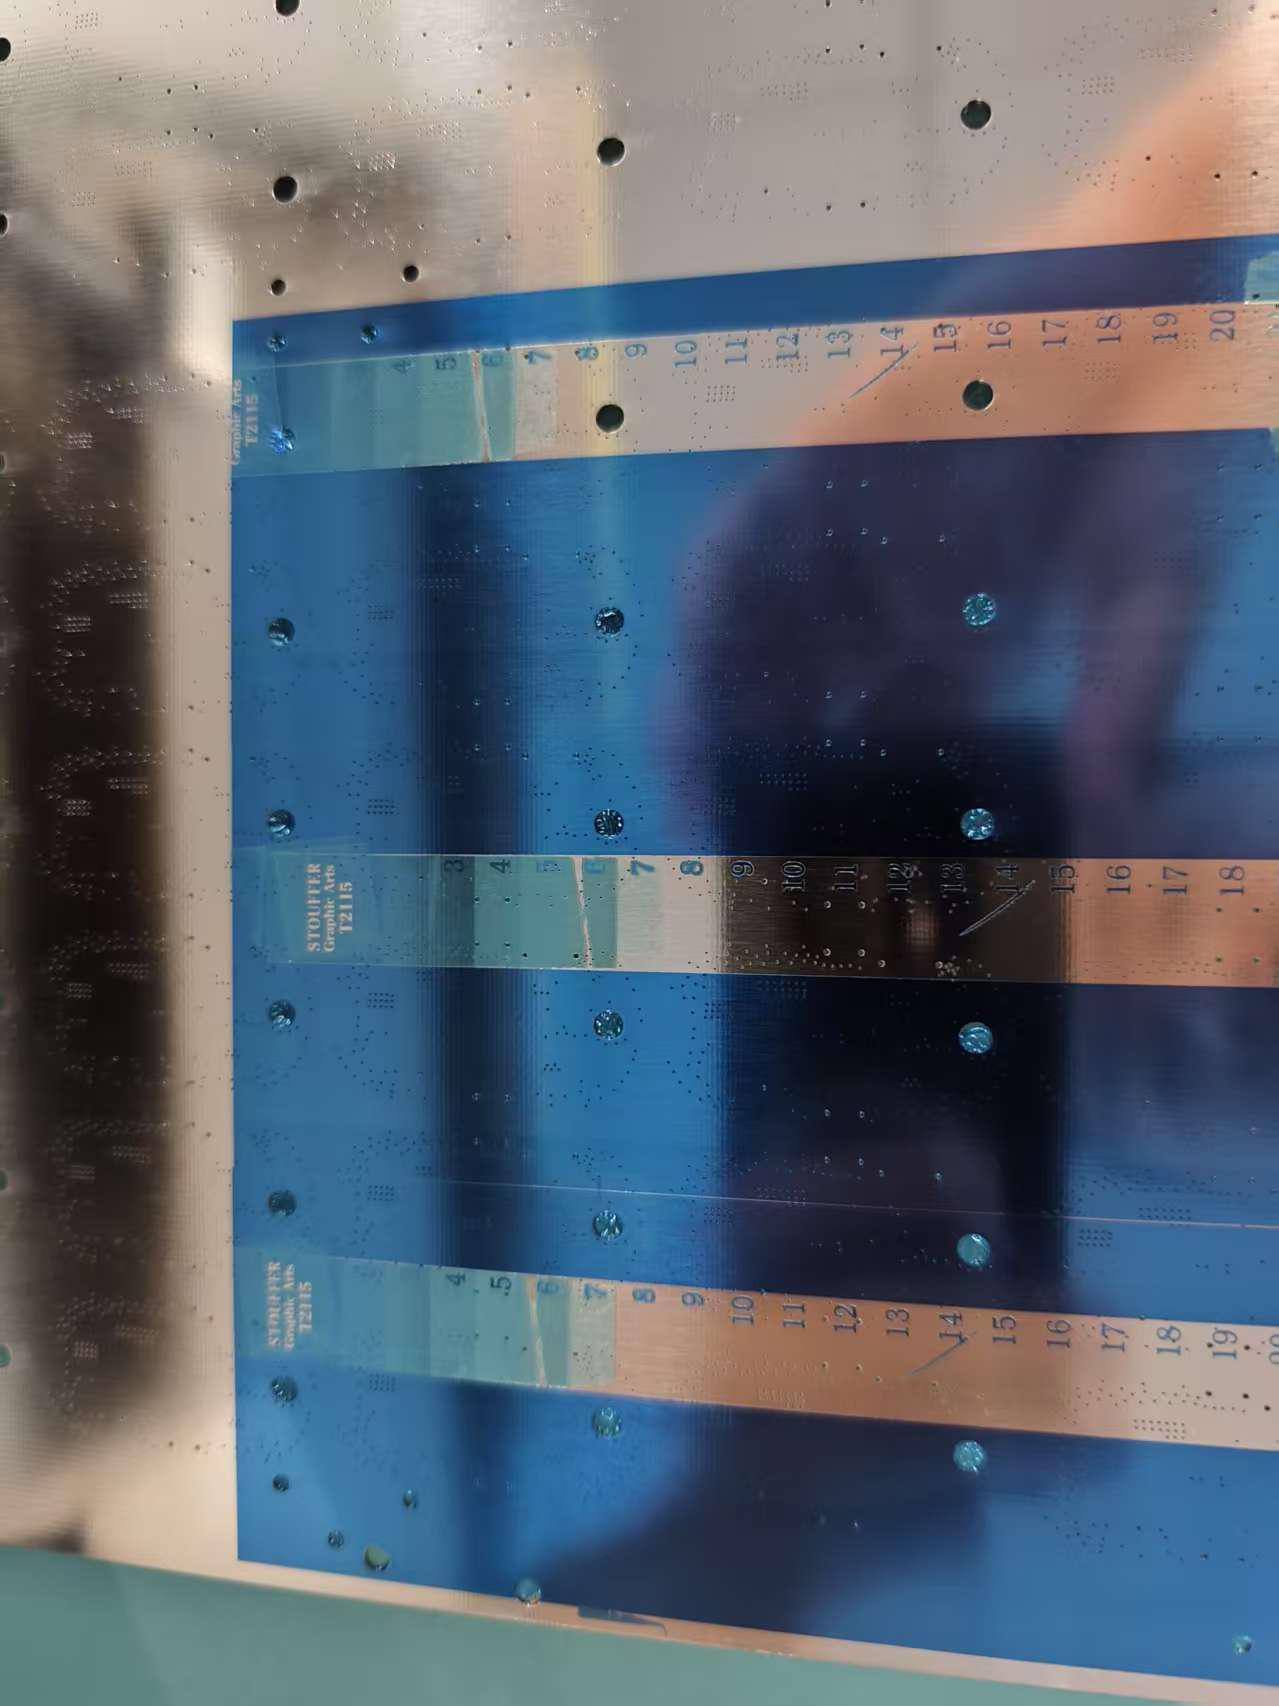
安定した回路イメージングを実現し、開発およびその後の処理中に良好な密着性を維持するために、正しい曝露が不可欠です。この製造試験では、露光条件を評価するために21段階の露出スケールが用いられました。HD-7240は、6~8段の文書化された動作範囲内で、7段の読書を達成しました。
5. 現像点の評価方法
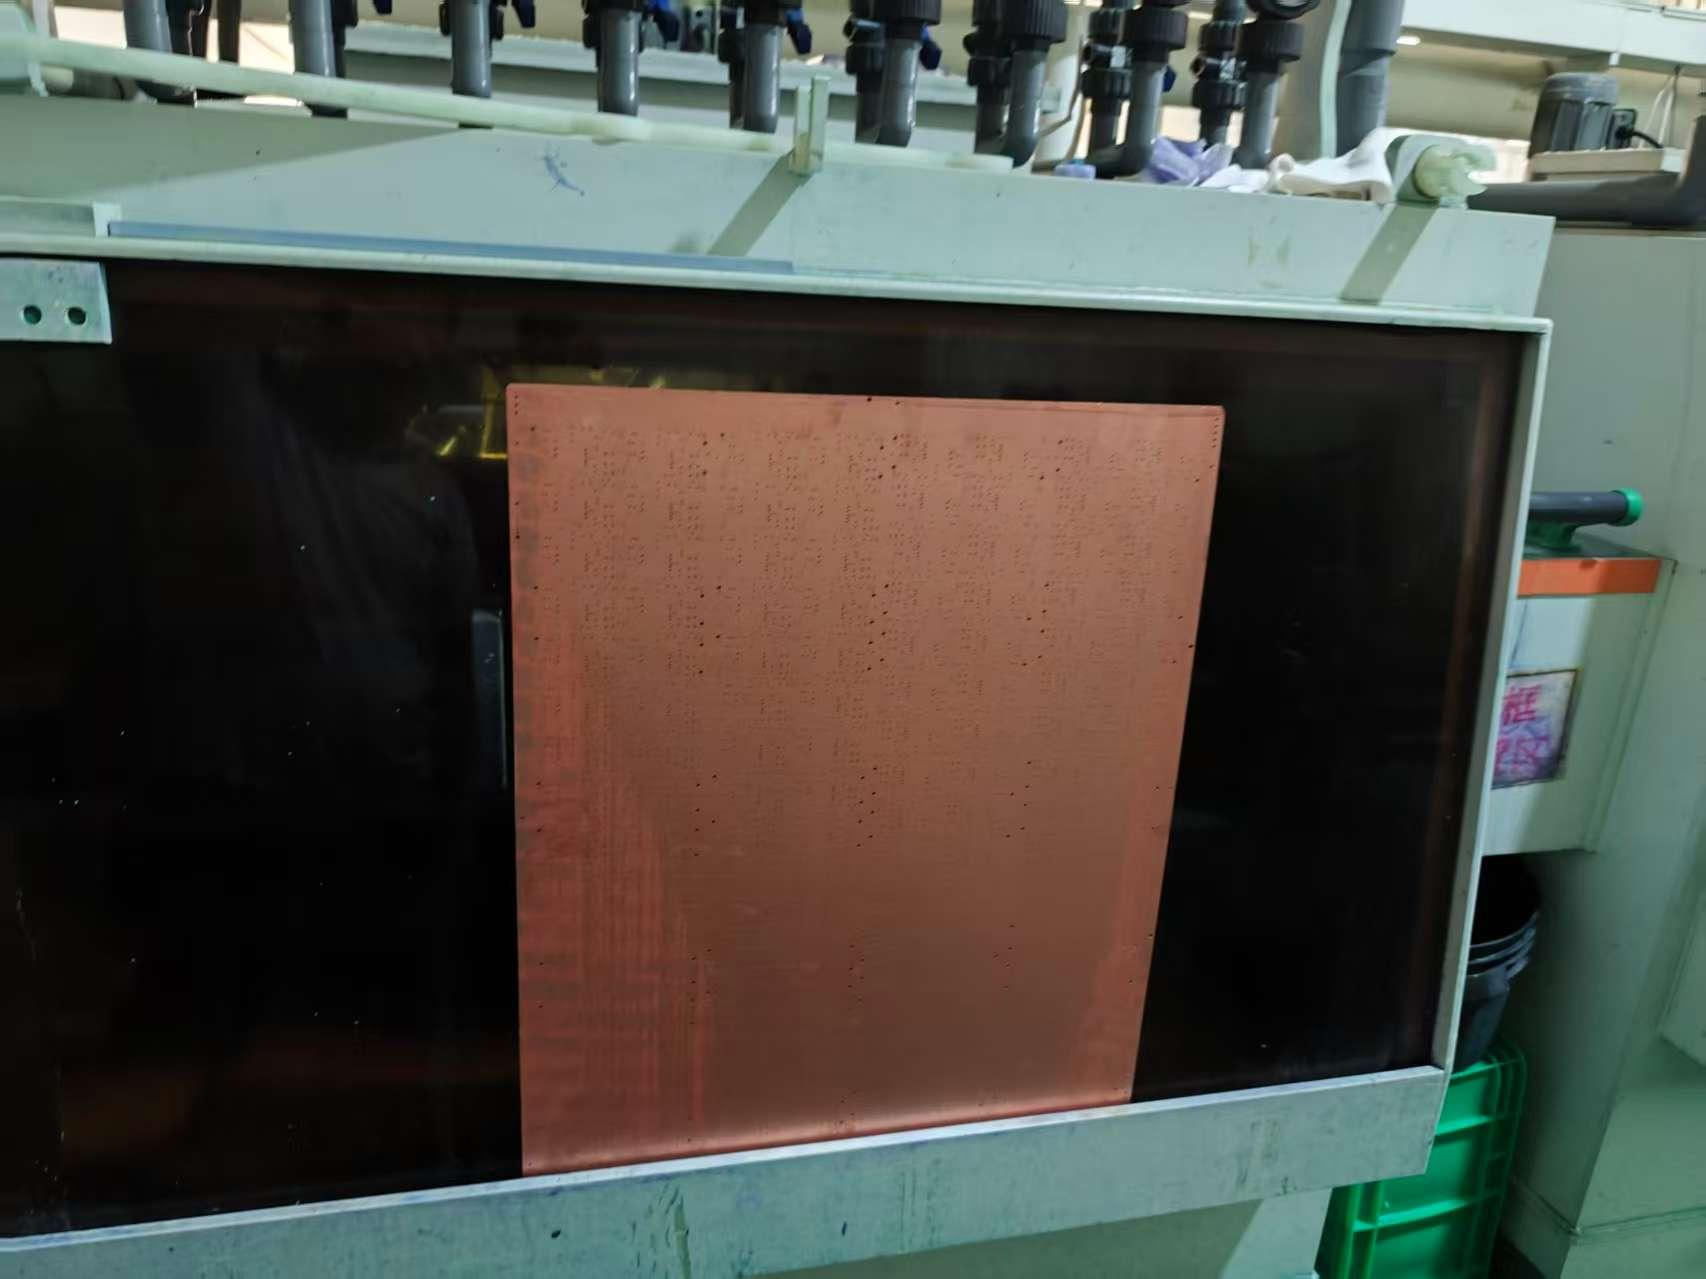
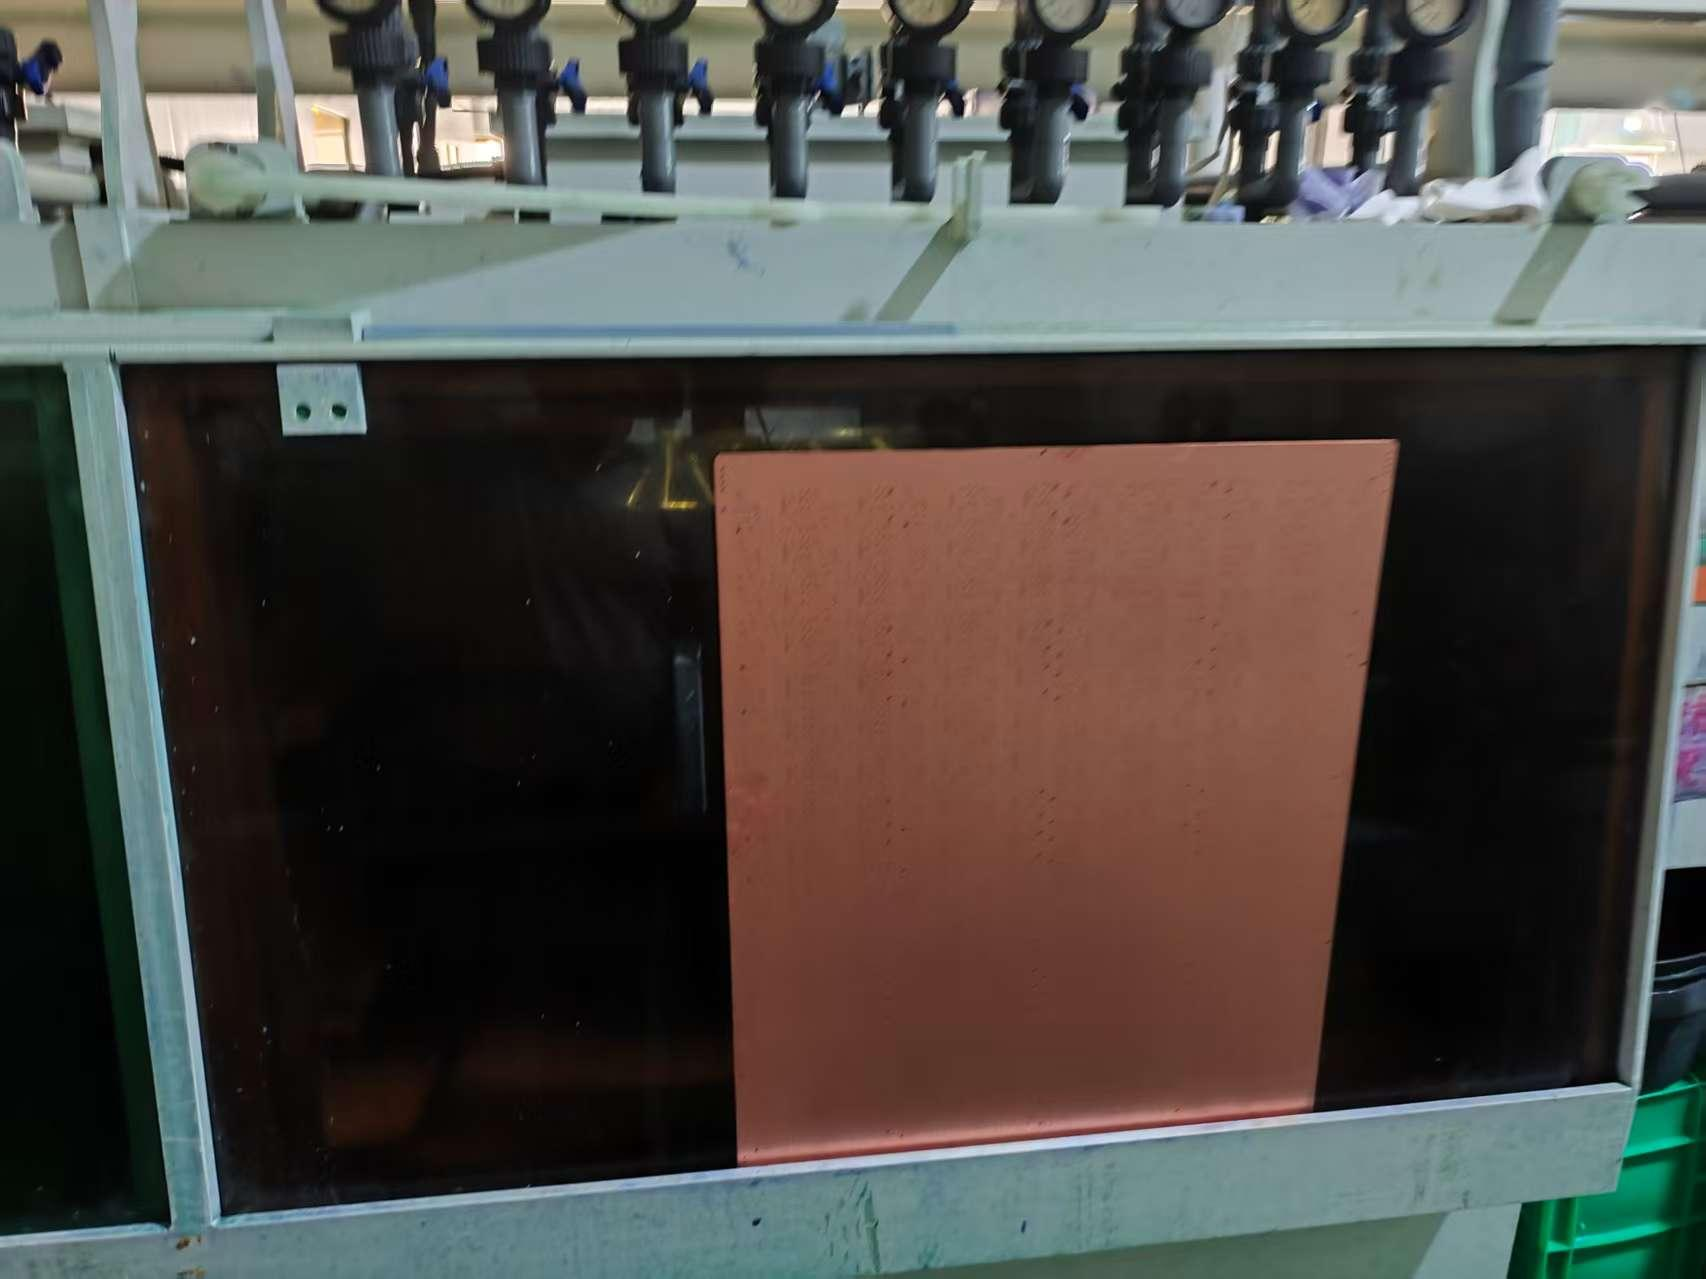
現像点は、ドライフィルム処理のもう一つの重要なパラメーターです。テスト中に、現像条件を評価するためにいくつかのラミネートされたが、未処理のボードが使われていました。ボードは、現像マシンに継続的に配置されました。最初のボードが現像室を終了すると、現像スプレーが停止し、洗浄とコンベアの動きが続行されました。ボードの清掃部分は、現像点を計算するために観察されました。
記録されたテスト条件の下、現像点の結果は上部の40%および下側の40%でした。レポートは40〜60%の推奨動作範囲を与えます。
6. 推薦された現像条件
| 現像パラメータ | 試験条件 | 提案された範囲 |
|---|---|---|
| 現像スピード | 3.5 m/min | — |
| アッパー現像点 | 40% | 40–60% |
| 現像点を下げる | 40% | 40–60% |
| 上部のスプレー圧力 | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| スプレー圧力を下げて下さい | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Na₂CO₃ 集中管理 | 1.0% | 0.8%–1.2% |
| 温度の現像 | 30°C | 28–32°C |
| 乾燥の温度 | 55°C | 45–60°C |
これらの値は、異なるPCB工場が異なる機器構成、ライン速度、スプレーシステム、製造要件を使用する可能性があるため、ユニバーサル設定ではなくプロセス参照として扱われるべきです。
7. 生産検証結果
ドライフィルムは、実際の生産条件下で最終的に評価されるべきです。 生産検証中は、オーグスト 5 アウグストへ 10, 以下について PCB モデルは処理されました:
| PCBモデル | 注文数量 |
|---|---|
| 43432 | 86パネル |
| 43208 | 28パネル |
| 40547 | 10パネル |
| 35124 | 72パネル |
| 総計数 | 196パネル |
フォローアップレポートによると、テストされた製造中に品質異常が特定されず、ドライフィルム材料は、評価されたプロセスの生産条件と品質要件を満たすことができると考えられました。
報告はまた、除去セクションが比較的短く、除去ソリューション条件を制御することを推奨していたことを指摘しました, 不完全な除去を回避するために、その特定の生産環境で約4日間の交換間隔で.
8. ドライフィルムの貯蔵はまた重要です
良いドライフィルムでさえ、誤って保存されると性能の問題が発生する可能性があります。 この評価で覆われたHD-7240材料のために、文書化された保存条件は5〜20°Cと40〜60%RHです。 パッケージを開くと、ロールは黒のラッピング材料を使用してライトから保護され、水平に保存されるべきです。 レポートは、垂直ストレージとスタッキングが回避されるべきであることを具体的に述べています。
まとめ
安定したドライフィルムのフォトレジストの性能は物質的な質およびプロセス制御の結果としてです。表面の準備、ラミネーション、露光および現像は独立した生産のステップとしてより1つの完全なシステムとしてそれ故に評価されるべきです。
HD-7240 生産評価は、表面調製、熱ロール温度、露光スケール、現像点、炭酸ナトリウム濃度、スプレー圧力などのパラメータを実際のPCB製造中に監視することができます。
PCBメーカーは、不完全な接着、不完全な現像、フィルムのリフティング、不安定なイメージング、または不完全な剥離を経験しているため、これらのプロセスパラメータを検討することはトラブルシューティングの重要な部分であることができます。
テクニカルサポートと製品サンプル
広東省 Taiyada の光電子工学 Co.、株式会社は PCB の製造業のためのドライフィルムのフォトレジストを供給し、顧客の装置、プロセス条件および回路条件に基づいてテクニカル サポートを提供します。
ウェブサイト: taiyadafilm.com | メール: dryfilmtech@gmail.com
ソースノート:この記事の技術的なパラメーターと生産の観察は、taiyadaから適応されます HD-7240 生産フォローアップサービスレポートの日付が上昇しました 10, 2026. 値は、その評価から参照条件であり、各生産ラインに最適化する必要があります。