Технический справочник основан на фактической оценке производства Taiyada HD-7240 Dry Film Photoresist.
В производстве PCB эффективность фоторезистной пленки зависит не только от качества самого фоторезиста, но и от того, насколько хорошо контролируется весь производственный процесс. Подготовка поверхности, температура ламинирования, энергия экспозиции, развивающиеся условия и производительность снятия могут влиять на разрешение цепи, адгезию и стабильность производства.
Основываясь на фактической производственной оценке Taiyada HD-7240 Dry Film Photoresist, в этой статье объясняется несколько важных параметров процесса, на которые производители PCB должны обратить внимание при использовании фоторезиста сухих пленок.
1 Почему важен контроль процесса сухих пленок
Сухой пленочный фоторезист является одним из ключевых материалов, используемых в схемной визуализации PCB. Для производства PCB высокой плотности сухая пленка должна обеспечивать хорошую адгезию к поверхности меди при сохранении достаточного разрешения изображения и стабильной производительности разработки.
Taiyada HD-7240 разработана с несколькими характеристиками для производства PCB:
- Хорошая адгезия и разрешение для печатных плат высокой плотности
- Высокая фоточувствительность с относительно низкой энергией экспозиции
- Быстро развивающаяся производительность
- Небольшие фрагменты пленки во время Удаление фоторезистаа помогают повысить эффективность производства
2 Подготовка поверхности перед ламинированием
Хорошая подготовка поверхности необходима для сухой пленочной адгезии. Перед ламинированием медная поверхность должна быть чистой и однородной. Загрязнение, окисление, влажность или неподходящая шероховатость поверхности могут негативно влиять на адгезию и могут способствовать подъему или шелушению при последующей обработке.
| Параметр процесса | Условия испытаний | Предлагаемый диапазон |
|---|---|---|
| Скорость линии подготовки поверхности | 2.2 m/min | 2.5–3.0 m/min |
| Температура сушки | 85°C | 80–90°C |
| Давление верхней промывки | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Более низкое давление стирки | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
Испытание на истирание зафиксировало приблизительно 8-12 см как для верхней, так и для нижней секций щетки, в то время как результат испытания на разрыв воды составил ≥15 секунд. Эти проверки дают полезную информацию о том, подходит ли подготовка поверхности меди перед ламинированием сухой пленки.
3. Параметры ламинирования
Ламинирование является еще одним критическим этапом. Цель состоит в достижении равномерного контакта между сухой пленкой и медной поверхностью без введения плохой адгезии или нестабильности процесса.
| Параметр ламинирования | Условия испытаний | Предлагаемый диапазон |
|---|---|---|
| Скорость ламинирования | 2.6 m/min | 1.5–2.0 m/min |
| Температура верхнего горячего рулона | 105°C | 100–120°C |
| Более низкая температура горячего ролла | 105°C | 100–120°C |
| Температура бортового входа | 38°C | 30–40°C |
| Температура бортовых выходов | 55°C | 50–65°C |
| Давление воздуха | 4 kg/cm² | 4–6 kg/cm² |
Зафиксированная скорость ламинирования во время этого испытания была 2.6 m/min , в то время как предлагаемый диапазон отсчета в исходном отчете был 1.5–2.0 m/min Другие основные параметры температуры и давления оставались в пределах описанных выше диапазонов, что иллюстрирует, почему оптимизация процесса должна основываться на фактических результатах производства, а не на независимой корректировке одного параметра.
4.Энергетический контроль воздействия
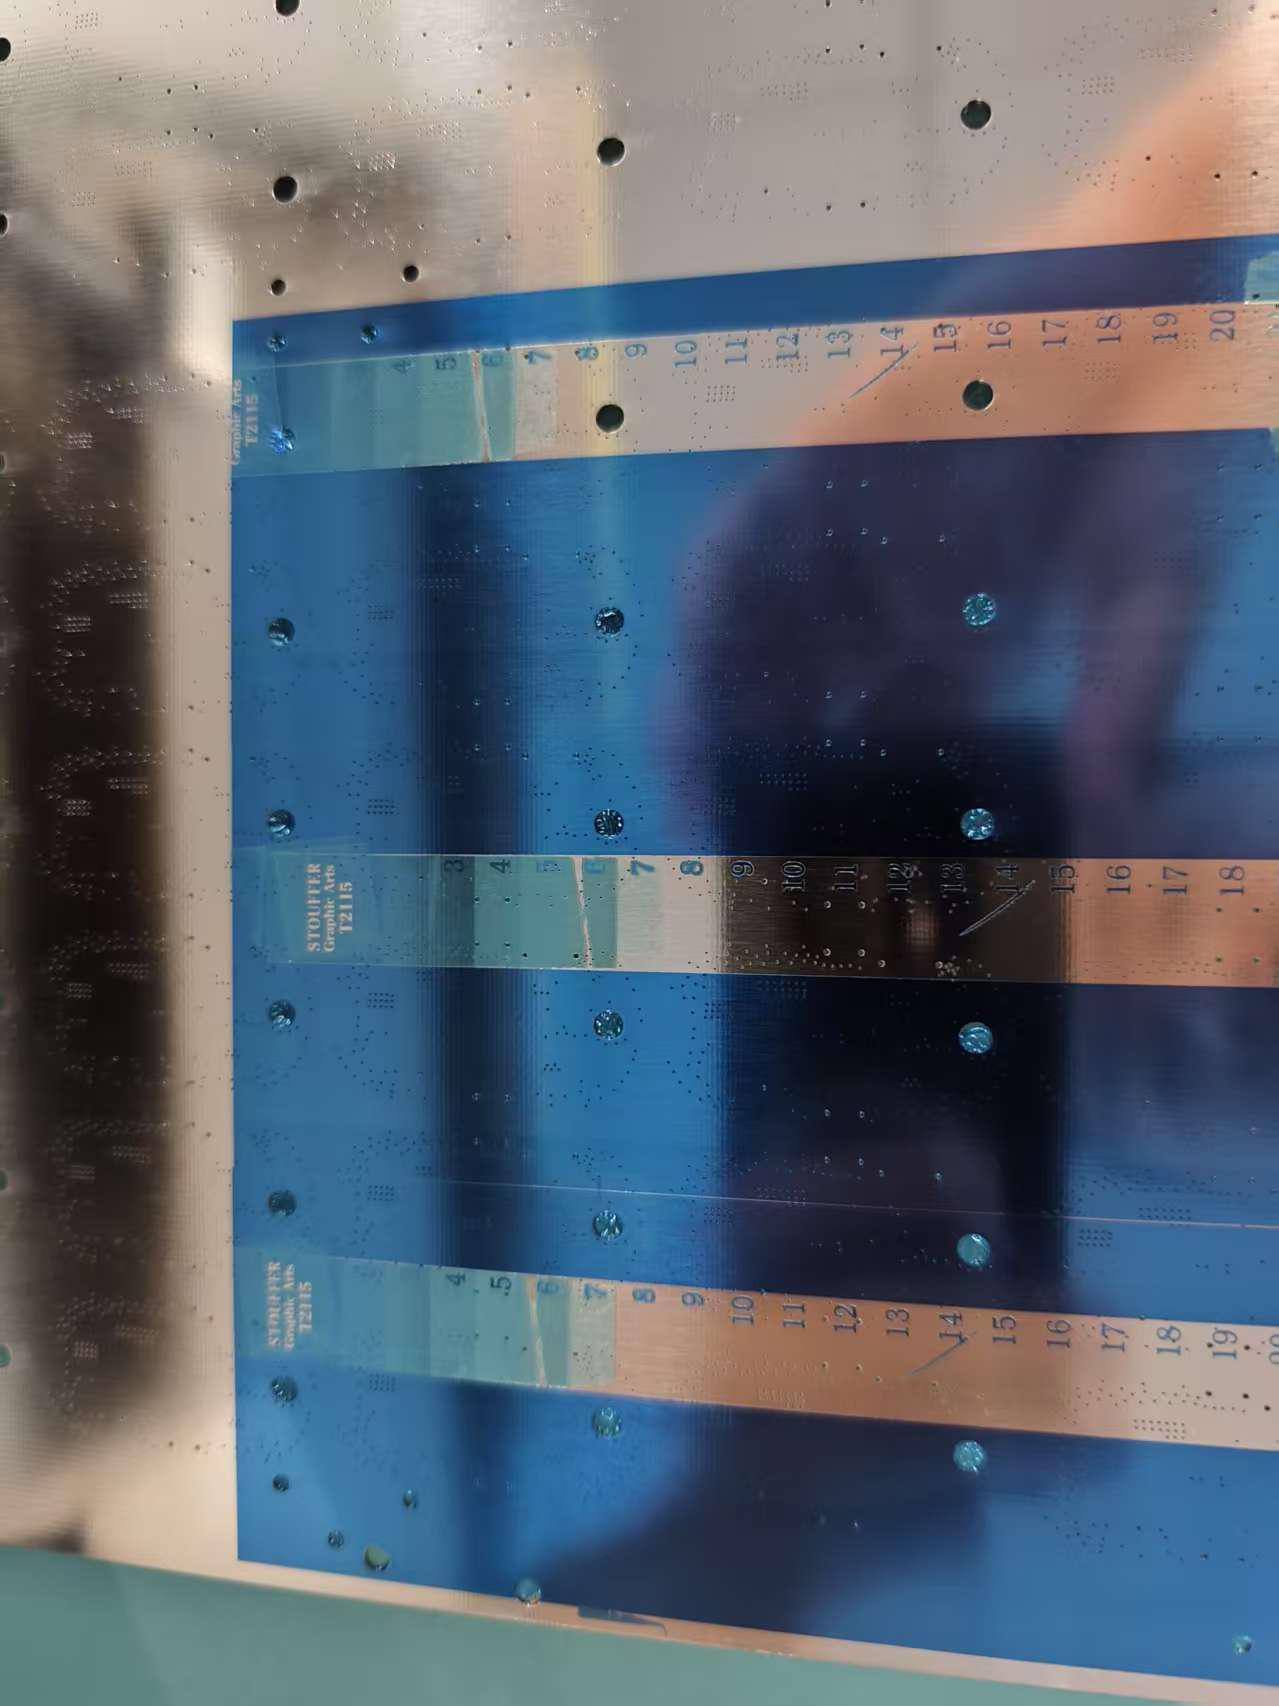
Правильное воздействие имеет важное значение для достижения стабильной визуализации цепи и поддержания хорошей адгезии во время разработки и последующей обработки. В этом производственном тесте для оценки условий воздействия использовалась 21-ступенчатая шкала экспозиции. HD-7240 достигал считывания 7 шагов, в пределах документально подтвержденного предполагаемого диапазона работы 6-8 шагов.
5 Как оценить развивающую точку
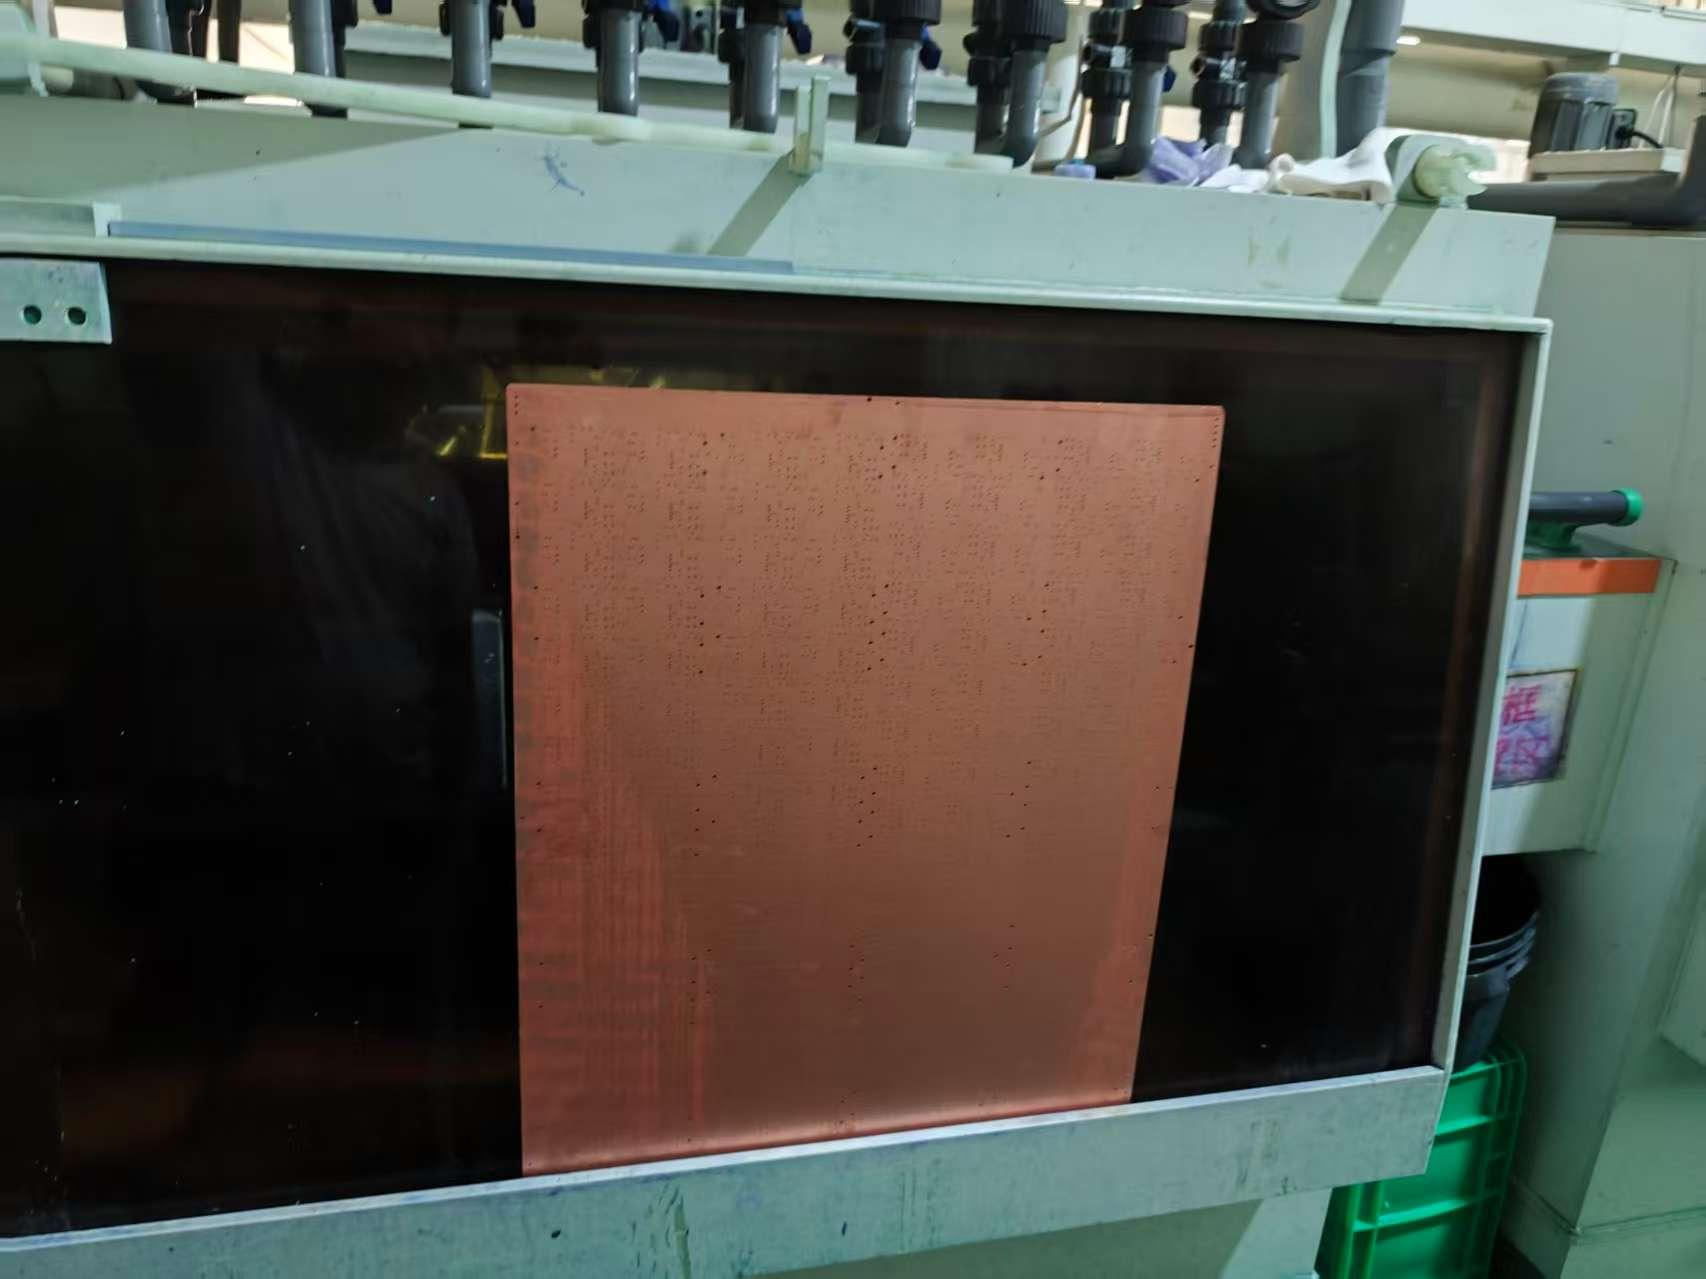
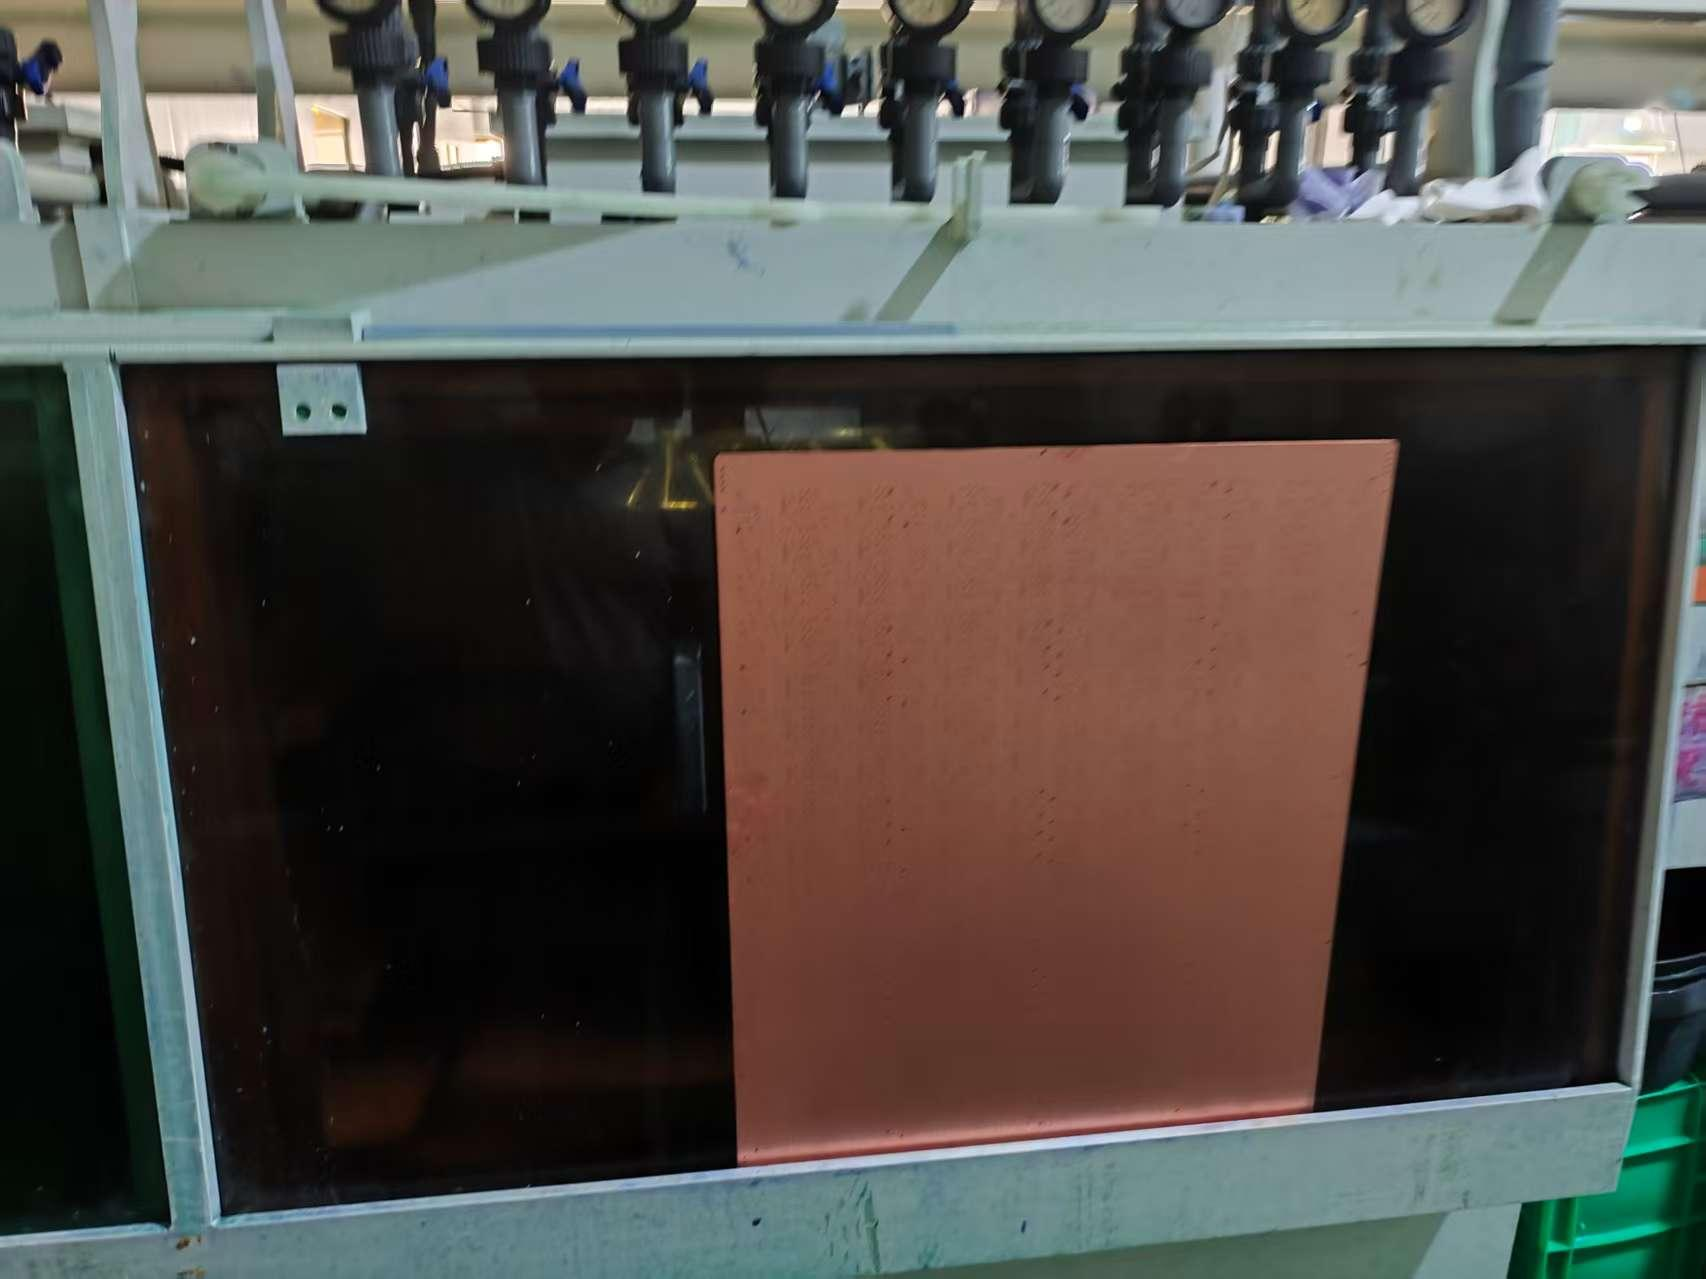
Развивающаяся точка является еще одним важным параметром в обработке сухой пленки. Во время испытания для оценки развивающегося состояния использовались несколько ламинированных, но неэкспонированных досок. Доски помещались непрерывно в развивающуюся машину. Когда первая доска выходила из развивающейся камеры, развивающийся спрей останавливался при продолжении промывки и движения конвейера. Затем наблюдалась очищенная часть доски для вычисления развивающейся точки.
В зарегистрированных условиях испытаний результаты по развивающимся точкам составляли 40% на верхней стороне и 40% на нижней стороне. В отчете приводится предполагаемый диапазон работы 40-60%.
6.Рекомендуемые условия разработки
| Развивающий параметр | Условия испытаний | Предлагаемый диапазон |
|---|---|---|
| Проявление скорости | 3.5 m/min | — |
| Верхняя развивающая точка | 40% | 40–60% |
| Нижняя точка развития | 40% | 40–60% |
| Давление верхнего спрея | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Низкое давление спрея | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Na₂CO₃ концентрация | 1.0% | 0.8%–1.2% |
| Развивающаяся температура | 30°C | 28–32°C |
| Температура сушки | 55°C | 45–60°C |
Эти значения следует рассматривать в качестве эталонов процесса, а не универсальных настроек, поскольку различные заводы по производству печатных плат могут использовать различные конфигурации оборудования, скорости линий, системы распыления и производственные требования.
7.Результаты проверки продукции
Сухая пленка в конечном итоге должна оцениваться в реальных производственных условиях.В ходе производственной проверки с 5 по 10 августа были обработаны следующие модели ПХБ:
| Модель PCB | количество |
|---|---|
| 43432 | 86 панелей |
| 43208 | 28 панелей |
| 40547 | 10 панелей |
| 35124 | 72 панели |
| Итого | 196 панелей |
Согласно последующему отчету, во время протестированного производства не было выявлено аномалий качества, а сухой пленочный материал считался способным соответствовать производственным условиям и требованиям качества оцениваемого процесса.
В докладе также отмечается, что раздел для Удаление фоторезистаа был относительно коротким и рекомендуется контролировать состояние Удаление фоторезистаационного раствора с интервалом замены около четырех дней в этой конкретной производственной среде, чтобы избежать неполной Удаление фоторезистаа.
8.Сухая пленка также важна
Даже хорошая сухая пленка может испытывать проблемы с производительностью, если она хранится неправильно. Для материала HD-7240, охватываемого этой оценкой, документированные условия хранения составляют 5-20 ° C и 40-60% RH. После открытия упаковки рулон должен быть защищен от света с использованием черного оберточного материала и храниться горизонтально. В отчете конкретно говорится, что вертикального хранения и укладки следует избегать.
Заключение
Стабильные фоторезистивные характеристики сухих пленок являются результатом как качества материала, так и контроля процесса. Поэтому подготовка поверхности, ламинирование, Экспонирование и разработка должны оцениваться как одна полная система, а не как независимые этапы производства.
Оценка производства HD-7240 демонстрирует, как можно контролировать такие параметры, как подготовка поверхности, температура горячего рулона, шкала воздействия, точка разработки, концентрация карбоната натрия и давление распыления во время фактического производства ПХБ.
Для производителей печатных плат, испытывающих плохую адгезию, неполную разработку, поднятие пленки, нестабильную визуализацию или неполную Удаление фоторезиста, обзор этих параметров процесса может быть важной частью устранения неполадок.
Техническая поддержка и образцы продукции
Guangdong Taiyada Optoelectronics Co., Ltd. поставляет фоторезист сухих пленок для производства печатных плат и обеспечивает техническую поддержку на основе оборудования клиентов, условий процесса и требований к схеме.
Сайт: taiyadafilm.com | Почта: dryfilmtech@gmail.com
Примечание к источнику: Технические параметры и производственные наблюдения в этой статье адаптированы из отчета о производственной последующей службе Taiyada HD-7240 от 10 августа 2026 г. Значения являются исходными условиями этой оценки и должны быть оптимизированы для каждой производственной линии.