Teknik referans, Taiyada HD-7240 Kuru Film Fotorezist'in gerçek üretim değerlendirmesine dayanmaktadır.
PCB üretiminde, kuru film fotorezist performansı yalnızca fotorezistin kalitesine değil aynı zamanda tüm üretim sürecinin ne kadar iyi kontrol edildiğine de bağlıdır. Yüzey hazırlığı, laminasyon sıcaklığı, pozlama enerjisi, geliştirme koşulları ve sıyırma performansının tümü devre çözünürlüğünü, yapışmayı ve üretim stabilitesini etkileyebilir.
Taiyada HD-7240 Kuru Film Fotorezist'in gerçek üretim değerlendirmesine dayanan bu makale, PCB üreticilerinin kuru film fotorezist kullanırken dikkat etmesi gereken birkaç önemli proses parametresini açıklamaktadır.
1. Kuru Film Proses Kontrolü Neden Önemlidir?
Kuru film fotorezisti PCB devre görüntülemede kullanılan temel malzemelerden biridir. Yüksek yoğunluklu PCB üretimi için kuru filmin, yeterli görüntüleme çözünürlüğünü ve istikrarlı geliştirme performansını korurken bakır yüzeye iyi bir yapışma sağlaması gerekir.
Taiyada HD-7240, PCB üretimi için çeşitli özelliklerle tasarlanmıştır:
- Yüksek yoğunluklu baskılı devre kartları için iyi yapışma ve çözünürlük
- Nispeten düşük pozlama enerjisiyle yüksek ışığa duyarlılık
- Hızlı gelişen performans
- Sıyırma sırasında küçük film parçaları, üretim verimliliğinin artırılmasına yardımcı olur
2. Laminasyon Öncesi Yüzey Hazırlığı
Kuru film yapışması için iyi yüzey hazırlığı şarttır. Laminasyondan önce bakır yüzeyi temiz ve düzgün olmalıdır. Kirlenme, oksidasyon, nem veya uygun olmayan yüzey pürüzlülüğü yapışmayı olumsuz etkileyebilir ve sonraki işlemler sırasında kalkmaya veya soyulmaya katkıda bulunabilir.
| Proses Parametresi | Test Durumu | Önerilen Aralık |
|---|---|---|
| Yüzey hazırlama hattı hızı | 2.2 m/min | 2.5–3.0 m/min |
| Kurutma sıcaklığı | 85°C | 80–90°C |
| Üst yıkama basıncı | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Daha düşük yıkama basıncı | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
Aşınma izi testi, hem üst hem de alt fırçalama bölümleri için yaklaşık 8–12 cm kaydederken, su kırılma testi sonucu ≥15 saniyeydi. Bu kontroller kuru film laminasyon öncesinde bakır yüzey hazırlığının uygun olup olmadığı konusunda faydalı bilgiler sağlar.
3. Laminasyon Parametreleri
Laminasyon bir diğer kritik aşamadır. Amaç, kuru film ile bakır yüzey arasında zayıf yapışma veya işlem kararsızlığı yaratmadan düzgün temas sağlamaktır.
| Laminasyon Parametresi | Test Durumu | Önerilen Aralık |
|---|---|---|
| Laminasyon hızı | 2.6 m/min | 1.5–2.0 m/min |
| Üst sıcak haddeleme sıcaklığı | 105°C | 100–120°C |
| Daha düşük sıcak haddeleme sıcaklığı | 105°C | 100–120°C |
| Kart giriş sıcaklığı | 38°C | 30–40°C |
| Kart çıkış sıcaklığı | 55°C | 50–65°C |
| Hava basıncı | 4 kg/cm² | 4–6 kg/cm² |
Bu test sırasında kaydedilen laminasyon hızı 2,6 m/dak iken kaynak raporunda önerilen referans aralığı 1,5–2,0 m/dak idi. Diğer önemli sıcaklık ve basınç parametreleri belgelenen önerilen aralıklar içerisinde kaldı. Bu, süreç optimizasyonunun neden tek bir parametreyi bağımsız olarak ayarlamak yerine gerçek üretim sonuçlarına dayanması gerektiğini göstermektedir.
4. pozlama Enerjisi Kontrolü
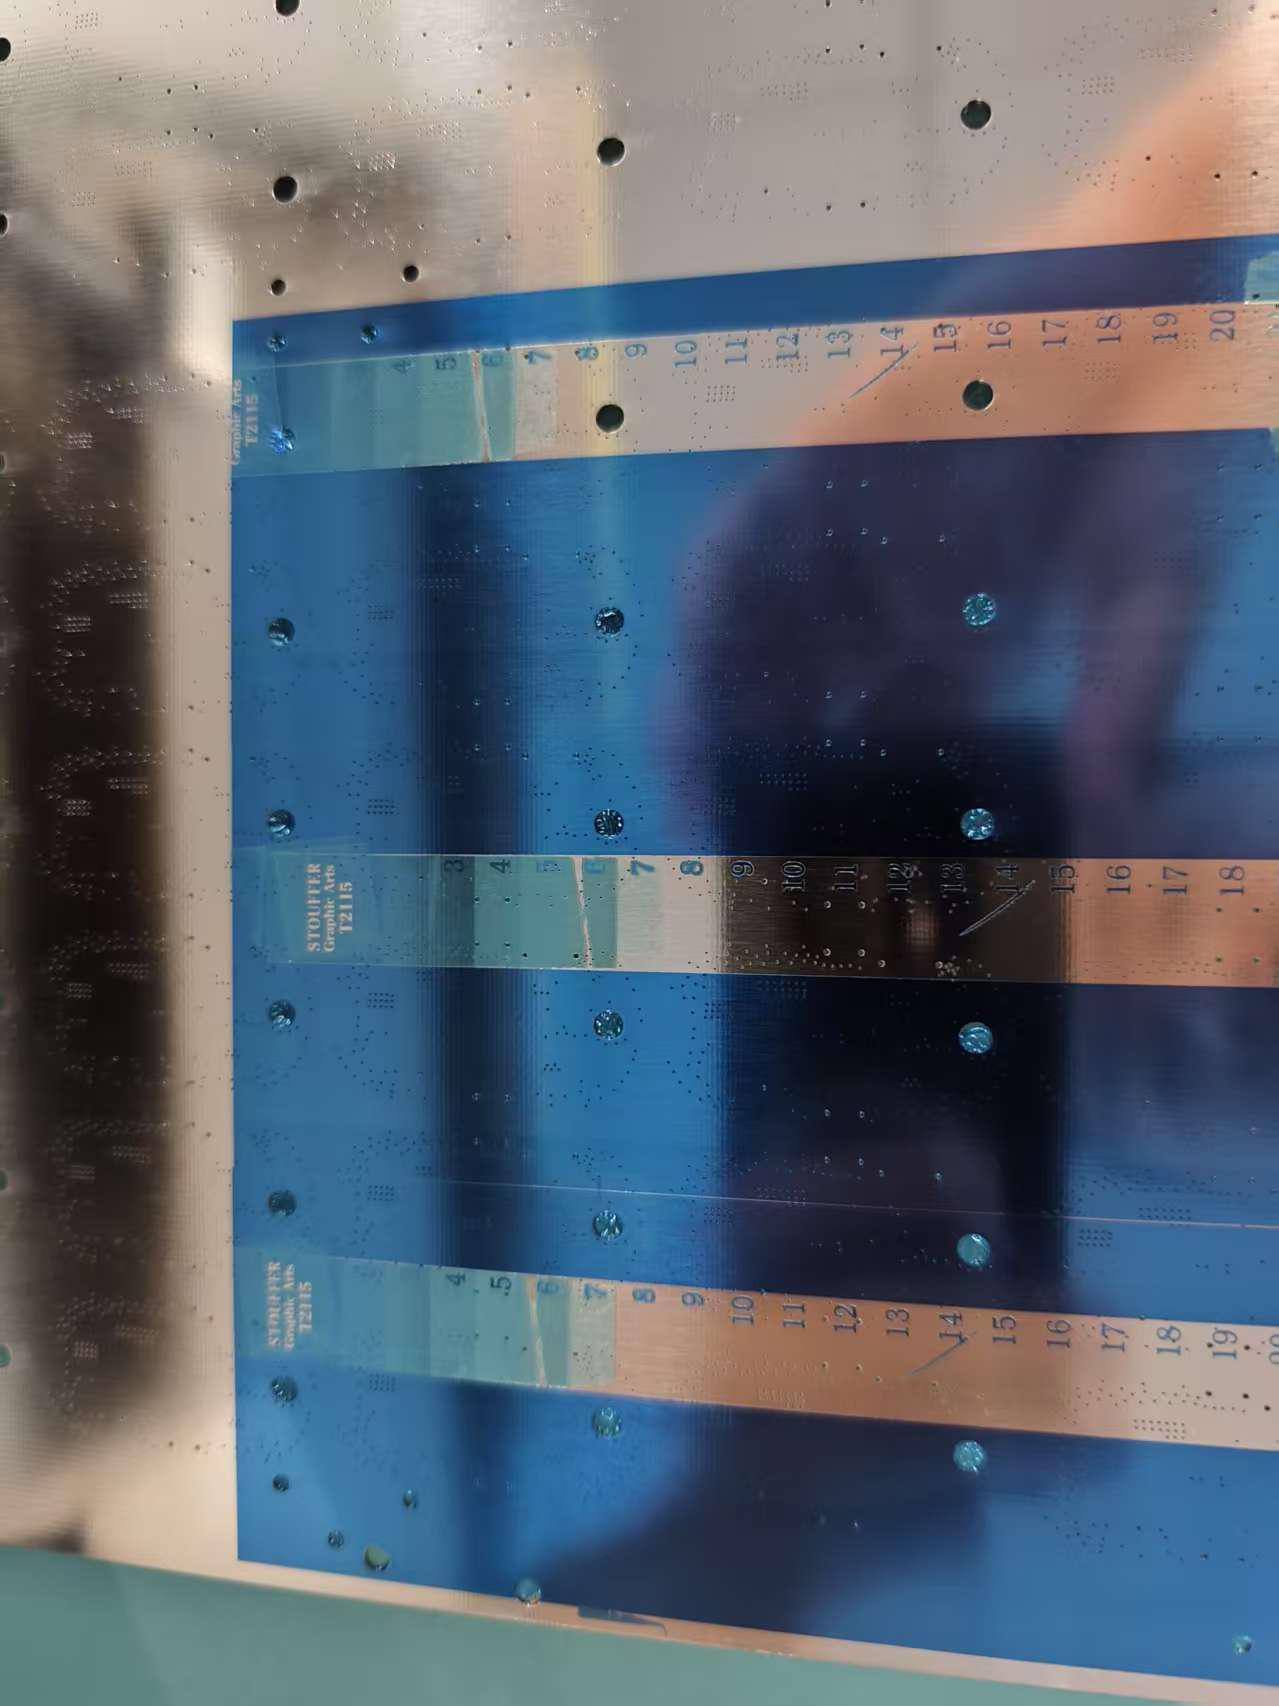
Stabil devre görüntüleme elde etmek ve geliştirme ve sonraki işlemler sırasında iyi yapışmayı sürdürmek için doğru pozlama şarttır. Bu üretim testinde pozlama koşullarını değerlendirmek için 21 adımlı bir pozlama ölçeği kullanıldı. HD-7240, belgelenen önerilen 6-8 adımlık çalışma aralığı dahilinde 7 adımlık bir okuma elde etti.
5. Gelişme Noktası Nasıl Değerlendirilmeli?
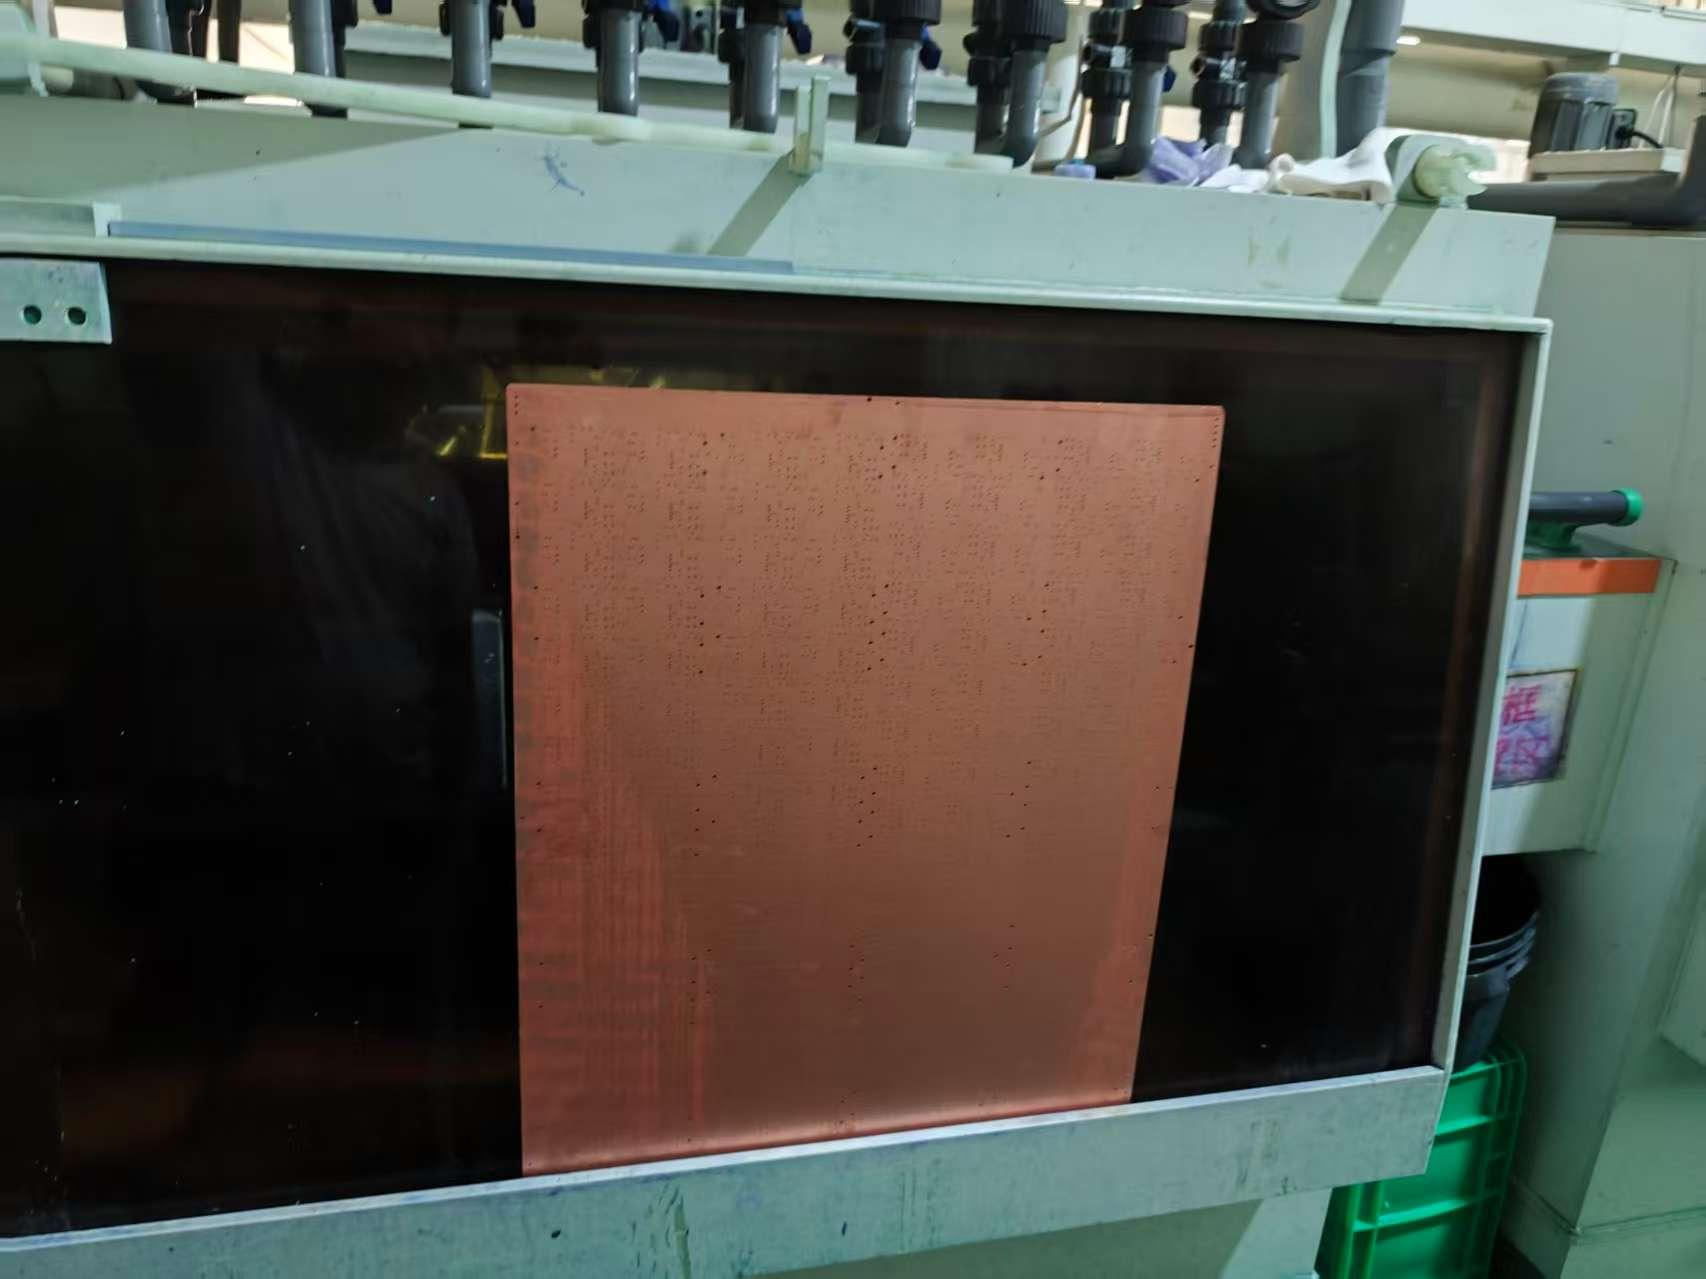
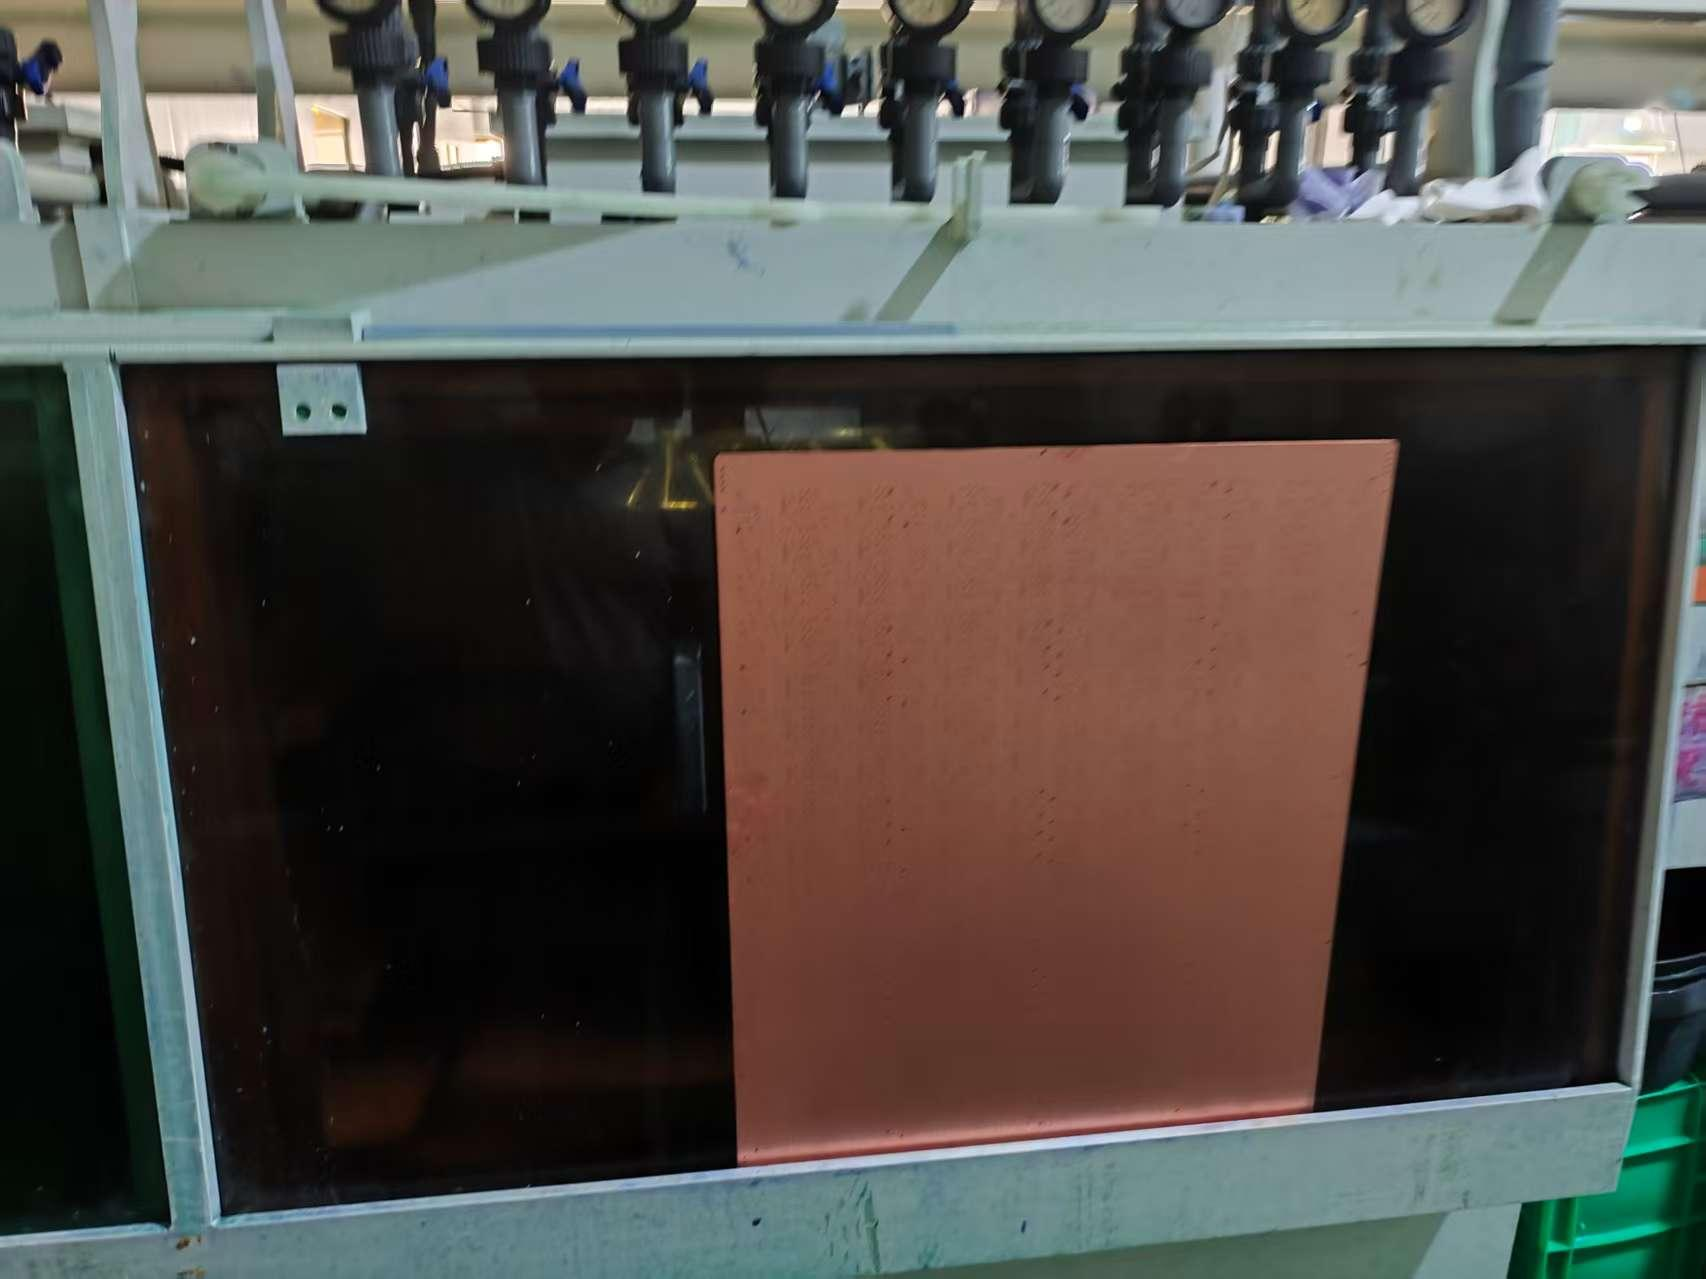
Gelişme noktası kuru film işlemede bir diğer önemli parametredir. Test sırasında, gelişen durumu değerlendirmek için birkaç lamine fakat açıkta olmayan levhalar kullanıldı. Levhalar sürekli olarak geliştirme makinesine yerleştirildi. İlk levha geliştirme odasından çıktığında yıkama sırasında geliştirme spreyi durduruldu ve konveyör hareketi devam etti. Daha sonra tahtanın temizlenen kısmının gelişme noktasının hesaplandığı gözlemlendi.
Kaydedilen test koşulları altında, gelişme noktası sonuçları üst tarafta %40 ve alt tarafta %40 idi. Raporda önerilen çalışma aralığı %40-60 olarak verilmektedir.
6. Önerilen Geliştirme Koşulları
| Parametre Geliştirme | Test Durumu | Önerilen Aralık |
|---|---|---|
| Geliştirme hızı | 3.5 m/min | — |
| Üst geliştirme noktası | 40% | 40–60% |
| Daha düşük gelişme noktası | 40% | 40–60% |
| Üst püskürtme basıncı | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Daha düşük püskürtme basıncı | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Na₂CO₃ konsantrasyonu | 1.0% | 0.8%–1.2% |
| Gelişen sıcaklık | 30°C | 28–32°C |
| Kurutma sıcaklığı | 55°C | 45–60°C |
Farklı PCB fabrikaları farklı ekipman konfigürasyonları, hat hızları, püskürtme sistemleri ve üretim gereksinimleri kullanabileceğinden, bu değerler evrensel ayarlar yerine süreç referansları olarak ele alınmalıdır.
7. Üretim Doğrulama Sonuçları
Kuru bir film nihai olarak gerçek üretim koşulları altında değerlendirilmelidir. 5 Ağustos ile 10 Ağustos arasındaki üretim doğrulaması sırasında aşağıdaki PCB modelleri işlendi:
| PCB Modeli | Adet |
|---|---|
| 43432 | 86 panel |
| 43208 | 28 panel |
| 40547 | 10 panel |
| 35124 | 72 panel |
| Toplam | 196 panel |
Takip raporuna göre, test edilen üretim sırasında herhangi bir kalite anormalliği tespit edilmedi ve kuru film malzemesinin, değerlendirilen prosesin üretim koşullarını ve kalite gereksinimlerini karşılayabildiği kabul edildi.
Rapor ayrıca sıyırma bölümünün nispeten kısa olduğunu kaydetti ve eksik sıyırma işleminin önlenmesine yardımcı olmak için söz konusu özel üretim ortamında yaklaşık dört günlük bir değiştirme aralığıyla sıyırma çözeltisi durumunun kontrol edilmesini önerdi.
8. Kuru Film Depolama da Önemlidir
İyi kuru film bile yanlış saklandığı takdirde performans sorunları yaşayabilir. Bu değerlendirme kapsamındaki HD-7240 malzemesi için belgelenen saklama koşulları 5–20°C ve %40–60 bağıl nemdir. Ambalaj açıldıktan sonra rulo siyah ambalaj malzemesi kullanılarak ışıktan korunarak yatay olarak saklanmalıdır. Raporda özellikle dikey depolama ve istiflemeden kaçınılması gerektiği belirtiliyor.
Sonuç
Kararlı kuru film fotorezist performansı, hem malzeme kalitesinin hem de proses kontrolünün sonucudur. Bu nedenle yüzey hazırlığı, laminasyon, pozlama ve geliştirme, bağımsız üretim adımları yerine tek bir sistem olarak değerlendirilmelidir.
HD-7240 üretim değerlendirmesi, gerçek PCB üretimi sırasında yüzey hazırlığı, sıcak haddeleme sıcaklığı, pozlama ölçeği, geliştirme noktası, sodyum karbonat konsantrasyonu ve püskürtme basıncı gibi parametrelerin nasıl izlenebileceğini gösterir.
Zayıf yapışma, eksik geliştirme, film kaldırma, kararsız görüntüleme veya eksik sıyırma sorunları yaşayan PCB üreticileri için bu işlem parametrelerinin gözden geçirilmesi, sorun gidermenin önemli bir parçası olabilir.
Teknik Destek ve Ürün Örnekleri
Guangdong Taiyada Optoelectronics Co., Ltd., PCB üretimi için kuru film fotorezist tedarik ediyor ve müşterilerin ekipmanına, proses koşullarına ve devre gereksinimlerine göre teknik destek sağlıyor.
Web sitesi:taiyadafilm.com |E-posta: Dryfilmtech@gmail.com
Kaynak notu: Bu makaledeki teknik parametreler ve üretim gözlemleri, 10 Ağustos 2026 tarihli Taiyada HD-7240 üretim takip servis raporundan uyarlanmıştır. Değerler, bu değerlendirmeden alınan referans koşullardır ve her üretim hattı için optimize edilmelidir.