Référence technique basée sur une évaluation de production réelle de Taiyada HD-7240 Dry Film Photoresist.
Dans la fabrication de PCB, la performance photorésiste en film sec dépend non seulement de la qualité du photorésiste lui-même, mais aussi de la manière dont tout le processus de production est contrôlé. La préparation de surface, la température de laminage, l'énergie d'exposition, les conditions de développement et les performances de décapage peuvent tous affecter la résolution du circuit, l'adhérence et la stabilité de la production.
Basé sur une évaluation de la production réelle de Taiyada HD-7240 Dry Film Photoresist, cet article explique plusieurs paramètres de processus importants que les fabricants de BPC devraient prêter attention à lors de l'utilisation de la photorésiste de film sec.
1. Pourquoi le contrôle du procédé de film sec est important
Pour la production de BPC à haute densité, le film sec doit fournir une bonne adhérence à la surface du cuivre tout en maintenant une résolution d'imagerie suffisante et une performance de développement stable.
Taiyada HD-7240 est conçu avec plusieurs caractéristiques pour la production de PCB:
- Bonne adhérence et résolution pour les circuits imprimés à haute densité
- Haute photosensibilité avec une énergie d'exposition relativement faible
- Performances en développement rapide
- Petits fragments de film lors du décapage, contribuant à améliorer l'efficacité de la production
2. Préparation de surface avant la stratification
Avant la lamination, la surface du cuivre doit être propre et uniforme. Contamination, oxydation, humidité ou rugosité de surface inappropriée peut affecter négativement l'adhérence et peut contribuer au levage ou à l'épluchage au cours du traitement ultérieur.
| Paramètre de processus | Conditions d'essai | Gamme proposée |
|---|---|---|
| Vitesse de la ligne de préparation de surface | 2.2 m/min | 2.5–3.0 m/min |
| Température de séchage | 85°C | 80–90°C |
| Pression de lavage supérieure | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Réduction de la pression de lavage | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
L'essai de marquage d'abrasion a permis d'enregistrer environ 8 à 12 cm pour les sections supérieures et inférieures de brossage, alors que le résultat de l'essai de rupture de l'eau était ≥ 15 secondes.
3. Paramètres de la stratification
La stratification est une autre étape critique. L'objectif est d'atteindre un contact uniforme entre la pellicule sèche et la surface du cuivre sans introduire une mauvaise adhérence ou une instabilité du processus.
| Paramètre de lamination | Conditions d'essai | Gamme proposée |
|---|---|---|
| Vitesse de laminage | 2.6 m/min | 1.5–2.0 m/min |
| Température de roulement à chaud supérieure | 105°C | 100–120°C |
| Température de roulement à chaud inférieure | 105°C | 100–120°C |
| Température d'entrée du tableau | 38°C | 30–40°C |
| Température de sortie du tableau | 55°C | 50–65°C |
| Pression atmosphérique | 4 kg/cm² | 4–6 kg/cm² |
la vitesse de laminage enregistrée au cours de cet essai était 2.6 m/min , alors que la plage de référence suggérée dans le rapport source était 1.5–2.0 m/min . les autres principaux paramètres de température et de pression sont restés dans les fourchettes suggérées documentées, ce qui illustre pourquoi l'optimisation des procédés devrait être basée sur les résultats réels de la production plutôt que d'ajuster un paramètre indépendamment.
4. Contrôle de l ' énergie d ' exposition
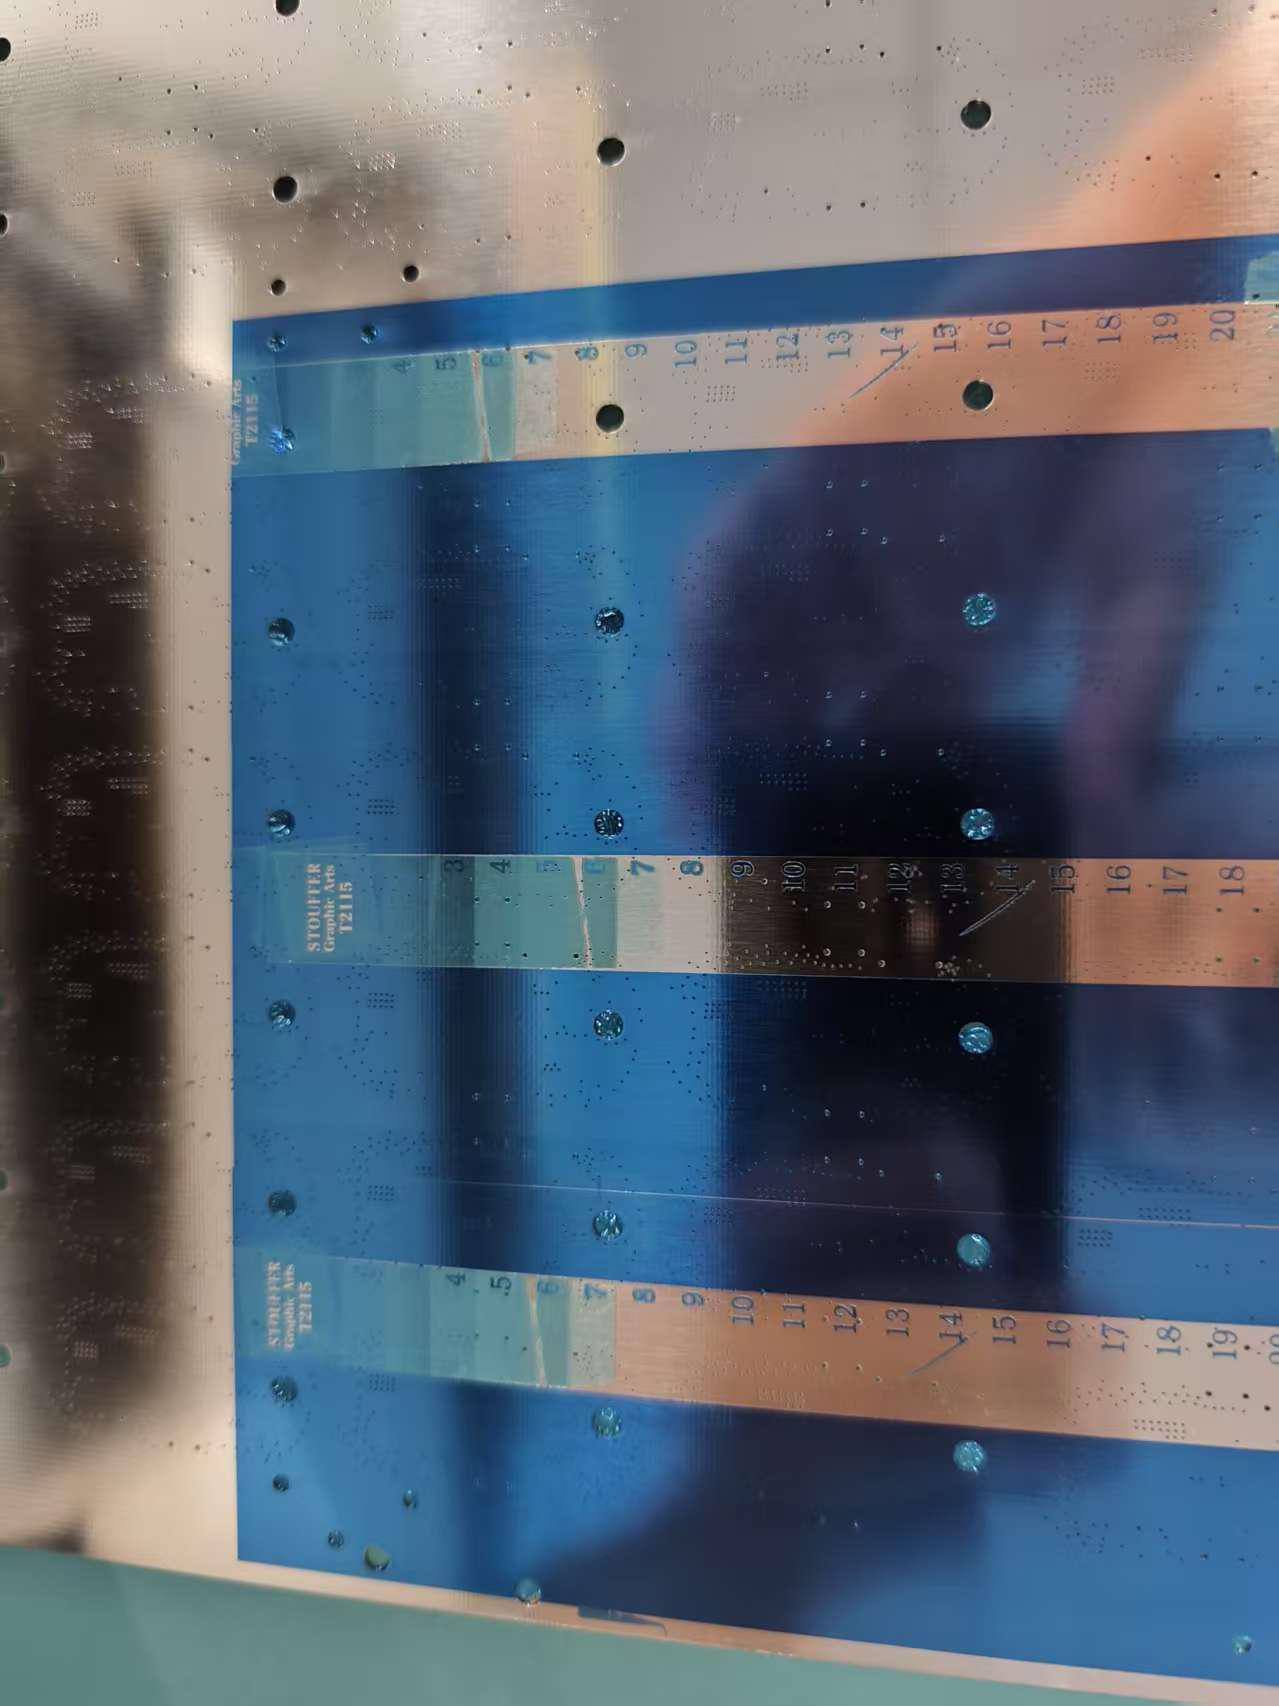
Dans ce test de production, une échelle d'exposition de 21 étapes a été utilisée pour évaluer les conditions d'exposition. HD-7240 a obtenu une lecture de 7 étapes, dans la plage de fonctionnement suggérée documentée de 6 à 8 étapes.
5. Comment évaluer le point de développement
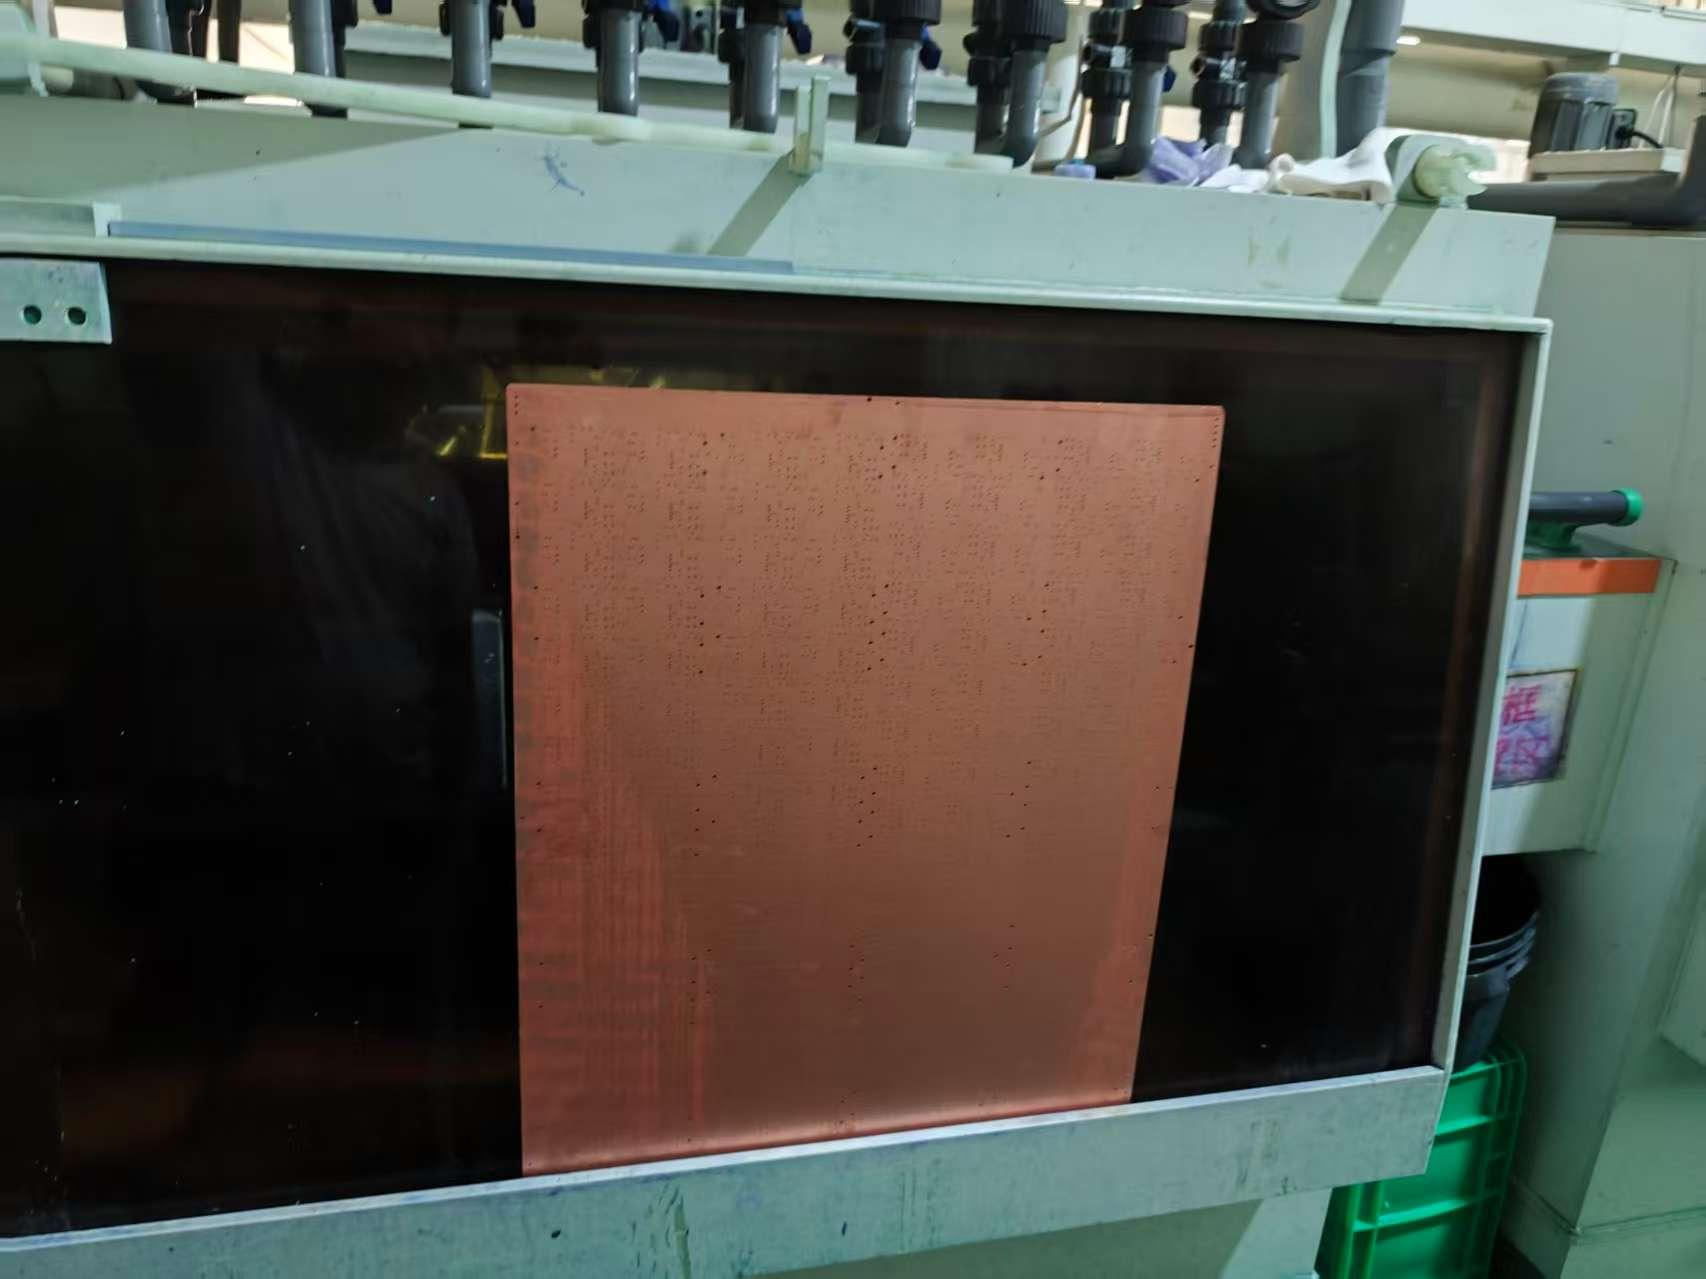
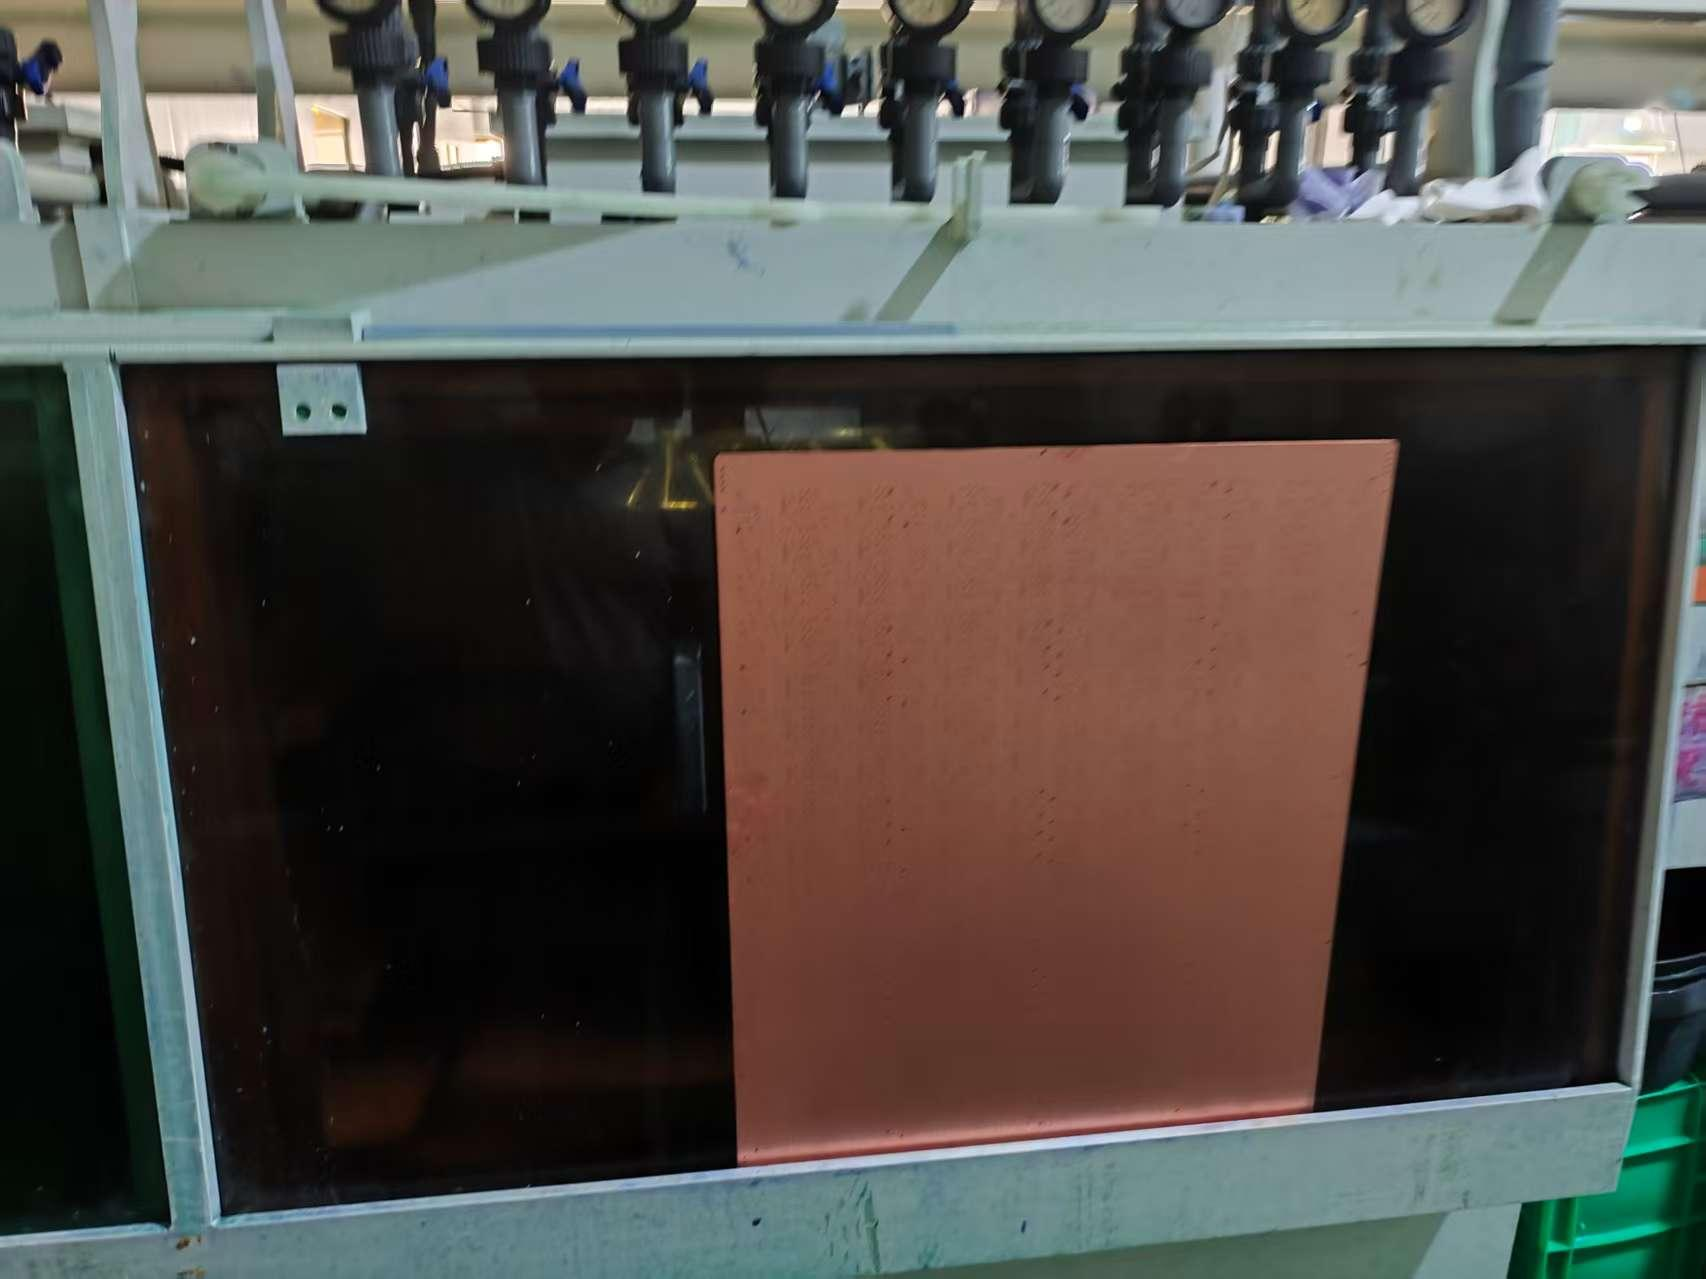
Au cours de l'essai, plusieurs planches laminées mais non exposées ont été utilisées pour évaluer l'état de développement. Les planches ont été placées en continu dans la machine en développement. Lorsque la première planche est sortie de la chambre en développement, le spray en développement a été arrêté pendant que le lavage et le mouvement du convoyeur se poursuivaient. La partie nettoyée de la planche a ensuite été observée pour calculer le point de développement.
Dans les conditions d'essai enregistrées, les résultats des points de développement étaient de 40 % sur le côté supérieur et de 40 % sur le côté inférieur. Le rapport donne une plage de fonctionnement suggérée de 40 à 60 %.
6. Conditions de développement recommandées
| Développement du paramètre | Conditions d'essai | Gamme proposée |
|---|---|---|
| Développement de la vitesse | 3.5 m/min | — |
| Point de développement supérieur | 40% | 40–60% |
| Point de développement inférieur | 40% | 40–60% |
| Pression de pulvérisation supérieure | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Réduction de la pression de pulvérisation | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Na₂CO₃ concentration | 1.0% | 0.8%–1.2% |
| Évolution de la température | 30°C | 28–32°C |
| Température de séchage | 55°C | 45–60°C |
Ces valeurs devraient être traitées comme des références de processus plutôt que comme des paramètres universels, car différentes usines de PCB peuvent utiliser différentes configurations d'équipement, vitesses de conduite, systèmes de pulvérisation et exigences de production.
7. Résultats de la vérification de production
Lors de la vérification de la production du 5 août au 10 août, les modèles de PCB suivants ont été traités :
| Modèle PCB | Quantité |
|---|---|
| 43432 | 86 panneaux |
| 43208 | 28 panneaux |
| 40547 | 10 panneaux |
| 35124 | 72 panneaux |
| Total général | 196 panneaux |
Selon le rapport de suivi, aucune anomalie de qualité n'a été décelée pendant la production testée, et le matériau de film sec a été considéré comme capable de satisfaire aux conditions de production et aux exigences de qualité du procédé évalué.
Le rapport note également que la section de décapage est relativement courte et recommande de contrôler l'état de la solution de décapage, avec un intervalle de remplacement d'environ quatre jours dans cet environnement de production spécifique afin d'éviter les décapages incomplets.
8. Le stockage de films secs est également important
Pour le matériau HD-7240 couvert dans cette évaluation, les conditions de stockage documentées sont de 5 à 20°C et de 40 à 60 % HR. Après l'ouverture du paquet, le rouleau doit être protégé de la lumière à l'aide d'un matériau d'emballage noir et stocké horizontalement. Le rapport précise que le stockage vertical et le gerbage doivent être évités.
Conclusion
La performance de photorésiste en film sec stable est le résultat à la fois de la qualité du matériau et du contrôle du procédé. La préparation, la laminage, l'exposition Développement de la surface doivent donc être évalués comme un système complet plutôt que comme des étapes de production indépendantes.
L'évaluation de la production HD-7240 montre comment des paramètres tels que la préparation de surface, la température à chaud, l'échelle d'exposition, le point de développement, la concentration de carbonate de sodium et la pression de pulvérisation peuvent être surveillés pendant la fabrication réelle de BPC.
Pour les fabricants de BPC dont l'adhésion est faible, le développement incomplet, le levage de films, l'imagerie instable ou le décapage incomplet, l'examen de ces paramètres de processus peut être un élément important du dépannage.
Soutien technique et échantillons de produits
Guangdong Taiyada Optoelectronics Co., Ltd. fournit un photorésiste en film sec pour la fabrication de PCB et fournit un soutien technique basé sur l'équipement, les conditions de processus et les exigences de circuit des clients.
Site web: taiyadafilm.com | E-mail : dryfilmtech@gmail.com
Note de source : Les paramètres techniques et les observations de production de cet article sont adaptés à partir du rapport de suivi de la production Taiyada HD-7240 daté du 10 août 2026. Les valeurs sont des conditions de référence de cette évaluation et doivent être optimisées pour chaque ligne de production.