Tài liệu tham khảo kỹ thuật dựa trên đánh giá thực tế trong quá trình sản xuất sử dụng màng quang cảm (dry film photoresist) Taiyada HD-7240.
Trong quy trình sản xuất bảng mạch in (PCB), hiệu suất của lớp quang trở dạng màng khô (dry film photoresist) không chỉ phụ thuộc vào chất lượng của chính lớp quang trở đó, mà còn phụ thuộc vào mức độ kiểm soát toàn bộ quy trình sản xuất. Các yếu tố như chuẩn bị bề mặt, nhiệt độ ép màng, năng lượng chiếu sáng, điều kiện hiện ảnh và hiệu quả loại bỏ lớp quang trở (stripping) đều có thể ảnh hưởng đến độ phân giải mạch, độ bám dính và sự ổn định trong sản xuất.
Dựa trên đánh giá thực tế trong quá trình sản xuất đối với sản phẩm màng khô quang nhạy (dry film photoresist) Taiyada HD-7240, bài viết này giải thích một số thông số quy trình quan trọng mà các nhà sản xuất PCB cần lưu ý khi sử dụng loại vật liệu này.
1. Tại sao việc kiểm soát quy trình màng khô lại quan trọng
Phim khô cảm quang (dry film photoresist) là một trong những vật liệu then chốt được sử dụng trong quá trình tạo hình mạch PCB. Đối với sản xuất PCB mật độ cao, phim khô cần đảm bảo độ bám dính tốt trên bề mặt đồng, đồng thời duy trì độ phân giải hình ảnh cao và hiệu suất hiện ảnh ổn định.
Taiyada HD-7240 được thiết kế với nhiều đặc tính phù hợp cho sản xuất PCB:
- Độ bám dính và độ phân giải tốt, phù hợp cho các bảng mạch in mật độ cao
- Độ nhạy sáng cao, yêu cầu mức năng lượng phơi sáng tương đối thấp.
- Hiệu suất hiện ảnh nhanh
- Các mảnh màng nhỏ trong quá trình loại bỏ (stripping), giúp nâng cao hiệu quả sản xuất
2. Chuẩn bị bề mặt trước khi ép màng
Việc chuẩn bị bề mặt kỹ lưỡng là yếu tố thiết yếu để đảm bảo độ bám dính của màng khô. Trước khi thực hiện ép màng (lamination), bề mặt đồng phải sạch và đồng nhất. Các yếu tố như tạp chất, quá trình oxy hóa, độ ẩm hoặc độ nhám bề mặt không phù hợp đều có thể ảnh hưởng tiêu cực đến độ bám dính, dẫn đến tình trạng màng bị bong hoặc tróc trong các công đoạn xử lý tiếp theo.
| Thông số quy trình | Điều kiện thử nghiệm | Phạm vi khuyến nghị |
|---|---|---|
| Tốc độ dây chuyền chuẩn bị bề mặt | 2.2 m/min | 2.5–3.0 m/min |
| Nhiệt độ sấy | 85°C | 80–90°C |
| Áp suất rửa phía trên | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Áp suất rửa thấp hơn | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
Kiểm tra vết mài mòn cho kết quả khoảng 8–12 cm đối với cả phần chổi trên và chổi dưới, trong khi kết quả kiểm tra độ đứt quãng của màng nước (water-break test) đạt ≥15 giây. Các kiểm tra này cung cấp thông tin hữu ích về việc liệu quá trình chuẩn bị bề mặt đồng đã phù hợp trước khi ép phim khô hay chưa.
3. Các thông số ép màng (lamination)
Ép màng là một công đoạn quan trọng khác. Mục tiêu là đảm bảo sự tiếp xúc đồng nhất giữa màng khô và bề mặt đồng, tránh tình trạng độ bám dính kém hoặc gây mất ổn định cho quy trình.
| Thông số ép màng | Điều kiện thử nghiệm | Phạm vi khuyến nghị |
|---|---|---|
| Tốc độ ép màng | 2.6 m/min | 1.5–2.0 m/min |
| Nhiệt độ trục lăn nóng phía trên | 105°C | 100–120°C |
| Nhiệt độ trục lăn nhiệt thấp hơn | 105°C | 100–120°C |
| Nhiệt độ bảng mạch khi đi vào | 38°C | 30–40°C |
| Nhiệt độ bảng mạch khi đi ra | 55°C | 50–65°C |
| Áp suất khí | 4 kg/cm² | 4–6 kg/cm² |
Tốc độ phủ phim ghi nhận được trong thử nghiệm này là 2,6 m/phút, trong khi phạm vi tham chiếu được khuyến nghị trong tài liệu gốc là 1,5–2,0 m/phút. Các thông số quan trọng khác như nhiệt độ và áp suất vẫn nằm trong phạm vi khuyến nghị. Điều này cho thấy lý do tại sao việc tối ưu hóa quy trình cần dựa trên kết quả sản xuất thực tế, thay vì chỉ điều chỉnh riêng lẻ từng thông số.
4. Kiểm soát năng lượng phơi sáng
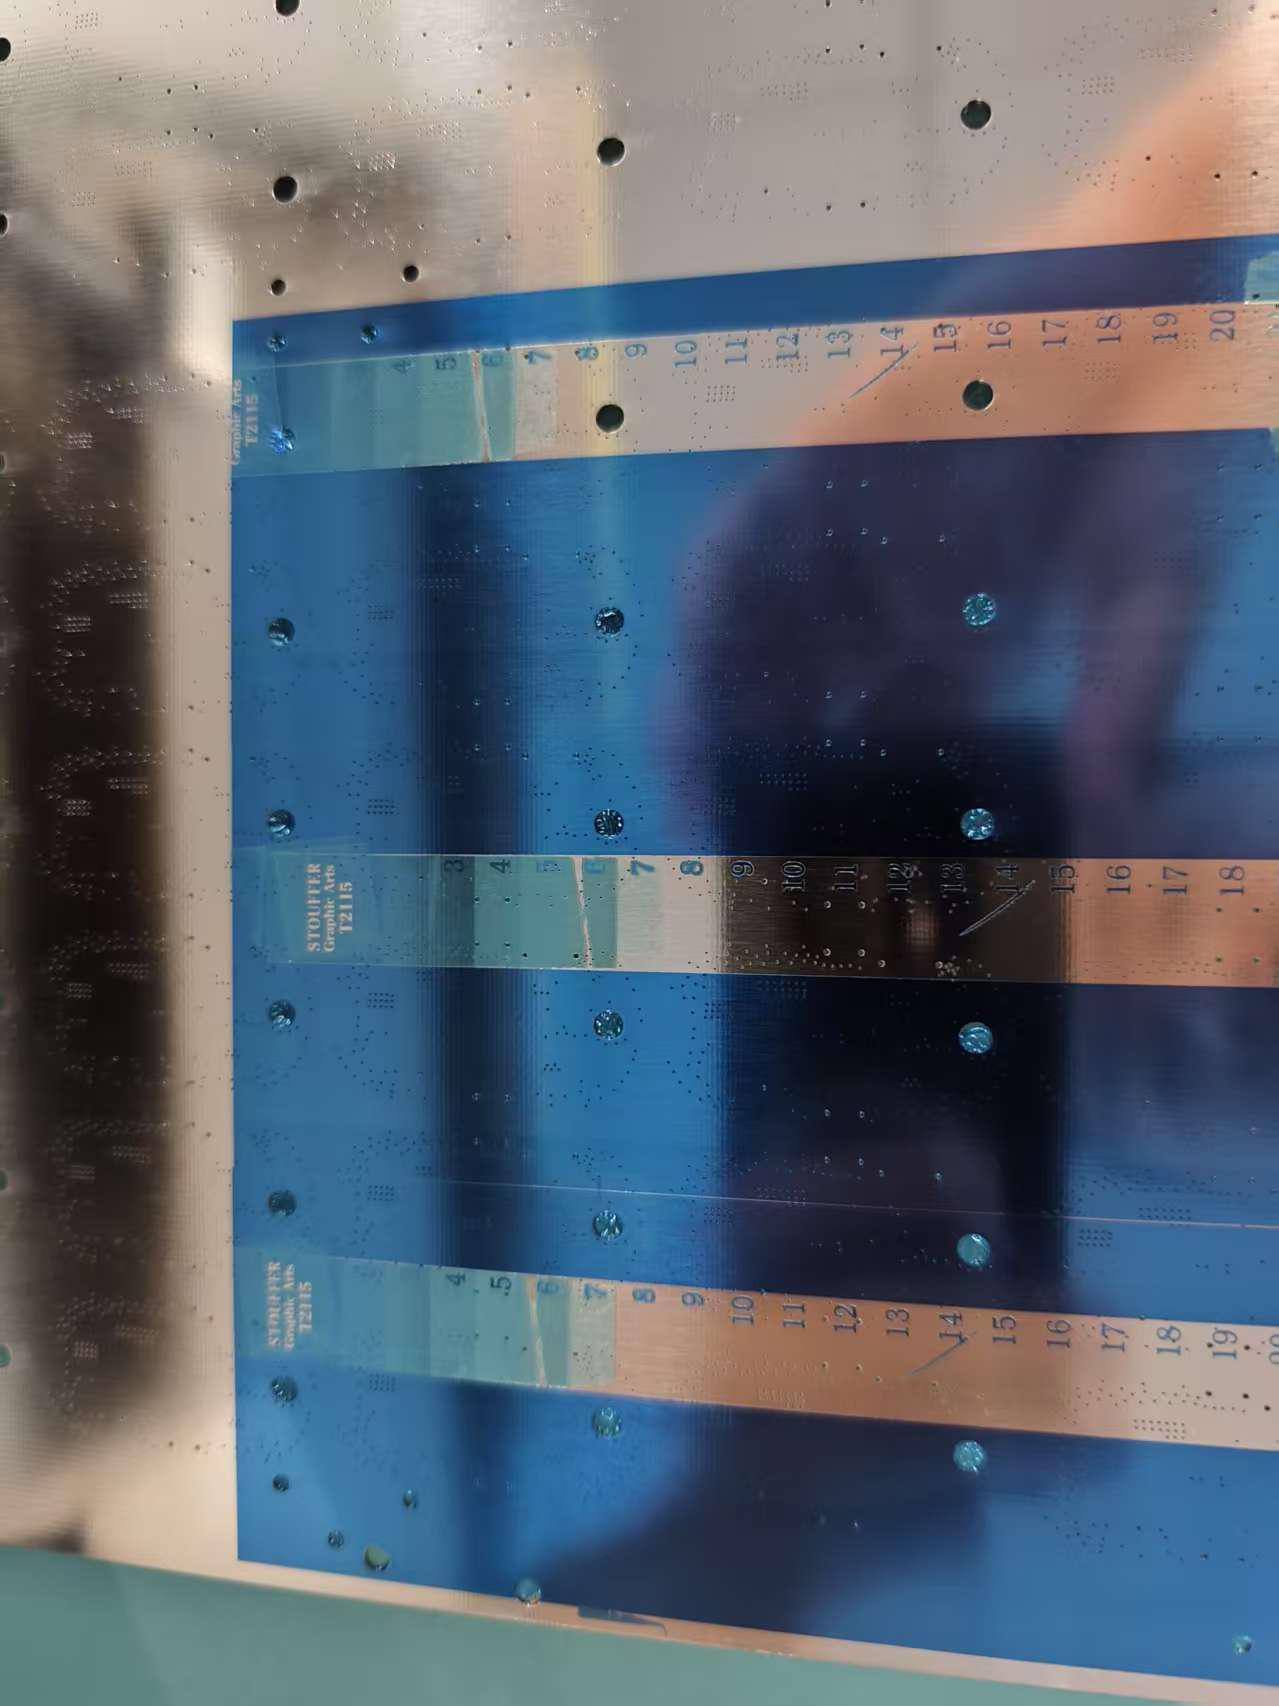
Việc phơi sáng đúng cách là yếu tố thiết yếu để đạt được hình ảnh mạch ổn định và duy trì độ bám dính tốt trong quá trình hiện ảnh cũng như các công đoạn xử lý tiếp theo. Trong thử nghiệm sản xuất này, một thang đo phơi sáng gồm 21 bậc đã được sử dụng để đánh giá các điều kiện phơi sáng. HD-7240 đạt kết quả 7 bậc, nằm trong phạm vi vận hành được khuyến nghị (từ 6 đến 8 bậc).
5. Cách đánh giá điểm hiện ảnh (developing point)
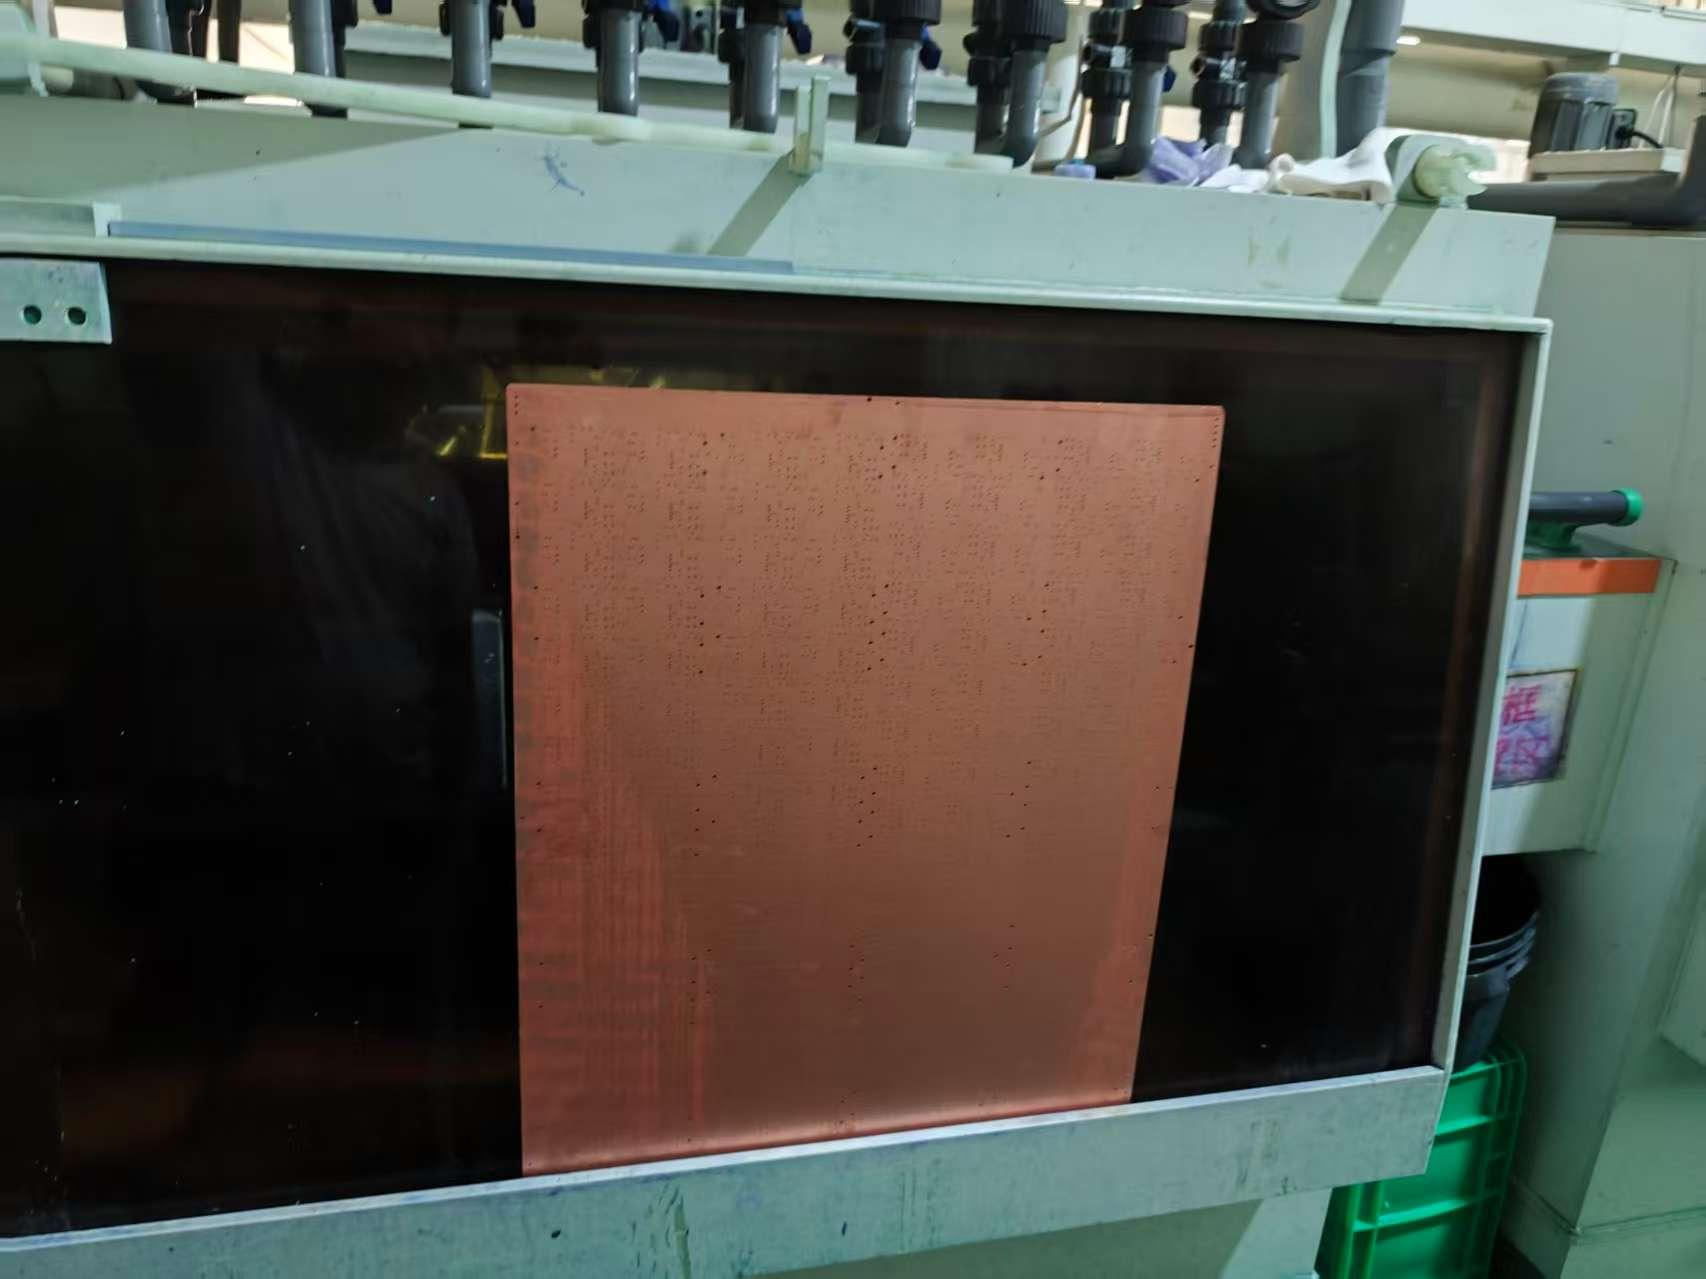
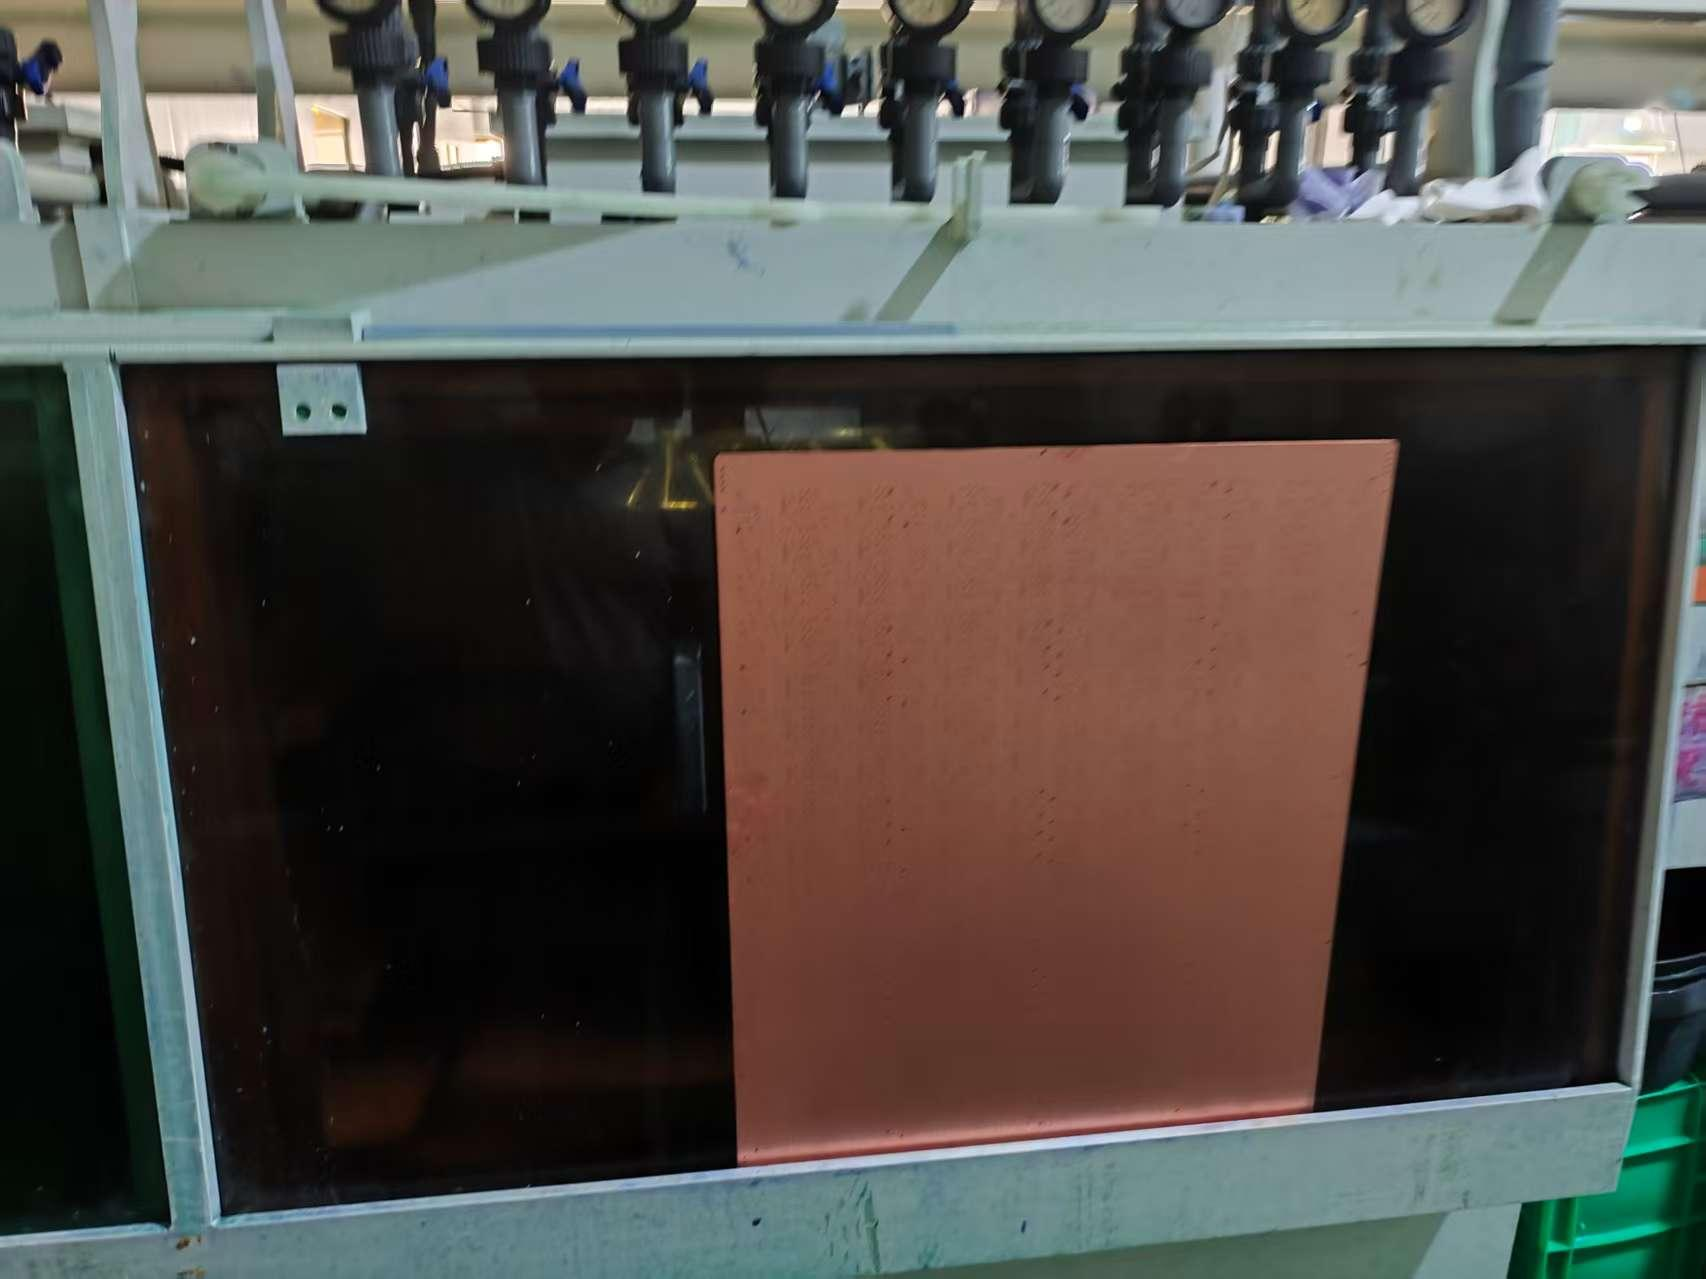
Điểm hiện ảnh (developing point) là một thông số quan trọng khác trong quá trình xử lý phim khô. Trong quá trình thử nghiệm, một số tấm nền đã được phủ phim khô nhưng chưa qua phơi sáng được sử dụng để đánh giá điều kiện hiện ảnh. Các tấm nền này được đưa liên tục vào máy hiện ảnh. Khi tấm nền đầu tiên đi ra khỏi buồng hiện ảnh, hệ thống phun dung dịch hiện ảnh sẽ tạm dừng, trong khi quá trình rửa và chuyển động của băng tải vẫn tiếp tục. Phần bề mặt đã được làm sạch trên tấm nền sau đó được quan sát để xác định điểm hiện ảnh.
Trong các điều kiện thử nghiệm được ghi lại, kết quả tại điểm hiện ảnh (developing-point) đạt 40% ở cả phía trên và phía dưới. Báo cáo đưa ra phạm vi vận hành khuyến nghị là 40–60%.
6. Các điều kiện hiện ảnh (developing) được khuyến nghị
| Thông số hiện ảnh | Điều kiện thử nghiệm | Phạm vi khuyến nghị |
|---|---|---|
| Tốc độ hiện ảnh | 3.5 m/min | — |
| Điểm hiện ảnh (developing point) phía trên | 40% | 40–60% |
| Điểm hiện ảnh thấp hơn | 40% | 40–60% |
| Áp suất phun phía trên | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Áp suất phun thấp hơn | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Nồng độ Na₂CO₃ | 1.0% | 0.8%–1.2% |
| Nhiệt độ hiện ảnh | 30°C | 28–32°C |
| Nhiệt độ sấy | 55°C | 45–60°C |
Các giá trị này nên được xem là thông số tham khảo cho quy trình thay vì là các thiết lập cố định áp dụng cho mọi trường hợp, bởi vì mỗi nhà máy sản xuất PCB có thể sử dụng cấu hình thiết bị, tốc độ dây chuyền, hệ thống phun và các yêu cầu sản xuất khác nhau.
7. Kết quả xác thực trong quá trình sản xuất
Màng khô cần được đánh giá cuối cùng trong các điều kiện sản xuất thực tế. Trong quá trình xác thực sản xuất từ ngày 5 tháng 8 đến ngày 10 tháng 8, các loại PCB sau đây đã được xử lý:
| Mẫu PCB | Số lượng |
|---|---|
| 43432 | 86 tấm (panel) |
| 43208 | 28 tấm |
| 40547 | 10 tấm |
| 35124 | 72 tấm (panel) |
| Tổng cộng | 196 tấm |
Theo báo cáo theo dõi, không có bất thường nào về chất lượng được ghi nhận trong quá trình sản xuất thử nghiệm; vật liệu màng khô (dry film) được đánh giá là đáp ứng tốt các điều kiện sản xuất cũng như các yêu cầu về chất lượng của quy trình được xem xét.
Báo cáo cũng lưu ý rằng công đoạn loại bỏ lớp màng (stripping) tương đối ngắn; do đó, khuyến nghị cần kiểm soát tình trạng của dung dịch loại bỏ màng, với tần suất thay dung dịch khoảng bốn ngày một lần trong môi trường sản xuất cụ thể này để tránh tình trạng loại bỏ màng không hoàn toàn.
8. Việc bảo quản màng khô cũng rất quan trọng
Ngay cả loại màng khô (dry film) chất lượng tốt cũng có thể gặp vấn đề về hiệu suất nếu được bảo quản không đúng cách. Đối với vật liệu HD-7240 được đề cập trong đánh giá này, các điều kiện bảo quản quy định là nhiệt độ từ 5–20°C và độ ẩm tương đối (RH) từ 40–60%. Sau khi mở bao bì, cuộn màng cần được bảo vệ khỏi ánh sáng bằng vật liệu bọc màu đen và đặt ở vị trí nằm ngang. Báo cáo nêu rõ rằng cần tránh bảo quản theo chiều dọc hoặc xếp chồng lên nhau.
Kết luận
Hiệu suất ổn định của màng cảm quang khô (dry film photoresist) là kết quả của cả chất lượng vật liệu lẫn việc kiểm soát quy trình. Do đó, các công đoạn chuẩn bị bề mặt, ép màng, phơi sáng và hiện ảnh cần được đánh giá như một hệ thống hoàn chỉnh thay vì các bước sản xuất độc lập.
Quá trình đánh giá sản xuất đối với dòng HD-7240 cho thấy cách thức theo dõi các thông số như chuẩn bị bề mặt, nhiệt độ trục lăn nóng, thang đo phơi sáng, điểm hiện ảnh, nồng độ natri cacbonat và áp suất phun trong quá trình sản xuất PCB thực tế.
Đối với các nhà sản xuất bảng mạch in (PCB) gặp phải các vấn đề như độ bám dính kém, quá trình hiện ảnh không hoàn tất, màng bị bong tróc, hình ảnh không ổn định hoặc quá trình loại bỏ màng (stripping) không hoàn toàn, việc xem xét lại các thông số quy trình có thể là một bước quan trọng trong quá trình khắc phục sự cố.
Hỗ trợ kỹ thuật và mẫu sản phẩm
Công ty TNHH Quang điện tử Taiyada Quảng Đông cung cấp màng cảm quang khô dùng trong sản xuất PCB, đồng thời cung cấp hỗ trợ kỹ thuật dựa trên thiết bị, điều kiện quy trình và các yêu cầu về mạch điện của khách hàng.
Trang web:taiyadafilm.com |Email:dryfilmtech@gmail.com
Ghi chú về nguồn: Các thông số kỹ thuật và quan sát trong quá trình sản xuất được đề cập trong bài viết này được đúc kết từ báo cáo dịch vụ theo dõi sản xuất Taiyada HD-7240, ngày 10 tháng 8 năm 2026. Các giá trị này đóng vai trò là thông số tham khảo từ quá trình đánh giá đó và cần được tối ưu hóa cho từng dây chuyền sản xuất cụ thể.