Referência técnica baseada em uma avaliação de produção real da Taiyada HD-7240 Dry Film Photoresist.
Na fabricação de PCB, o desempenho fotorresistente de filme seco depende não só da qualidade da fotorresistência em si, mas também de como todo o processo de produção é controlado. Preparação de superfície, temperatura de laminação, energia de exposição, condições de desenvolvimento e desempenho de decapagem podem afetar a resolução do circuito, adesão e estabilidade de produção.
Com base em uma avaliação de produção real da Taiyada HD-7240 Dry Film Photoresist, este artigo explica vários parâmetros de processo importantes que os fabricantes de PCB devem prestar atenção ao usar fotorresistência de filme seco.
1. Por que o controle do processo de filme seco importa
O fotorresistente de filme seco é um dos principais materiais utilizados na imagem de circuito PCB. Para a produção de PCB de alta densidade, o filme seco precisa fornecer boa adesão à superfície de cobre, mantendo resolução de imagem suficiente e desempenho de desenvolvimento estável.
Taiyada HD-7240 é projetado com várias características para a produção de PCB:
- Boa aderência e resolução para placas de circuito impresso de alta densidade
- Alta fotossensibilidade com energia relativamente baixa de exposição
- Desempenho de desenvolvimento rápido
- Pequenos fragmentos de filme durante a decapagem, ajudando a melhorar a eficiência de produção
2. Preparação de superfície antes da laminação
A boa preparação da superfície é essencial para a adesão do filme seco. Antes da laminação, a superfície de cobre deve ser limpa e uniforme. Contaminação, oxidação, umidade ou rugosidade da superfície inadequada pode afetar negativamente a adesão e pode contribuir para a elevação ou descamação durante o processamento subsequente.
| Parâmetro do processo | Condições de teste | Intervalo Sugerido |
|---|---|---|
| Velocidade da linha de preparação da superfície | 2.2 m/min | 2.5–3.0 m/min |
| Temperatura de secagem | 85°C | 80–90°C |
| Pressão de lavagem superior | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Pressão de lavagem mais baixa | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
O teste de marca de abrasão registrou aproximadamente 8-12 cm para as seções de escovação superior e inferior, enquanto o resultado do teste de quebra de água foi ≥15 segundos. Esses controles fornecem informações úteis sobre se a preparação da superfície de cobre é adequada antes da laminação do filme seco.
3. Parâmetros de Laminação
A laminação é outra etapa crítica. O objetivo é alcançar um contato uniforme entre a película seca e a superfície de cobre sem introduzir má adesão ou instabilidade do processo.
| Parâmetro de Laminação | Condições de teste | Intervalo Sugerido |
|---|---|---|
| Velocidade de laminação | 2.6 m/min | 1.5–2.0 m/min |
| Temperatura de rolamento quente superior | 105°C | 100–120°C |
| Temperatura de rolamento quente mais baixa | 105°C | 100–120°C |
| Temperatura de entrada da placa | 38°C | 30–40°C |
| Temperatura da saída da placa | 55°C | 50–65°C |
| Pressão do ar | 4 kg/cm² | 4–6 kg/cm² |
a velocidade de laminação registada durante este ensaio foi 2.6 m/min , embora o intervalo de referência sugerido no relatório de origem fosse 1.5–2.0 m/min . os outros principais parâmetros de temperatura e pressão permaneceram dentro dos intervalos sugeridos documentados, o que ilustra por que a otimização do processo deve ser baseada em resultados reais de produção em vez de ajustar um parâmetro de forma independente.
4. Controle de energia da exposição
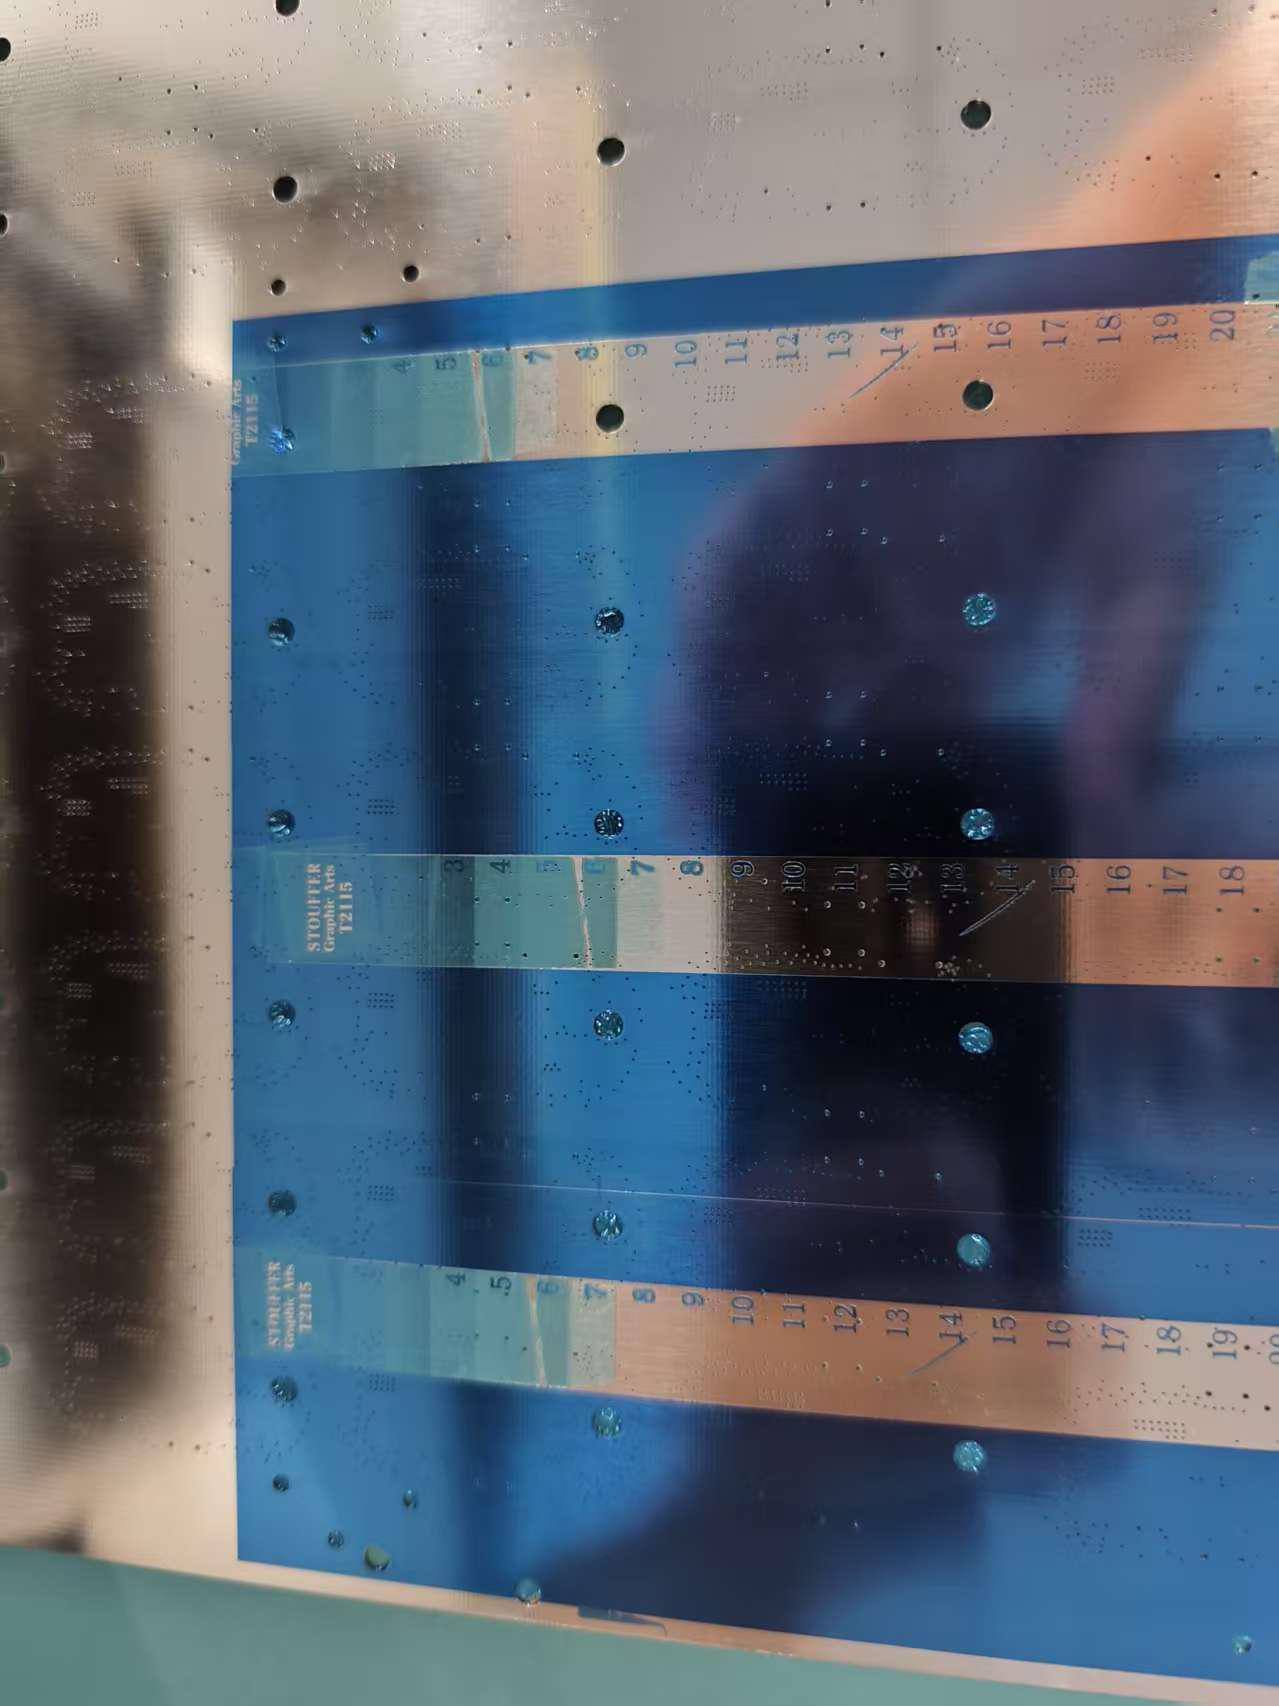
A exposição correta é essencial para a obtenção de imagens de circuito estável e manutenção de boa adesão durante o desenvolvimento e posterior processamento.Neste teste de produção, foi utilizada uma escala de exposição de 21 passos para avaliar as condições de exposição.HD-7240 obteve uma leitura de 7 passos, dentro da faixa de operação sugerida documentada de 6-8 passos.
5. Como avaliar o ponto de desenvolvimento
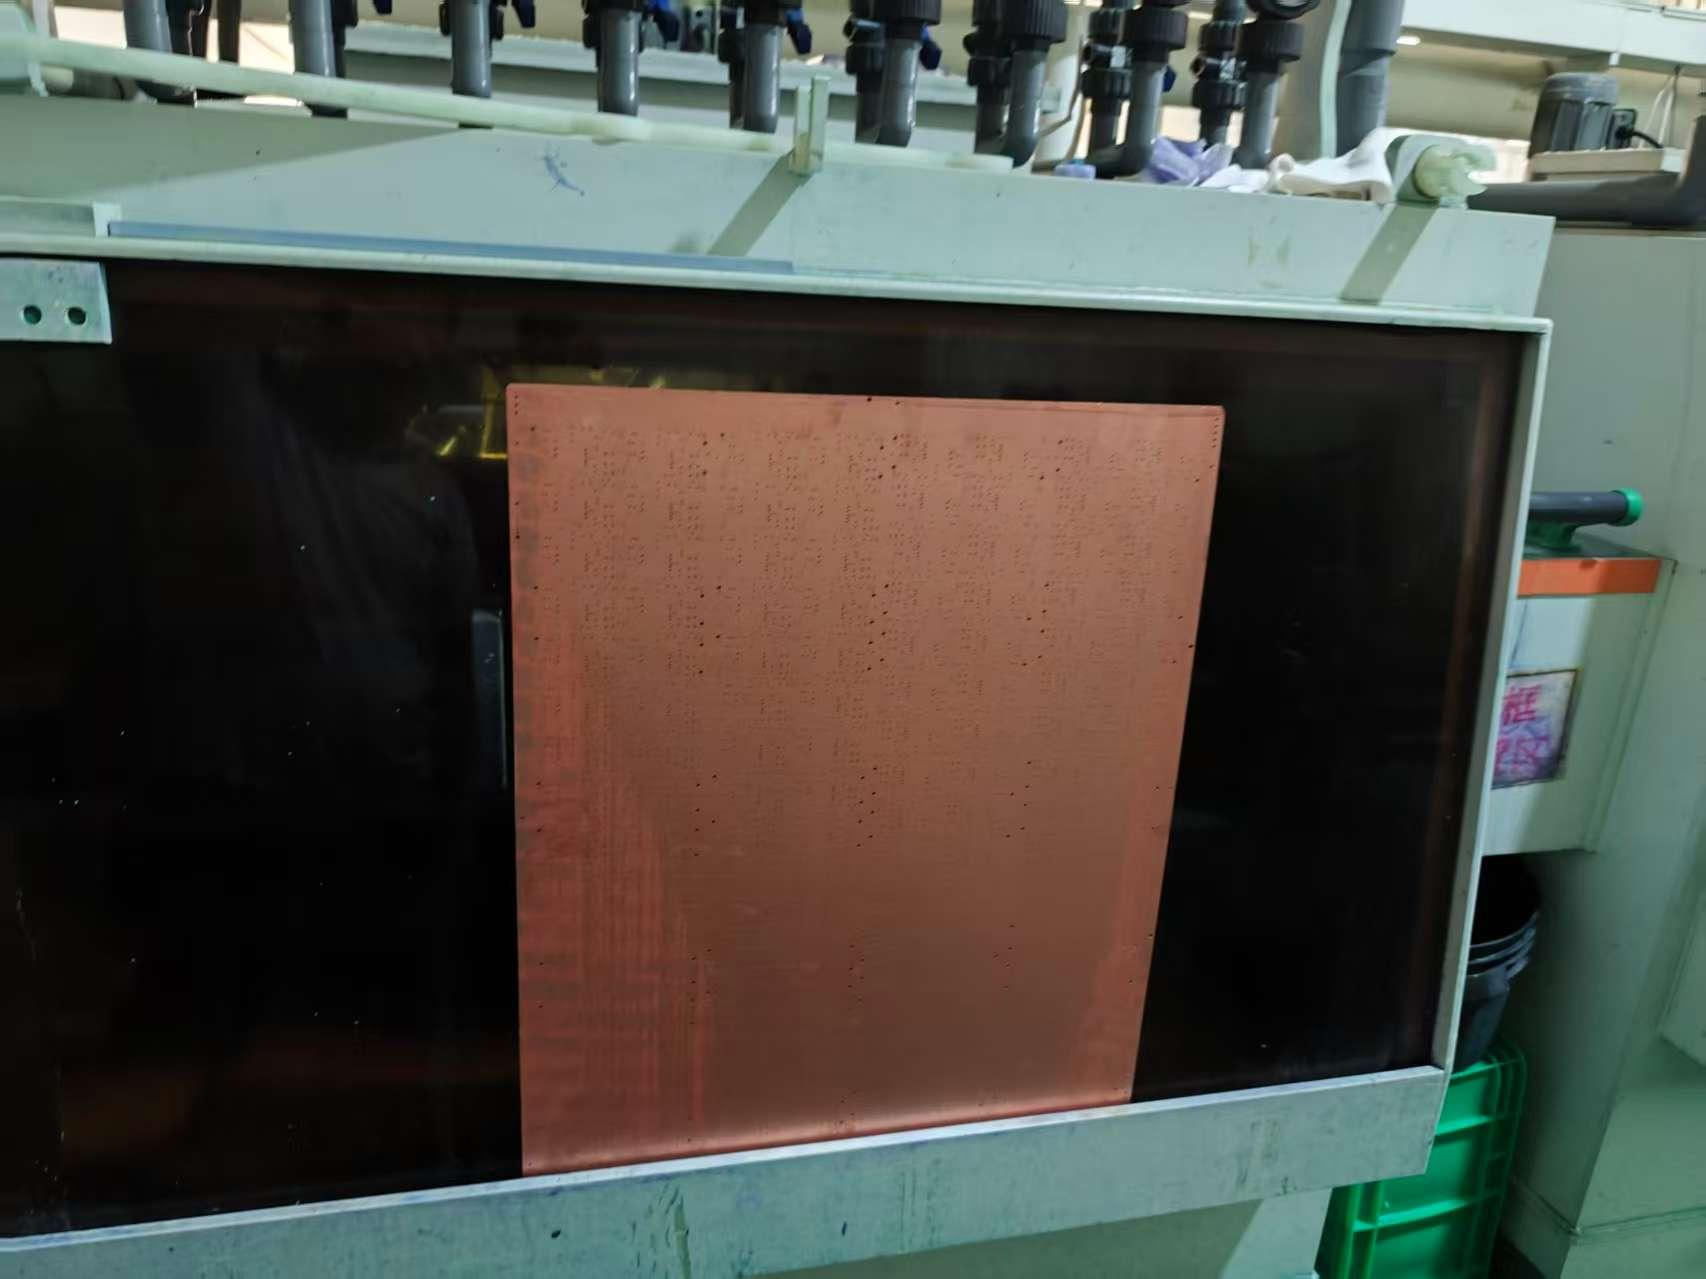
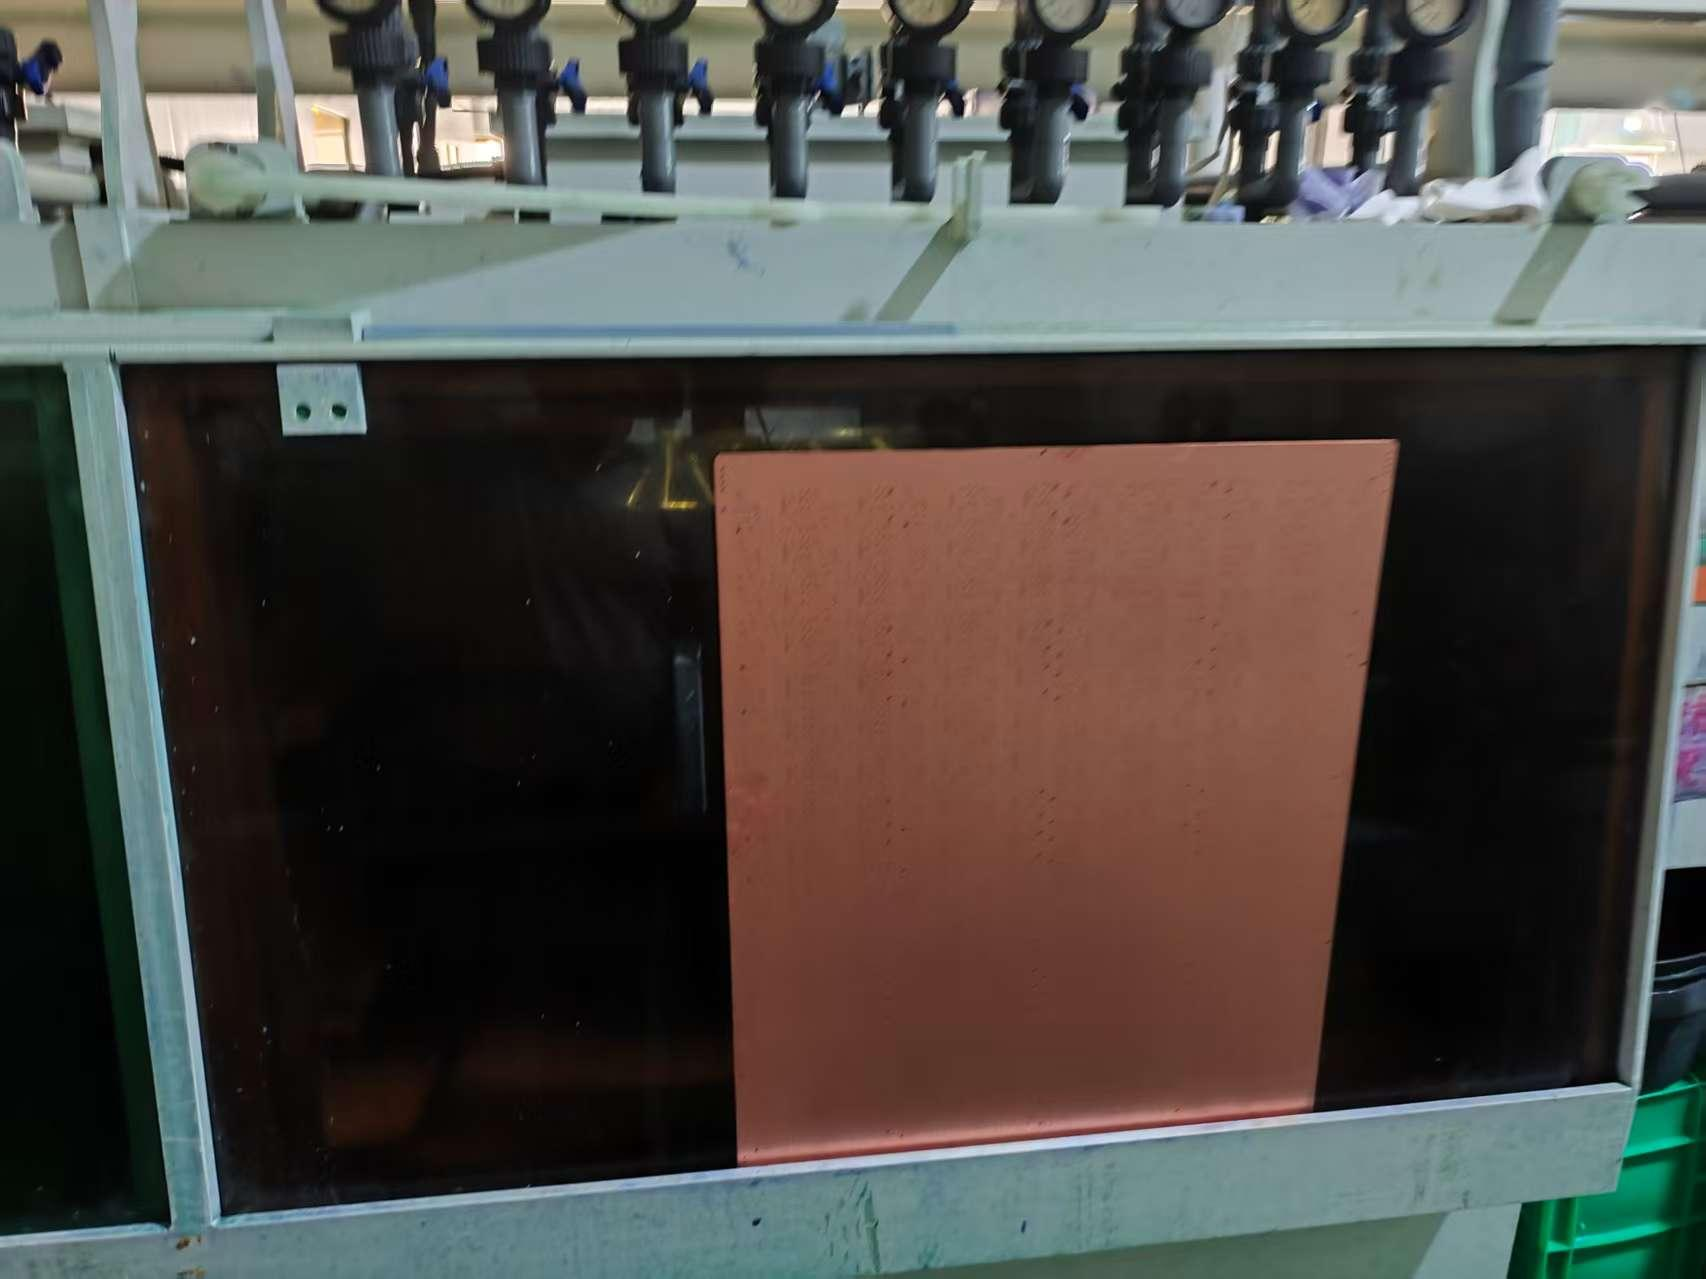
O ponto de desenvolvimento é outro parâmetro importante no processamento do filme seco. Durante o teste, várias placas laminadas mas não expostas foram usadas para avaliar a condição de desenvolvimento. As placas foram colocadas continuamente na máquina em desenvolvimento. Quando a primeira placa saiu da câmara em desenvolvimento, o spray em desenvolvimento foi parado enquanto a lavagem e o movimento do transportador continuaram.
Sob as condições de teste registradas, os resultados do ponto de desenvolvimento foram de 40% no lado superior e 40% no lado inferior. O relatório fornece uma faixa de operação sugerida de 40-60%.
6. Condições de desenvolvimento recomendadas
| Parâmetro de Revelação | Condições de teste | Intervalo Sugerido |
|---|---|---|
| Velocidade de desenvolvimento | 3.5 m/min | — |
| Ponto de revelação superior | 40% | 40–60% |
| Ponto de revelação mais baixo | 40% | 40–60% |
| Pressão de pulverização superior | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Pressão de pulverização mais baixa | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Na₂CO₃ concentração | 1.0% | 0.8%–1.2% |
| Temperatura em desenvolvimento | 30°C | 28–32°C |
| Temperatura de secagem | 55°C | 45–60°C |
Esses valores devem ser tratados como referências de processo em vez de configurações universais, pois diferentes fábricas de PCB podem usar diferentes configurações de equipamentos, velocidades de linha, sistemas de pulverização e requisitos de produção.
7. Resultados da verificação da produção
Durante a verificação da produção de 5 de Agosto a 10 de Agosto, foram processados os seguintes modelos de PCB:
| Modelo PCB | Quantidade |
|---|---|
| 43432 | 86 painéis |
| 43208 | 28 painéis |
| 40547 | 10 painéis |
| 35124 | 72 painéis |
| Total | 196 painéis |
De acordo com o relatório de acompanhamento, não foram identificadas alterações de qualidade durante a produção testada, e o material de filme seco foi considerado capaz de atender às condições de produção e exigências de qualidade do processo avaliado.
O relatório também observou que a seção de stripping era relativamente curta e recomendou o controle da condição de solução de stripping, com um intervalo de substituição de cerca de quatro dias nesse ambiente específico de produção para ajudar a evitar o stripping incompleto.
8. Armazenamento de filme seco também é importante
Mesmo boa película seca pode experimentar problemas de desempenho se for armazenada incorretamente. Para o material HD-7240 coberto nesta avaliação, as condições de armazenamento documentadas são de 5-20°C e 40-60% RH. Após a abertura do pacote, o rolo deve ser protegido da luz usando material de embrulho preto e armazenado horizontalmente. O relatório especificamente afirma que o armazenamento vertical e empilhamento deve ser evitado.
Conclusão
O desempenho fotorresistente de filme seco estável é o resultado da qualidade do material e do controle do processo. A preparação, laminação, exposição e desenvolvimento da superfície devem, portanto, ser avaliados como um sistema completo em vez de como etapas de produção independentes.
A avaliação de produção HD-7240 demonstra como parâmetros como preparação de superfície, temperatura de rolamento quente, escala de exposição, ponto de desenvolvimento, concentração de carbonato de sódio e pressão de pulverização podem ser monitorados durante a fabricação real de PCB.
Para os fabricantes de PCB que experimentam má adesão, desenvolvimento incompleto, levantamento de filme, imagens instáveis ou stripping incompleto, revisão desses parâmetros de processo pode ser uma parte importante da solução de problemas.
Suporte Técnico e Amostras de Produtos
Guangdong Taiyada Optoelectronics Co., Ltd. fornece fotorresistência de filme seco para fabricação de PCB e fornece suporte técnico com base em equipamentos, condições de processo e requisitos de circuito dos clientes.
Sítio Web: taiyadafilm.com | E-mail: dryfilmtech@gmail.com
Nota de fonte: Parâmetros técnicos e observações de produção neste artigo são adaptados do relatório de acompanhamento de produção Taiyada HD-7240 datado de 10 de agosto de 2026. Os valores são condições de referência dessa avaliação e devem ser otimizados para cada linha de produção.