Referencia técnica basada en una evaluación de producción real de Taiyada HD-7240 Dry Film Photoresist.
En la fabricación de PCB, el rendimiento fotoresista de película seca depende no sólo de la calidad de la fotoresist misma, sino también de lo bien que se controla todo el proceso de producción. Preparación de la superficies, temperatura de laminación, energía de exposición, condiciones de desarrollo y rendimiento de stripping pueden afectar a la resolución de circuitos, la adherencia y la estabilidad de producción.
Basado en una evaluación de producción real de Taiyada HD-7240 Dry Film Photoresist, este artículo explica varios parámetros de proceso importantes a los que los fabricantes de PCB deben prestar atención al uso de fotoresist de película seca.
1. Por qué asuntos de control del proceso de película seca
El fotoresista de película seca es uno de los materiales clave utilizados en la imagen del circuito PCB. Para la producción de PCB de alta densidad, la película seca debe proporcionar una buena adherencia a la superficie de cobre manteniendo una resolución de imagen suficiente y un rendimiento de desarrollo estable.
Taiyada HD-7240 está diseñada con varias características para la producción de PCB:
- Buena adherencia y resolución para tableros de circuito impresos de alta densidad
- Alta fotosensibilidad con energía de exposición relativamente baja
- Rendimiento rápido de desarrollo
- Pequeños fragmentos de película durante el desnudamiento, ayudando a mejorar la eficiencia de producción
2. Preparación de la superficies antes de laminación
Buena preparación de la superficie es esencial para la adhesión de película seca. Antes de la laminación, la superficie de cobre debe ser limpia y uniforme. Contaminación, oxidación, humedad o rugosidad superficial inapropiable puede afectar negativamente la adherencia y puede contribuir a levantar o pelar durante el procesamiento posterior.
| Parámetro de proceso | Condiciones de ensayo | Rango sugerido |
|---|---|---|
| Velocidad de preparación de superficies | 2.2 m/min | 2.5–3.0 m/min |
| Temperatura seca | 85°C | 80–90°C |
| Presión superior de lavado | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Presión de lavado inferior | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
La prueba de abrasión-marca registró aproximadamente 8–12 cm para las secciones superiores e inferiores de cepillado, mientras que el resultado de la prueba de ruptura de agua fue ≥15 segundos. Estos cheques proporcionan información útil sobre si la preparación de la superficie de cobre es adecuada antes de laminación de película seca.
3. Parámetros de laminación
Laminación es otra etapa crítica. El objetivo es lograr un contacto uniforme entre la película seca y la superficie de cobre sin introducir una mala adherencia o inestabilidad del proceso.
| Parámetro de laminación | Condiciones de ensayo | Rango sugerido |
|---|---|---|
| Velocidad de laminación | 2.6 m/min | 1.5–2.0 m/min |
| Temperatura superior de hot-roll | 105°C | 100–120°C |
| Temperatura baja de hot-roll | 105°C | 100–120°C |
| Temperatura de entrada | 38°C | 30–40°C |
| Temperatura de salida de la Junta | 55°C | 50–65°C |
| Presión aérea | 4 kg/cm² | 4–6 kg/cm² |
la velocidad de laminación registrada durante esta prueba fue 2.6 m/min , mientras que el rango de referencia propuesto en el informe de la fuente era 1.5–2.0 m/min . los otros parámetros importantes de temperatura y presión permanecieron dentro de los rangos sugeridos documentados. esto ilustra por qué la optimización del proceso debe basarse en resultados de producción reales en lugar de ajustar un parámetro independientemente.
4. Control de energía de la exposición
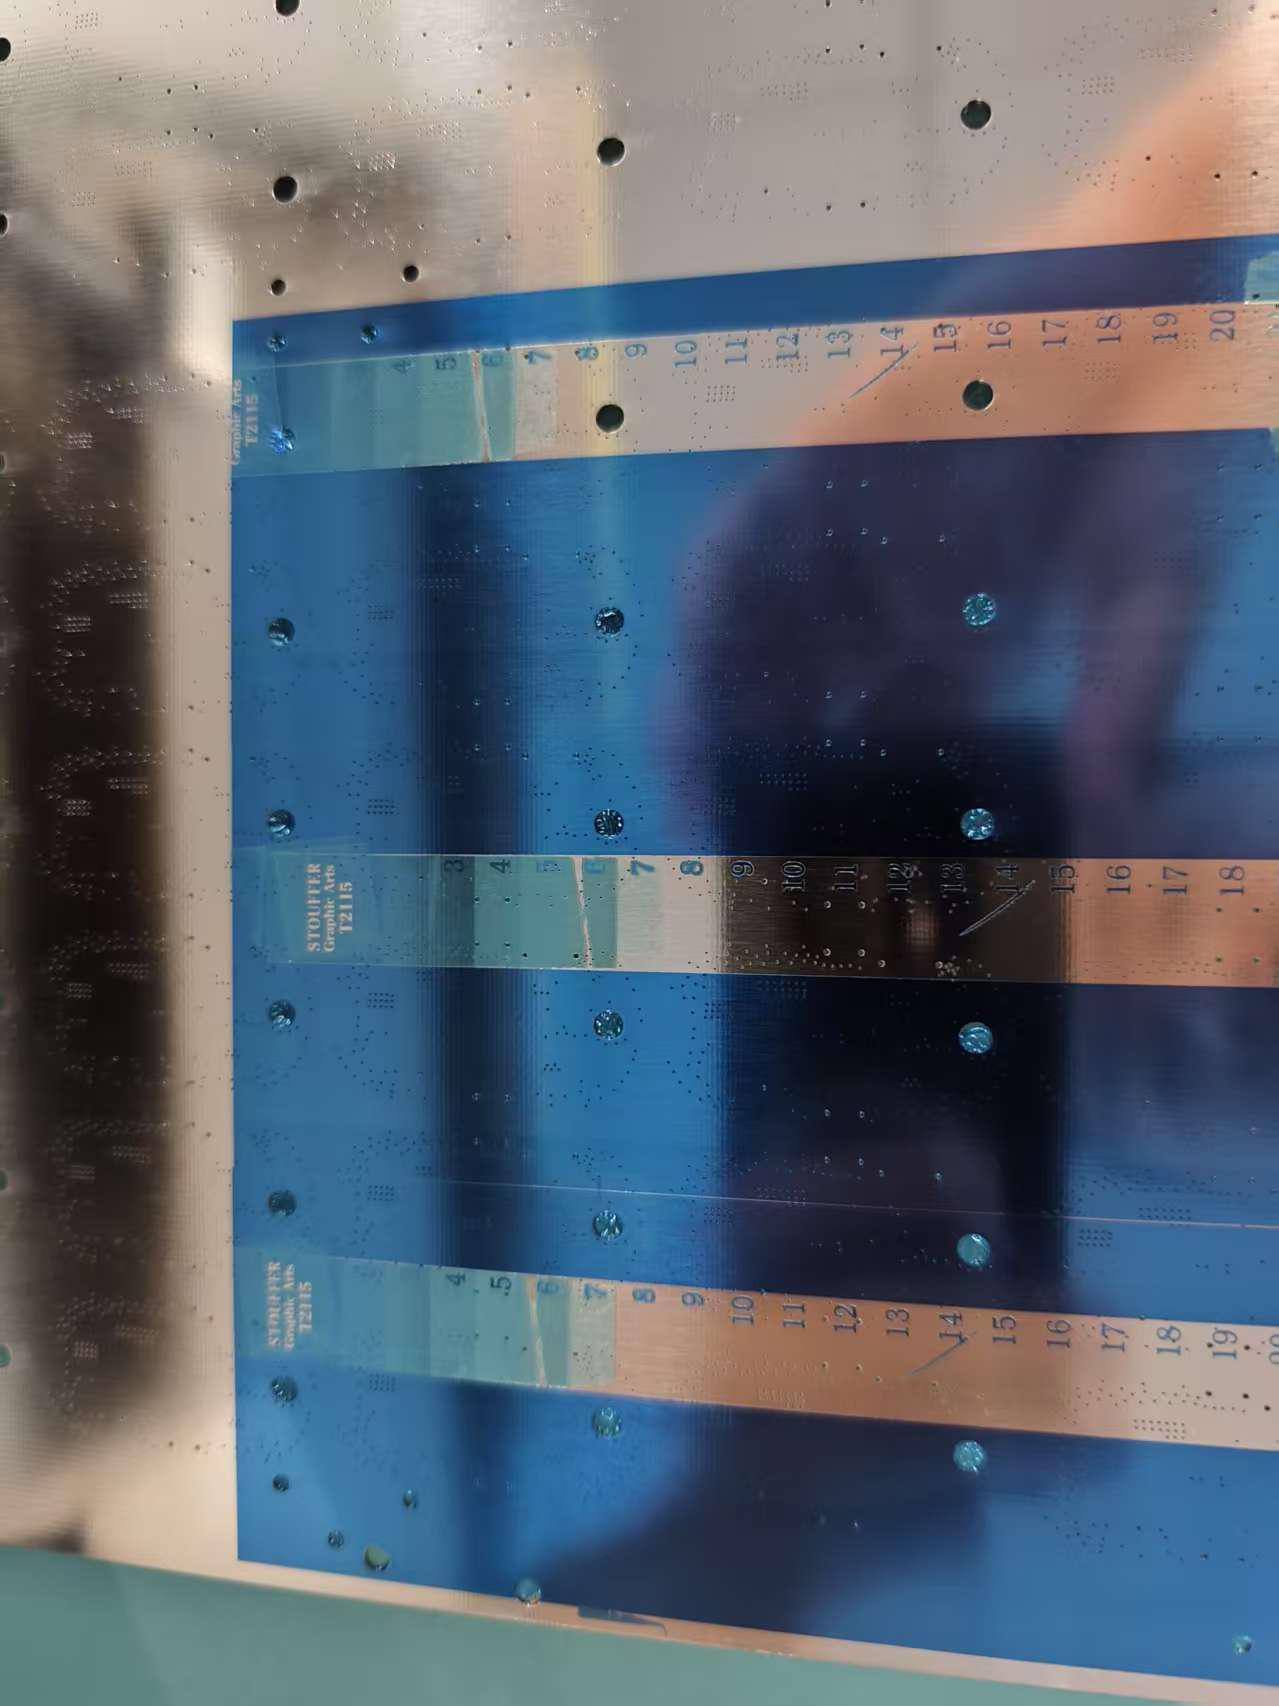
La exposición correcta es esencial para lograr una imagen de circuito estable y mantener una buena adherencia durante el desarrollo y el procesamiento posterior. En esta prueba de producción se utilizó una escala de exposición de 21 pasos para evaluar las condiciones de exposición. HD-7240 logró una lectura de 7 pasos, dentro del rango de operación sugerido documentado de 6-8 pasos.
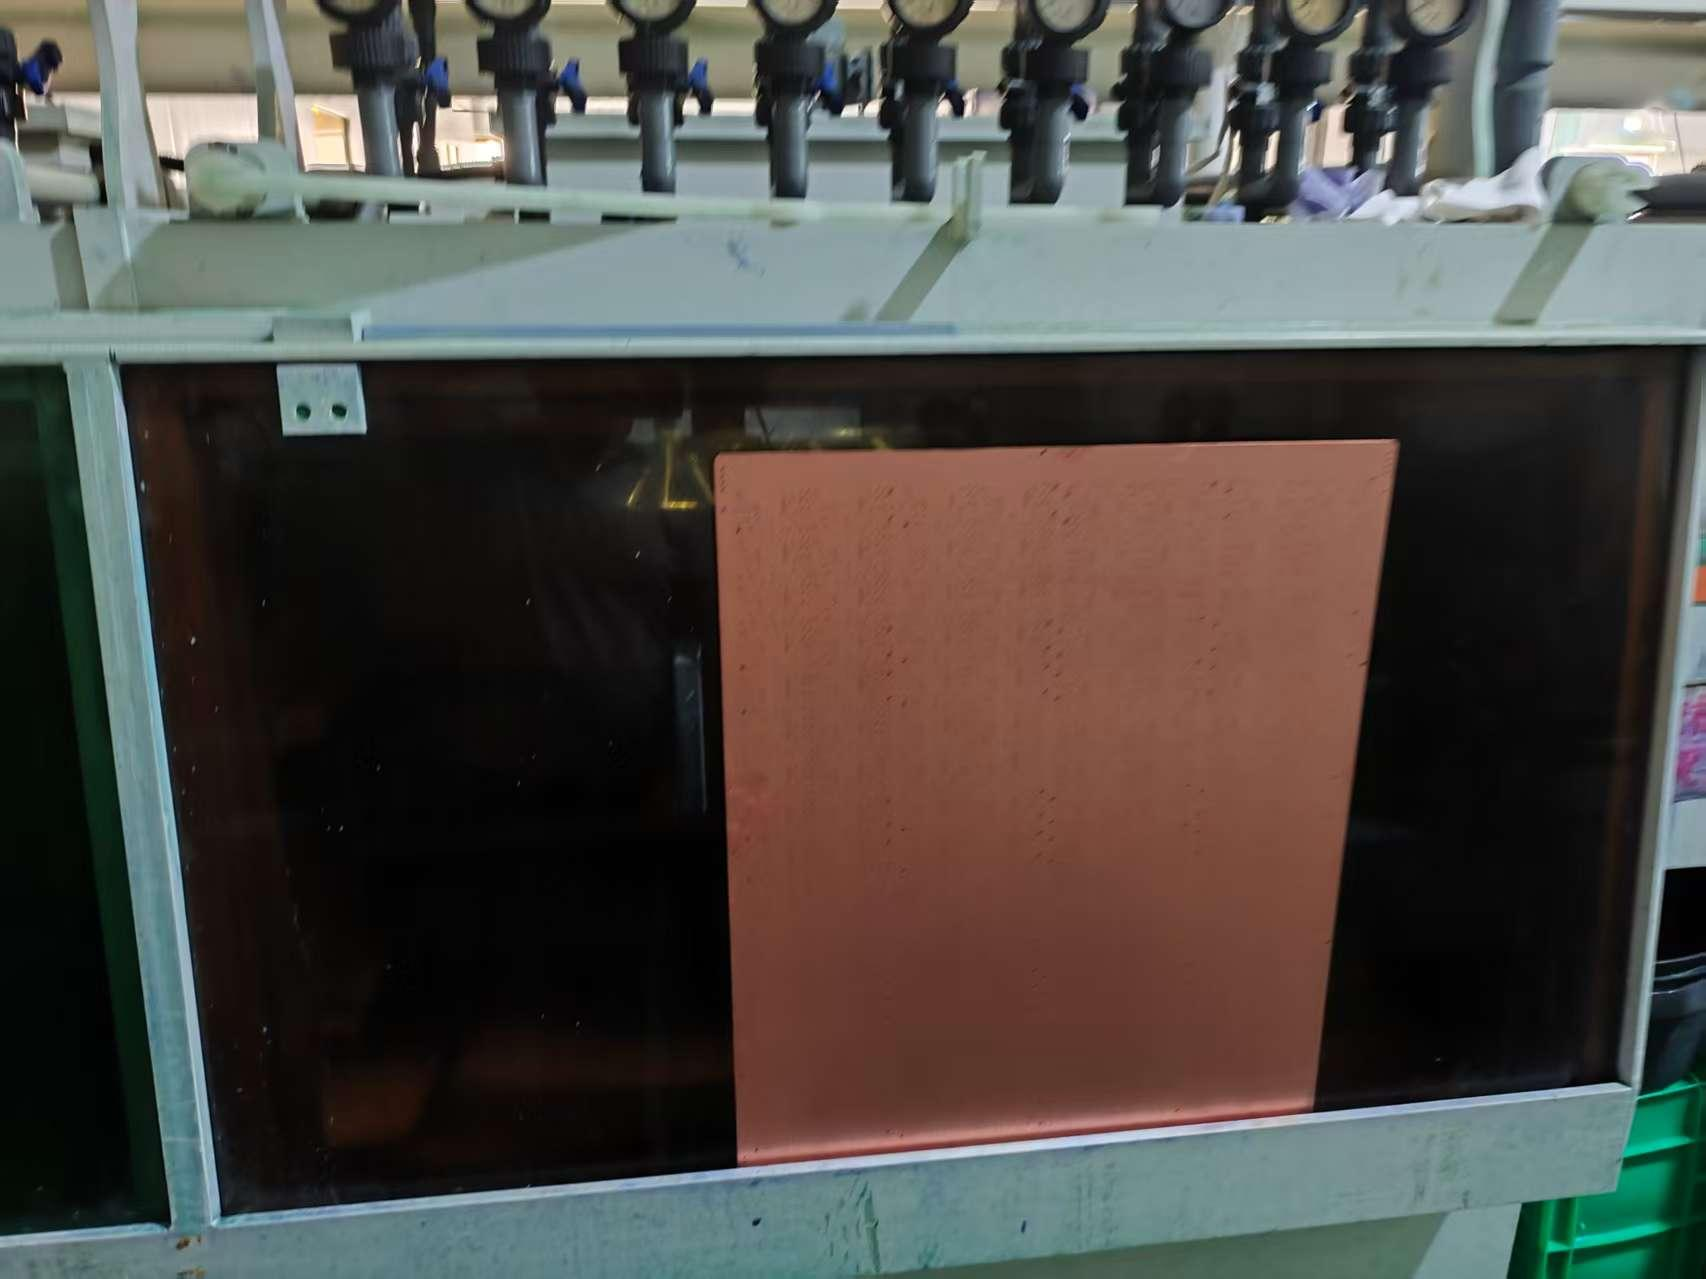
5. Cómo valorar el punto de desarrollo
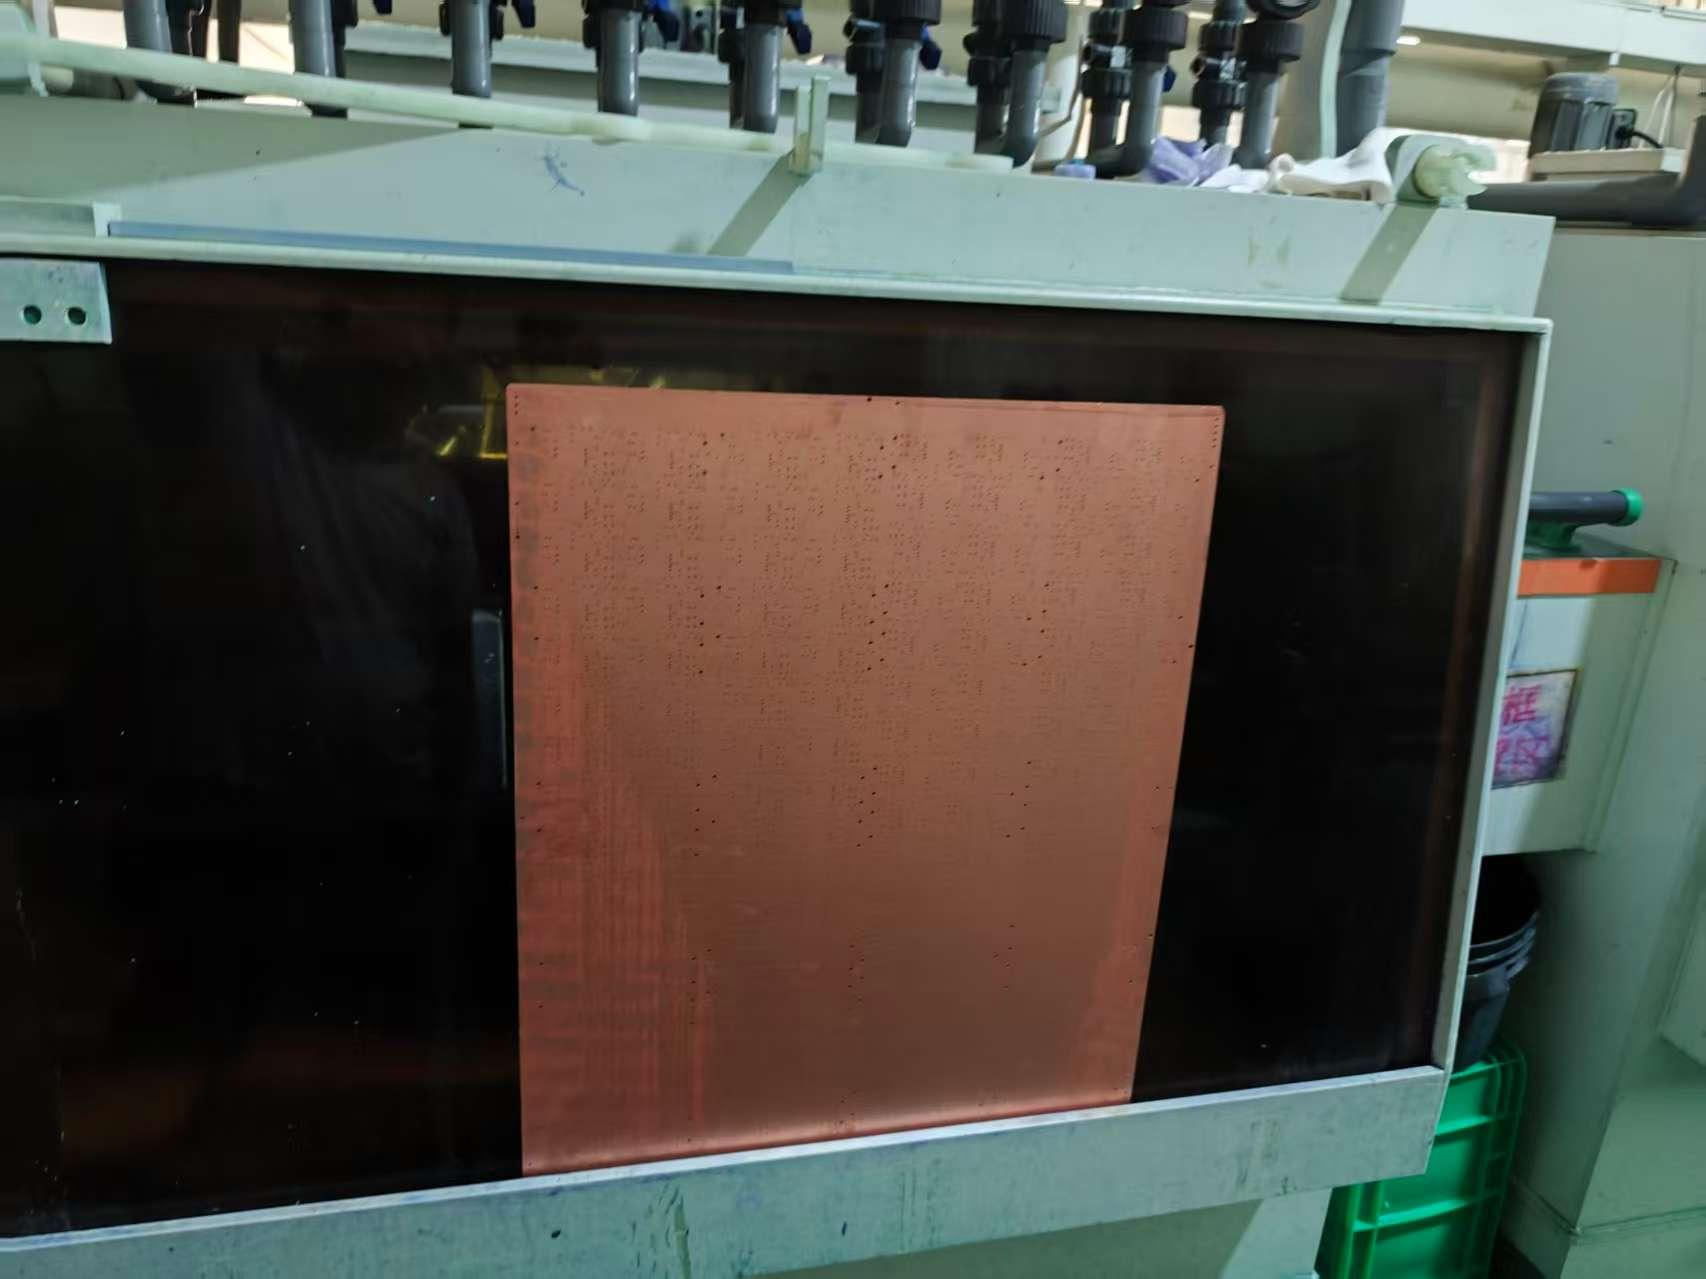
El punto de desarrollo es otro parámetro importante en el procesamiento de películas secas. Durante la prueba, se utilizaron varias tablas laminadas pero no expuestas para evaluar la condición de desarrollo. Las tablas fueron colocadas continuamente en la máquina en desarrollo. Cuando la primera tabla salió de la cámara en desarrollo, se detuvo el spray en desarrollo mientras se prosiguió el lavado y el movimiento transportador.
En las condiciones de prueba registradas, los resultados de los puntos de desarrollo fueron del 40% en el lado superior y del 40% en el lado inferior. El informe proporciona un rango de operación sugerido de 40 a 60%.
6. Condiciones de desarrollo recomendadas
| Desarrollar parámetro | Condiciones de ensayo | Rango sugerido |
|---|---|---|
| Revelado de la velocidad | 3.5 m/min | — |
| Punto superior de desarrollo | 40% | 40–60% |
| Punto de revelado más bajo | 40% | 40–60% |
| Presión de pulverización superior | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Presión de pulverización inferior | 1.5 kg/cm² | 1.0–1.5 kg/cm² |
| Na₂CO₃ concentración | 1.0% | 0.8%–1.2% |
| Revelado de la temperatura | 30°C | 28–32°C |
| Temperatura seca | 55°C | 45–60°C |
Estos valores deben tratarse como referencias de procesos en lugar de configuración universal, ya que diferentes fábricas PCB pueden utilizar diferentes configuraciones de equipos, velocidades de línea, sistemas de pulverización y requisitos de producción.
7. Resultados de verificación de la producción
En última instancia, se debe evaluar una película seca en condiciones de producción reales. Durante la verificación de la producción del 5 de agosto al 10 de agosto, se procesaron los siguientes modelos de PCB:
| Modelo de PCB | Cantidad |
|---|---|
| 43432 | 86 paneles |
| 43208 | 28 paneles |
| 40547 | 10 paneles |
| 35124 | 72 paneles |
| Total | 196 paneles |
Según el informe de seguimiento, no se identificaron anomalías de calidad durante la producción probada, y el material de película seca se consideró capaz de satisfacer las condiciones de producción y los requisitos de calidad del proceso evaluado.
En el informe también se señaló que la sección de desniveles era relativamente corta y se recomendó controlar la condición de la solución desnudadora, con un intervalo de reemplazo de alrededor de cuatro días en ese entorno específico de producción para evitar el desnudamiento incompleto.
8. El almacenamiento de película seca también es importante
Incluso una buena película seca puede experimentar problemas de rendimiento si se almacena incorrectamente. Para el material HD-7240 cubierto en esta evaluación, las condiciones de almacenamiento documentadas son de 5–20°C y 40–60% RH. Después de abrir el paquete, el rollo debe ser protegido de la luz utilizando material de envoltura negra y almacenado horizontalmente. El informe especifica que el almacenamiento vertical y la apilación debe ser evitado.
Conclusión
El rendimiento fotoresistible de película seca es el resultado de la calidad del material y el control de procesos. La preparación de superficies, laminación, exposición y desarrollo deben ser evaluados como un sistema completo en lugar de como pasos de producción independientes.
La evaluación de la producción HD-7240 demuestra cómo se pueden controlar parámetros como la preparación de la superficie, la temperatura de la rueda caliente, la escala de exposición, el punto de desarrollo, la concentración de carbonato de sodio y la presión de pulverización durante la fabricación efectiva de PCB.
Para los fabricantes de PCB que experimentan mala adherencia, desarrollo incompleto, levantamiento de películas, imagen inestable o desnudamiento incompleto, revisar estos parámetros de proceso puede ser una parte importante de la solución de problemas.
Soporte técnico y muestras de productos
Guangdong Taiyada Optoelectronics Co., Ltd. suministra fotoresist de película seca para la fabricación de PCB y proporciona soporte técnico basado en equipos de clientes, condiciones de proceso y requisitos de circuito.
Sitio web: taiyadafilm.com | Correo: dryfilmtech@gmail.com
Nota fuente: Los parámetros técnicos y las observaciones de producción en este artículo se adaptan al informe de servicio de seguimiento de la producción de Taiyada HD-7240 de fecha 10 de agosto de 2026. Los valores son condiciones de referencia de esa evaluación y deben optimizarse para cada línea de producción.