Ein prozessbasierter technischer Artikel für PCB-Hersteller.
Dieser Artikel fasst eine Bewertung der Produktion des Taiyada HC-1538B-Trockenfilmphotoresists vor Ort zusammen und konzentriert sich darauf, was überprüft werden sollte, wenn bei der PCB-Bildgebung visuell dunkleres und helleres Material beobachtet wird.
Wichtigste Fazit: Die Farbvariation des sichtbaren Films sollte durch kontrollierte Produktionsergebnisse und nicht durch das Aussehen allein bewertet werden.
1. Was beobachtet wurde
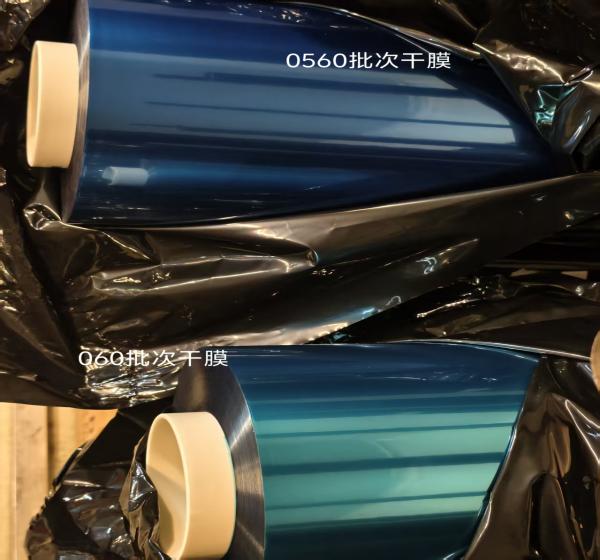
Während der Produktion zeigten verschiedene HC-1538B-Trockenfilmrollen sichtbare Farbvariationen. Einige Materialien erschienen dunkler und andere heller. Die technische Frage war, ob dieser visuelle Unterschied die Belichtung, die Entwicklung oder die endgültige PCB-Qualität beeinflussen würde.
Die Auswertung des Materials erfolgte über den gesamten bildgebenden Fluss: einlaufendes Material, Oberflächenvorbereitung, Laminierung, LDI-Belichtung, Entwicklung, Musterplattierung, Ätzung und AOI-Inspektion, was von Bedeutung ist, da ein nach der Bildgebung festgestellter Defekt eher in einem späteren Prozess als im Trockenfilm selbst entstehen kann.
2. Für die Bewertung verwendete Verfahrensbedingungen
Die aufgezeichneten Produktionsbedingungen bilden den Kontext für die Auswertung, sie sind Prozessreferenzen aus diesem Fall, nicht universelle Einstellungen für jede Leiterplattenlinie.
Oberflächenvorbereitung
| Parameter | Tatsächlicher Zustand | Empfohlener Zustand | Bezugsbereich |
|---|---|---|---|
| Streckengeschwindigkeit | 2.5–3.5 m/min | 3.0 m/min | 2.5–3.5 m/min |
| Trocknungstemperatur | 90°C | 90°C | 80–95°C |
| Waschdruck | 1.5 kg/cm² | 1.5 kg/cm² | 1.2–2.0 kg/cm² |
| Säurekonzentration | 4.5% | 4.5% | 3–5% |
Laminieren
| Parameter | Tatsächlicher Zustand | Empfohlener Zustand | Bezugsbereich |
|---|---|---|---|
| Laminationsgeschwindigkeit | 1.8–2.0 m/min | 1.5 m/min | 1.8–2.0 m/min |
| Obere/untere Walzentemperatur | 110°C / 110°C | 110°C / 110°C | 110–120°C |
| Bordaustrittstemperatur | 45°C | 50°C | 45–65°C |
| Luftdruck | 4.5 kg/cm² | 4.5 kg/cm² | 3.8–5.0 kg/cm² |
3. Belichtungsenergie muss überprüft werden
Der Bericht zeichnet die LDI-Belichtungs-Energie-Kontrolle bei 280-300 mA mit einer Belichtungsskala von etwa 6-7 Schritten auf. Die operative Empfehlung bestand darin, die Belichtungsenergie bei der Verarbeitung von Material mit unterschiedlichen scheinbaren Farbeigenschaften etwa alle vier Stunden zu bestätigen.
Eine Belichtungsskala und ein tatsächliches Abbildungsergebnis sind zuverlässiger als die Beurteilung des Belichtungszustands anhand der Filmfarbe allein, wodurch verhindert wird, dass die Belichtungsdrift mit einem materiellen Problem verwechselt wird.
4. Dunkleres Material kann ein langsameres Post-Belichtungsbild zeigen
Für den dunkleren Teil des ausgewerteten Materials erschien das Bild unmittelbar nach der Belichtung langsamer, wobei empfohlen wurde, vor der Entwicklung etwa 15-30 Minuten oder gegebenenfalls länger zu verweilen und dann das Bildergebnis zu beurteilen.
Das Bedienungspersonal sollte eine zu schnelle Änderung der Produktionseinstellungen nur aufgrund des unmittelbaren visuellen Erscheinungsbilds vermeiden; eine geeignete Haltezeit nach der Belichtung kann verhindern, dass eine unnötige Anpassung eine andere Prozessvariable einführt.
5. Entwicklungsbedingungen müssen gemeinsam überprüft werden
Die Belichtung kann nicht isoliert bewertet werden; gleichzeitig sollten Entwicklungspunkt, Sprühdruck, Entwicklerkonzentration und Temperatur überprüft werden.
| Entwicklungsparameter | Tatsächlicher Zustand | Bezugsbereich |
|---|---|---|
| Entwicklung der Geschwindigkeit | 2.8–3.2 m/min | 2.8–3.2 m/min |
| Entwicklungspunkt | Obere ca. 40%; untere ca. 50% | 40–60% |
| Oberer Sprühdruck | 1.2 kg/cm² | 1.2–1.5 kg/cm² |
| Unterer Sprühdruck | 1.5 kg/cm² | 1.5 kg/cm² |
| Entwicklerkonzentration | 1.0% | 0.8–1.2% |
| Entwicklungstemperatur | 30°C | 28–32°C |
Ein praktischer Ansatz zur Fehlerbehebung besteht darin, die Belichtungsenergie, den sich entwickelnden Punkt und die Chemie als ein verbundenes System zu bewerten.
6. AOI-Defekte erfordern Wurzelursachenanalyse
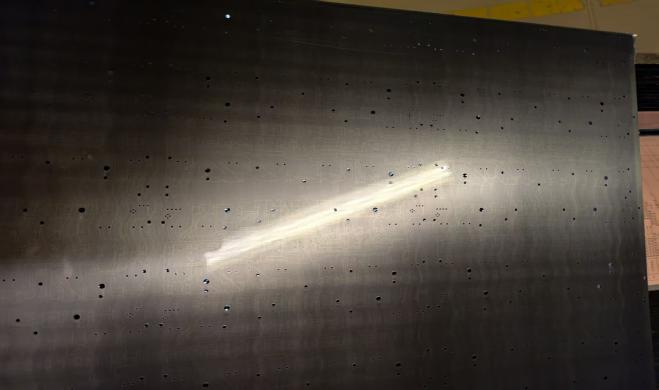
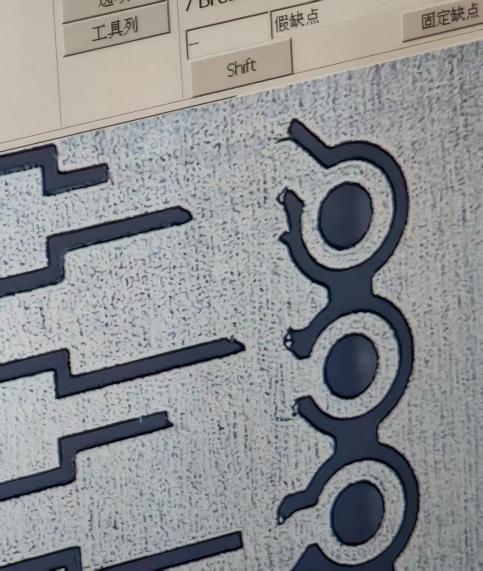
Bei der AOI-Inspektion wurden mehrere Mängel festgestellt, die einer weiteren Untersuchung bedurften. In dem Bericht wurde festgestellt, dass einige Kupferrückstands- und Kurzschlussfehler mit einer Kontamination oder einem Kupferdrahtübertrag bei der Musterplattierung in Verbindung gebracht wurden. Es wurde empfohlen, die Plattiertanks zu warten und zu filtern und die Lösungsfiltration zu verbessern.
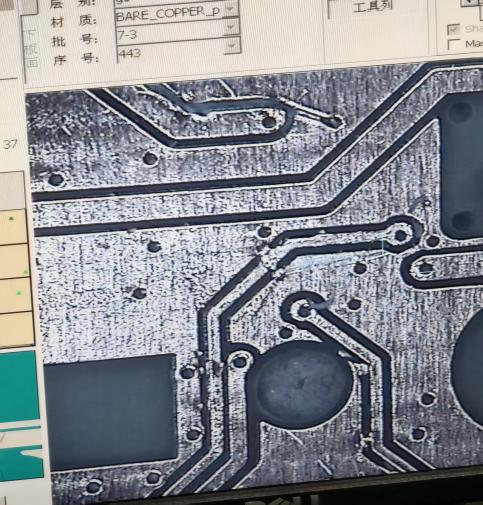
Weitere Kurzschlussbefunde wurden mit dem physikalischen Kratzen von Plattenmaterial oder Verbundfolie in Verbindung gebracht. Es wurde empfohlen, die Materialhandhabung zu verbessern und schädliche Kontaktstellen zu reduzieren. Diese Beobachtungen unterstreichen ein Schlüsselprinzip: Ein nach der Trockenfilmverarbeitung auftretender Defekt bedeutet nicht automatisch, dass der Trockenfilm ihn verursacht hat.
7. Ergebnisse der Produktionsüberprüfung
Das dunklere HC-1538B-Material wurde in drei LDI-Produktionsgruppen bewertet. Der Bericht verzeichnet insgesamt 344 Platten und die folgenden AOI-Ausbeuten.
| Produktionsgruppe | Menge | Mindestlinienbreite/-abstand | AOI-Ertrag |
|---|---|---|---|
| 420792 | 120 PNL | 0.225 / 0.10 mm | 90.13% |
| 220150 | 140 PNL | 0.125 / 0.12 mm | 92.5% |
| 220874 | 84 PNL | 0.15 / 0.12 mm | 91.27% |
Das Follow-up der Produktion kam zu dem Schluss, dass das dunklere HC-1538B-Material eine Produktionseffizienz zeigte, die weitgehend mit dem bereits auf der Linie laufenden Material übereinstimmte, und dass seine Produktions- und Qualitätsleistung den bewerteten Fertigungsanforderungen entsprach.
8. Praktische Empfehlungen für PCB-Hersteller
- Lehnen Sie trockenen Film nicht ab, der nur auf sichtbaren Farbunterschieden basiert.Bestätigen Sie zuerst die tatsächliche Bildgebung und die Produktionsleistung.
- Bestätigen Sie die Belichtungsenergie regelmäßig und verwenden Sie eine Belichtungsskala anstelle eines visuellen Urteils.
- Wenn dunkleres Material ein langsameres Bildbild zeigt, lassen Sie eine geeignete Haltezeit nach der Belichtung zu, bevor Sie entscheiden, ob eine Anpassung erforderlich ist.
- Prüfen Sie die Belichtungsenergie, den Entwicklungspunkt und die Entwicklung der Chemie zusammen.
- Untersuchen Sie den gesamten PCB-Prozess. Plating-Kontamination und physische Kratzer können mit Trockenfilm-Defekten verwechselt werden.
- Verwenden Sie AOI- und Chargenproduktionsdaten als stärkste Grundlage für die Bewertung der Materialleistung.
Fazit
Die Farbvariation des sichtbaren Trockenfilms sollte untersucht werden, aber der Farbunterschied allein deutet nicht unbedingt auf ein funktionelles Qualitätsproblem hin. Bei dieser HC-1538B-Bewertung wurde die Leistung bei Oberflächenvorbereitung, Laminierung, LDI-Belichtung, Entwicklung, Musterplattieren, Ätzen und AOI-Inspektion bewertet.
Stabile PCB-Bildgebung hängt von einer koordinierten Steuerung der Oberflächenvorbereitung, des Laminierens, der Belichtung, der Entwicklung, des Plattierens, des Ätzens und der Inspektion ab. Eine prozessbasierte Bewertung hilft dabei, materialbezogene Probleme von prozessbedingten Defekten zu unterscheiden und unnötige Produktionsanpassungen zu reduzieren.
Technische Unterstützung
Guangdong Taiyada Optoelectronics Co., Ltd. liefert Trockenfilm-Photoresist für die PCB-Herstellung und bietet technischen Support gemäß PCB-Strukturen, -Ausrüstung und -Produktionsprozessen.
Website: taiyadafilm.com
E-Mail: dryfilmtech@gmail.com