Un article technique basé sur les procédés pour les fabricants de PCB.
Cet article résume une évaluation de la production sur place de Taiyada HC-1538B photorésiste en film sec. Il se concentre sur ce qui doit être vérifié lorsque des matériaux plus sombres et plus légers visuellement sont observés lors de l'imagerie par PCB.
Principale conclusion: La variation de la couleur visible du film doit être évaluée au moyen de résultats de production contrôlés, et non pas uniquement par l'apparence.
1. Ce qui a été observé
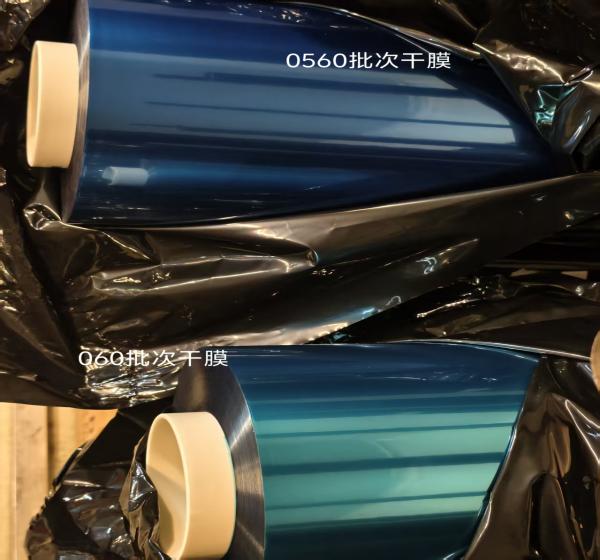
Pendant la production, différents rouleaux de film sec HC-1538B ont montré une variation de couleur visible. Certains matériaux semblaient plus sombres et un peu plus légers. La question technique était de savoir si cette différence visuelle affecterait l'exposition, le développement, ou la qualité finale des BPC.
Le matériel a été évalué à l'aide d'un flux d'imagerie complet : matériau entrant, préparation de surface, lamination, exposition à l'IDL, développement, revêtement de motif, gravure et inspection de l'IOA. Ceci est important parce qu'un défaut trouvé après l'imagerie peut provenir d'un processus ultérieur plutôt que dans le film sec lui-même.
2. Conditions du processus utilisées pour l'évaluation
Les conditions de production enregistrées fournissent le contexte pour l'évaluation. Ce sont des références de processus de ce cas, pas des paramètres universels pour chaque ligne de PCB.
Préparation de surface
| Paramètre | État réel | État recommandé | Gamme de référence |
|---|---|---|---|
| Vitesse de la ligne | 2.5–3.5 m/min | 3.0 m/min | 2.5–3.5 m/min |
| Température de séchage | 90°C | 90°C | 80–95°C |
| Pression de lavage | 1.5 kg/cm² | 1.5 kg/cm² | 1.2–2.0 kg/cm² |
| Concentration en acide | 4.5% | 4.5% | 3–5% |
Laminage
| Paramètre | État réel | État recommandé | Gamme de référence |
|---|---|---|---|
| Vitesse de laminage | 1.8–2.0 m/min | 1.5 m/min | 1.8–2.0 m/min |
| Température supérieure/inférieure du rouleau | 110°C / 110°C | 110°C / 110°C | 110–120°C |
| Température de sortie du panneau | 45°C | 50°C | 45–65°C |
| Pression atmosphérique | 4.5 kg/cm² | 4.5 kg/cm² | 3.8–5.0 kg/cm² |
3. L'énergie d'exposition doit être vérifiée
Le rapport fait état d'un contrôle de l'énergie-exposition à l'IDL de 280 à 300 mA, avec une référence de contrôle à l'échelle d'exposition d'environ 6 à 7 étapes. La recommandation opérationnelle était de confirmer l'énergie d'exposition environ toutes les quatre heures lors du traitement de matériaux présentant des caractéristiques de couleur apparentes différentes.
Une échelle d'exposition et un résultat réel d'imagerie sont plus fiables que de juger l'état d'exposition par la seule couleur du film.
4. Des matériaux plus sombres peuvent montrer une image plus lente après exposition
Pour la partie plus sombre du matériel évalué, l'image est apparue plus lentement immédiatement après l'exposition. La recommandation enregistrée était de laisser environ 15 à 30 minutes, ou plus, le cas échéant, avant le développement, puis d'évaluer le résultat de l'image.
Les opérateurs devraient éviter de modifier trop rapidement les paramètres de production en se basant uniquement sur l'aspect visuel immédiat. Un temps de retenue approprié après exposition peut empêcher un ajustement inutile d'introduire une autre variable de processus.
5. Les conditions de développement doivent être vérifiées ensemble
L'exposition ne peut pas être évaluée isolément. Le point de développement, la pression de pulvérisation, la concentration du développeur et la température doivent être vérifiés simultanément.
| Développement du paramètre | État réel | Gamme de référence |
|---|---|---|
| Développement de la vitesse | 2.8–3.2 m/min | 2.8–3.2 m/min |
| Point de développement | Supérieur environ 40 %; inférieur environ 50 % | 40–60% |
| Pression de pulvérisation supérieure | 1.2 kg/cm² | 1.2–1.5 kg/cm² |
| Réduction de la pression de pulvérisation | 1.5 kg/cm² | 1.5 kg/cm² |
| Concentration des développeurs | 1.0% | 0.8–1.2% |
| Évolution de la température | 30°C | 28–32°C |
Une approche pratique de dépannage est d'évaluer l'énergie d'exposition, de développer des points et de développer la chimie comme un système connecté.
6. Défauts de l'IOA nécessitant une analyse de la cause racine
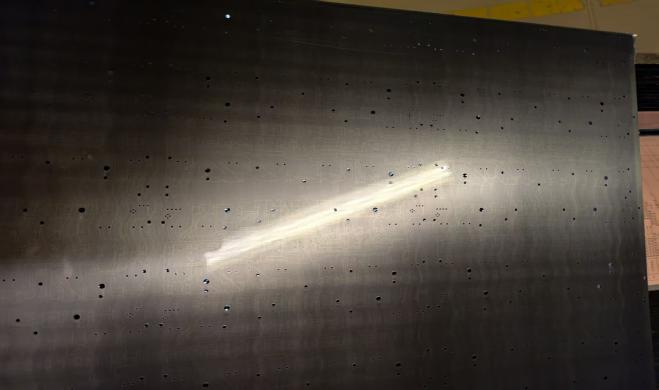
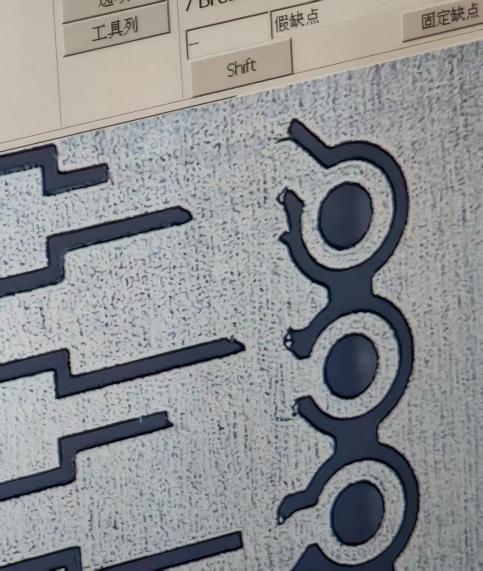
L'inspection de l'OI a permis d'identifier plusieurs défauts qui devaient faire l'objet d'une enquête plus approfondie. Le rapport a révélé que certains défauts de résidus de cuivre et de court-circuit étaient associés à la contamination ou au transfert de fils de cuivre dans le processus de revêtement des motifs.
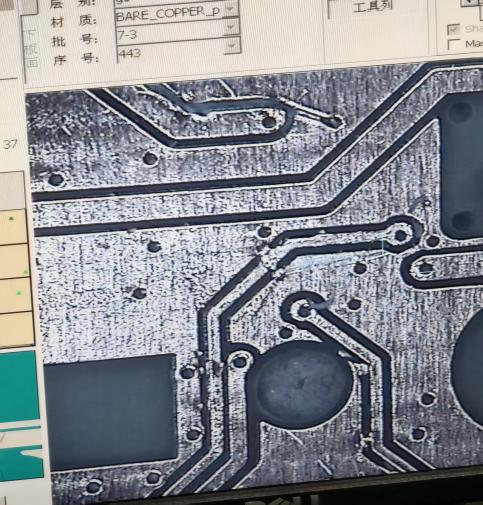
D'autres observations en court-circuit ont été liées au grattage physique du matériau de la planche ou de la pellicule sèche feuilletée. Il a été recommandé d'améliorer la manipulation du matériau et de réduire les points de contact dommageables.
7. Résultats de la vérification de production
Le matériel HC-1538B plus foncé a été évalué dans trois groupes de production d'IDL. Le rapport enregistre 344 panneaux au total et les rendements d'IOA suivants.
| Groupe de production | Quantité | Largeur minimale de la ligne / espacement | Rendement d'AOI |
|---|---|---|---|
| 420792 | 120 PNL | 0.225 / 0.10 mm | 90.13% |
| 220150 | 140 PNL | 0.125 / 0.12 mm | 92.5% |
| 220874 | 84 PNL | 0.15 / 0.12 mm | 91.27% |
Le suivi de la production a permis de conclure que le matériau HC-1538B plus foncé montrait une efficacité de production largement conforme au matériau déjà utilisé sur la ligne et que sa production et sa qualité satisfaisaient aux exigences de fabrication évaluées.
8. Recommandations pratiques à l ' intention des fabricants de BPC
- Ne pas rejeter le film sec basé uniquement sur la différence de couleur visible. Confirmer d'abord les performances réelles d'imagerie et de production.
- Confirmer régulièrement l'énergie d'exposition et utiliser une échelle d'exposition plutôt qu'un jugement visuel.
- Lorsque le matériau plus foncé montre une apparence d'image plus lente, laisser un temps de retenue approprié après l'exposition avant de décider si le réglage est nécessaire.
- Vérifier l'énergie d'exposition, développer un point et développer la chimie ensemble.
- Étudier l'ensemble du processus de PCB. La contamination par le placage et les rayures physiques peuvent être confondues avec des défauts de film sec.
- Utiliser les données relatives à l'IOA et à la production par lots comme base la plus solide pour évaluer la performance des matériaux.
Conclusion
Dans cette évaluation du HC-1538B, la performance a été évaluée au cours de la préparation de surface, de la laminage, de l'exposition à l'IDL, du développement, du revêtement, de la gravure et de l'inspection de l'IOA.
L'imagerie stable des BPC dépend d'un contrôle coordonné de la préparation de surface, de la stratification, de l'exposition, du développement, du revêtement, de la gravure et de l'inspection.
Appui technique
Guangdong Taiyada Optoelectronics Co., Ltd. fournit un photorésiste en film sec pour la fabrication de PCB et fournit un soutien technique selon les structures, l'équipement et les procédés de production de PCB.
Site web: taiyadafilm.com
E-mail : dryfilmtech@gmail.com