Процессная техническая статья для производителей печатных плат.
В этой статье обобщается оценка производства на месте фоторезиста сухой пленки Taiyada HC-1538B. В ней основное внимание уделяется тому, что следует проверять, когда во время визуализации ПХБ наблюдается визуально более темный и светлый материал.
Ключевой вывод: Изменение цвета видимой пленки должно оцениваться с помощью контролируемых производственных результатов, а не только внешнего вида.
1.Что было замечено
Во время производства различные сухие пленочные рулоны HC-1538B показывали видимые цветовые вариации. Некоторые материалы казались темнее, а некоторые светлее. Инженерный вопрос заключался в том, повлияет ли эта визуальная разница на экспозицию, разработку или окончательное качество ПХБ.
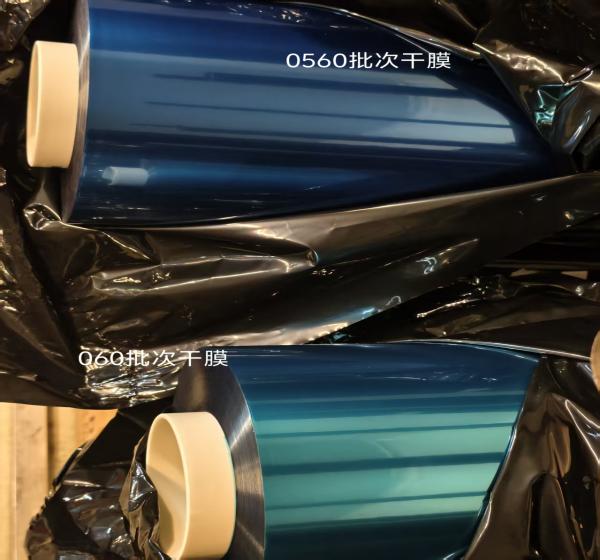
Материал оценивался по полному потоку изображения: поступающий материал, подготовка поверхности, ламинирование, воздействие LDI, разработка, покрытие рисунков, травление и проверка AOI. Это важно, потому что дефект, обнаруженный после визуализации, может возникнуть в более позднем процессе, а не в самой сухой пленке.
2. Условия обработки, используемые для оценки
Записанные производственные условия обеспечивают контекст для оценки. Они являются ссылками на процесс из этого случая, а не универсальными настройками для каждой линии печатных плат.
Подготовка поверхности
| Параметр | Фактическое условие | Рекомендуемое условие | Ссылочный диапазон |
|---|---|---|---|
| Скорость линии | 2.5–3.5 m/min | 3.0 m/min | 2.5–3.5 m/min |
| Температура сушки | 90°C | 90°C | 80–95°C |
| Стиральное давление | 1.5 kg/cm² | 1.5 kg/cm² | 1.2–2.0 kg/cm² |
| Концентрация кислоты | 4.5% | 4.5% | 3–5% |
Ламинирование
| Параметр | Фактическое условие | Рекомендуемое условие | Ссылочный диапазон |
|---|---|---|---|
| Скорость ламинирования | 1.8–2.0 m/min | 1.5 m/min | 1.8–2.0 m/min |
| Верхняя/нижняя температура рулона | 110°C / 110°C | 110°C / 110°C | 110–120°C |
| Температура выхода | 45°C | 50°C | 45–65°C |
| Давление воздуха | 4.5 kg/cm² | 4.5 kg/cm² | 3.8–5.0 kg/cm² |
3.Энергетика воздействия должна быть проверена
В отчете регистрируется контроль экспозиции-энергии LDI на уровне 280-300 мА, при этом контрольная шкала экспозиции указывает примерно на 6-7 этапов. Оперативной рекомендацией было подтвердить энергию экспозиции примерно каждые четыре часа при обработке материала с различными очевидными цветовыми характеристиками.
Масштаб экспозиции и фактический результат визуализации более надежны, чем оценка состояния экспозиции только по цвету пленки. Это помогает предотвратить дрейф экспозиции от ошибочного принятия за материальную проблему.
4. Более темный материал может показывать более медленное изображение после экспозиции
Для более темной части оцениваемого материала изображение появлялось медленнее сразу после экспозиции.Записанная рекомендация состояла в том, чтобы разрешить около 15-30 минут или дольше, когда это необходимо, до разработки, а затем оценить результат изображения.
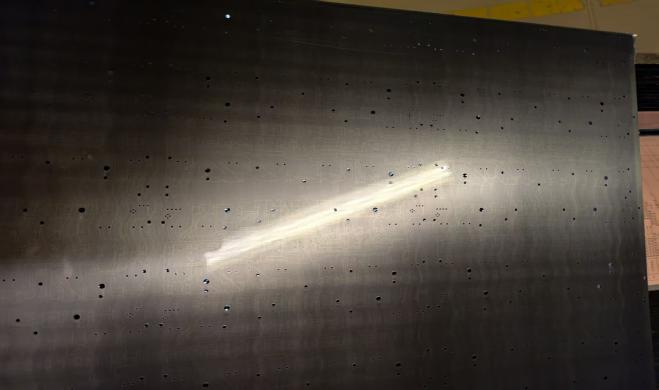
Операторы должны избегать слишком быстрого изменения производственных настроек, основываясь только на непосредственном визуальном появлении.Подходящее время удержания после воздействия может предотвратить излишнюю корректировку от введения другой переменной процесса.
5.Условия развития должны быть проверены вместе
Точка разработки, давление спрея, концентрация разработчика и температура должны быть проверены одновременно.
| Развивающий параметр | Фактическое условие | Ссылочный диапазон |
|---|---|---|
| Проявление скорости | 2.8–3.2 m/min | 2.8–3.2 m/min |
| Точка проявления | Верхние около 40%; нижние около 50% | 40–60% |
| Давление верхнего спрея | 1.2 kg/cm² | 1.2–1.5 kg/cm² |
| Низкое давление спрея | 1.5 kg/cm² | 1.5 kg/cm² |
| Концентрация разработчиков | 1.0% | 0.8–1.2% |
| Развивающаяся температура | 30°C | 28–32°C |
Практический подход к устранению неполадок заключается в оценке энергии воздействия, развивающейся точки и развивающейся химии как одной связанной системы. Корректировка только одного параметра без подтверждения других может затруднить выявление причины проблемы.
6. Дефекты AOI требуют анализа первопричин
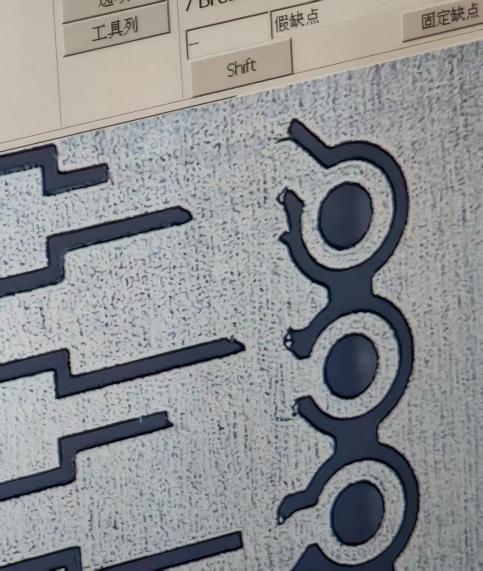
Инспекция АОИ выявила несколько дефектов, требующих дальнейшего изучения. В докладе было установлено, что некоторые дефекты остаточной меди и короткого замыкания были связаны с загрязнением или переносом медных проводов в процессе нанесения рисунка. Рекомендуемое действие заключалось в поддержании и фильтрации резервуаров для нанесения покрытий и улучшении фильтрации раствора.
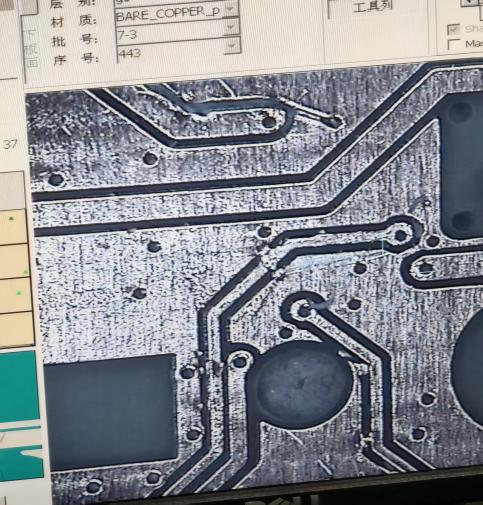
Другие находки короткого замыкания были связаны с физическим расчесыванием материала доски или ламинированной сухой пленки. Было рекомендовано улучшить обработку материала и уменьшить повреждающие контактные точки. Эти наблюдения подчеркивают ключевой принцип: дефект, появляющийся после обработки сухой пленки, не означает автоматически, что сухая пленка вызвала его.
7.Результаты проверки продукции
Более темный материал HC-1538B оценивался по трем производственным группам LDI. В отчете содержится 344 панели в общей сложности и приведенные ниже результаты AOI.
| Производственная группа | количество | Минимальная ширина линии / Пространство | Выход годных по результатам AOI |
|---|---|---|---|
| 420792 | 120 PNL | 0.225 / 0.10 mm | 90.13% |
| 220150 | 140 PNL | 0.125 / 0.12 mm | 92.5% |
| 220874 | 84 PNL | 0.15 / 0.12 mm | 91.27% |
Последующее производство пришло к выводу, что более темный материал HC-1538B показал эффективность производства в целом в соответствии с материалом, уже работающим на линии, и что его производство и качественные характеристики соответствовали оцененным производственным требованиям.
8. Практические рекомендации для производителей PCB
- Не отклоняйте сухую пленку, основанную только на видимой разнице цветов. Сначала подтвердите фактическую визуализацию и производительность.
- Регулярно подтверждайте энергию экспозиции и используйте шкалу экспозиции, а не визуальное суждение.
- Когда более темный материал показывает более медленный внешний вид изображения, допустите подходящее время удержания после воздействия, прежде чем решить, нужна ли корректировка.
- Проверяйте энергию воздействия, развивая точку и развивая химию вместе.
- Исследуйте весь процесс ПХБ. Загрязнение и физические царапины могут быть ошибочно приняты за дефекты, связанные с сухой пленкой.
- Используйте данные AOI и серийного производства в качестве самой прочной основы для оценки производительности материала.
Заключение
Следует исследовать видимую вариацию цвета сухой пленки, но разница в цвете сама по себе не обязательно указывает на проблему функционального качества. В этой оценке HC-1538B оценивалась производительность при подготовке поверхности, ламинировании, воздействии LDI, разработке, нанесении рисунка, травлении и инспекции AOI.
Стабильная визуализация PCB зависит от скоординированного контроля подготовки поверхности, ламинирования, воздействия, разработки, нанесения покрытия, травления и инспекции. Оценка на основе процесса помогает отличить связанные с материалом проблемы от дефектов, связанных с процессом, и уменьшает ненужные корректировки производства.
Техническая поддержка
Guangdong Taiyada Optoelectronics Co., Ltd. поставляет фоторезист сухих пленок для производства PCB и обеспечивает техническую поддержку в соответствии со структурами PCB, оборудованием и производственными процессами.
Сайт: taiyadafilm.com
Почта: dryfilmtech@gmail.com