针对PCB制造商的基于工艺的技术文章。
本文概述了对Taiyada HC-1538B干膜光刻胶的现场生产评价,重点是在PCB成像过程中观测到较暗和较轻的视觉材料时应检查哪些材料。
主要结论: 可见胶片颜色的变异应通过控制型生产结果进行评估,而不仅仅是外观。
1. 所观察的情况
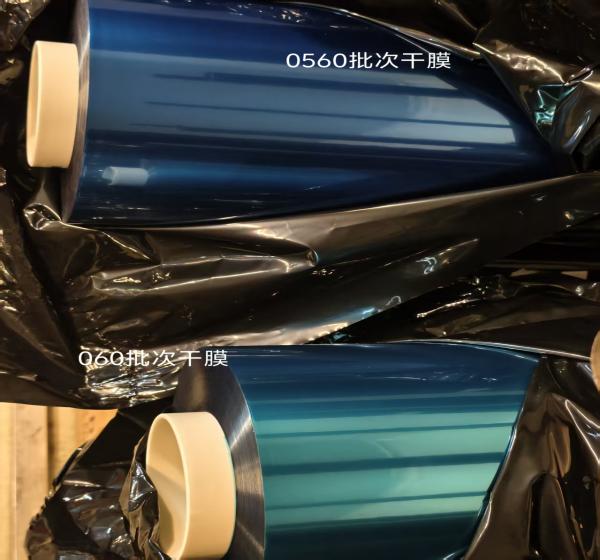
在生产过程中,不同的HC-1538B干膜卷材显示出明显的颜色差异,有些材料看起来比较暗,有些比较轻。 工程问题是,这种视觉差异是否会影响曝光、显影或最终的PCB质量。
通过完整的成像流对材料进行了评估:进货材料、表面制备、粉饰、LDI曝光、显影、图案镀层、蚀刻和AOI检查。 这很重要,因为成像后发现的缺陷可能源于后期过程,而不是干膜本身。
2. 评价所用的程序条件
所记录的生产条件为评价提供了背景,它们是来自本案的流程参考,而不是每个PCB线的通用设置。
表面处理
| 参数 | 实际条件 | 建议的条件 | 参考范围 |
|---|---|---|---|
| 线条速度 | 2.5–3.5 m/min | 3.0 m/min | 2.5–3.5 m/min |
| 干燥温度 | 90°C | 90°C | 80–95°C |
| 洗涤压力 | 1.5 kg/cm² | 1.5 kg/cm² | 1.2–2.0 kg/cm² |
| 酸浓度 | 4.5% | 4.5% | 3–5% |
贴膜
| 参数 | 实际条件 | 建议的条件 | 参考范围 |
|---|---|---|---|
| 闪烁速度 | 1.8–2.0 m/min | 1.5 m/min | 1.8–2.0 m/min |
| 上/ 下卷温度 | 110°C / 110°C | 110°C / 110°C | 110–120°C |
| 出局温度 | 45°C | 50°C | 45–65°C |
| 气压 | 4.5 kg/cm² | 4.5 kg/cm² | 3.8–5.0 kg/cm² |
3. 曝光能量必须经过验证
报告记录 LDI 曝光能量控制时间: 280–300 mA ,其曝光范围控制参考文献约为 6–7 s Teps. 操作建议是,在处理具有不同明显颜色特征的材料时,每4小时确认一次曝光能量。
曝光尺度和实际成像结果比仅用胶片颜色判断曝光状况更可靠。 这有助于防止曝光漂移被误认为是物质问题。
4. 较暗材料可能显示较慢的曝光后图像
对于所评价材料中较暗的部分,图像在曝光后出现得比较慢。 记录的建议是,在显影之前,允许大约15至30分钟,或者在适当的时候,允许更长的时间,然后评估图像结果。
操作员应该避免仅仅基于即时视觉外观而过于迅速地改变生产设置。 合适的曝光后持有时间可以防止不必要的调整引入另一个进程变量。
5. 必须共同检查显影条件
曝光不能单独评估,显影点,喷雾压力,显影者浓度,温度应当同时核实.
| 显影参数 | 实际条件 | 参考范围 |
|---|---|---|
| 显影速度 | 2.8–3.2 m/min | 2.8–3.2 m/min |
| 显影点 | 上层约占40%;下层约占50% | 40–60% |
| 上喷雾压力 | 1.2 kg/cm² | 1.2–1.5 kg/cm² |
| 降低喷洒压力 | 1.5 kg/cm² | 1.5 kg/cm² |
| 显影者集中 | 1.0% | 0.8–1.2% |
| 显影温度 | 30°C | 28–32°C |
一个实际的解决问题的方法是评估曝光能量、显影点和将化学显影成一个连通系统。 调整一个参数而不确认其他参数会使问题的原因更难识别。
6. AOI 缺陷需要根病因分析
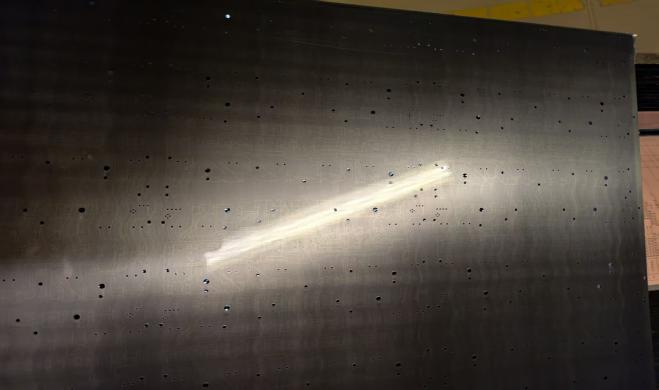
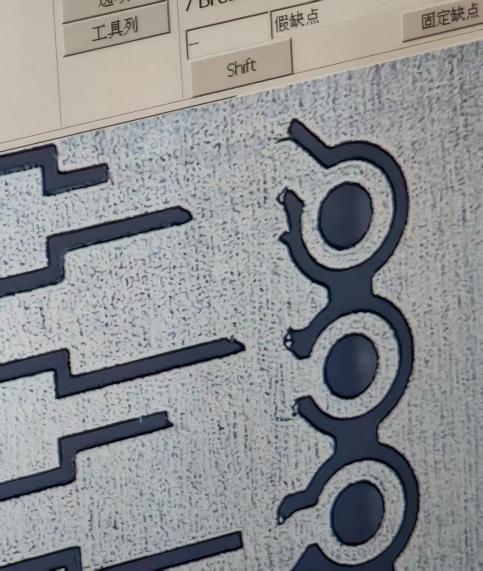
AOI检查发现一些缺陷需要进一步调查,报告发现一些铜残留和短路缺陷与图案电镀过程中的污染或铜线结转有关,建议采取的行动是维护和过滤电镀罐,改进溶液过滤。
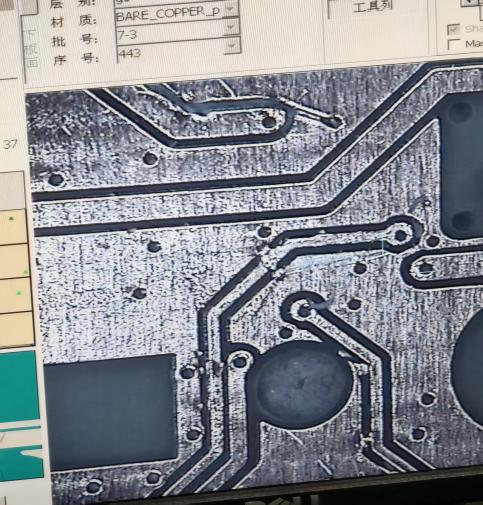
其他短路发现与对板材或薄膜进行物理刮刮有关,建议改进材料处理和减少有害的接触点,这些观察强调了一项关键原则:干膜处理后出现的缺陷并不自动意味着干膜造成的缺陷。
7. 生产核查结果
对HC-1538B更暗的材料进行了三个液化石油气生产组的评价,报告总共记录了344个板块和以下AOI产量.
| 生产组 | 终止原因 | 最小线宽度/ 间距 | AOI 仪表 |
|---|---|---|---|
| 420792 | 120 PNL | 0.225 / 0.10 mm | 90.13% |
| 220150 | 140 PNL | 0.125 / 0.12 mm | 92.5% |
| 220874 | 84 PNL | 0.15 / 0.12 mm | 91.27% |
生产后续总结认为,较暗的HC-1538B材料在生产效率上与已经上线的材料大体一致,其生产和质量性能符合评估的制造要求.
8. 针对PCB制造商的实用建议
- 切勿拒绝只基于可见颜色差异的干膜。 请首先确认实际成像和生产性能 。
- 定期确认曝光能量,并使用曝光规模而不是视觉判断。
- 当较暗的材料显示图像外观较慢时,在决定是否需要调整之前,允许合适的曝光后持有时间.
- 验证曝光能量,显影点,共同显影化学.
- 调查整个PCB过程. Plating 污染和物理刮伤可能被误认为与干膜有关的缺陷.
- 使用AOI和批量生产数据作为评价材料性能的最强基础.
结论
应当调查明显的干膜颜色变化,但仅颜色差异并不一定表明功能质量问题. 在本次HC-1538B评价中,对表面制备,升降,LDI曝光,显影,图案电镀,蚀刻,AOI检查等各方面的性能进行了评估.
稳定的PCB成像依赖于对表面制备、贴膜、曝光、显影、电镀、蚀刻和检查的协调控制。 基于工艺的评估有助于区分与材料有关的问题和与工艺有关的缺陷,并减少不必要的生产调整。
技术支助
广东泰亚达光电子股份有限公司为生产PCB提供干膜光刻胶,并根据PCB的结构、设备和生产工艺提供技术支持。
网站: taiyadafilm.com
邮箱: dryfilmtech@gmail.com