Un artículo técnico basado en procesos para los fabricantes de PCB.
Este artículo resume una evaluación de producción in situ del fotoresist de película seca Taiyada HC-1538B. Se centra en lo que se debe comprobar cuando se observa material visualmente más oscuro y más ligero durante la imagen PCB.
Conclusión clave: La variación de color de película visible debe evaluarse a través de resultados de producción controlados, no sólo apariencia.
1. Lo que se observó
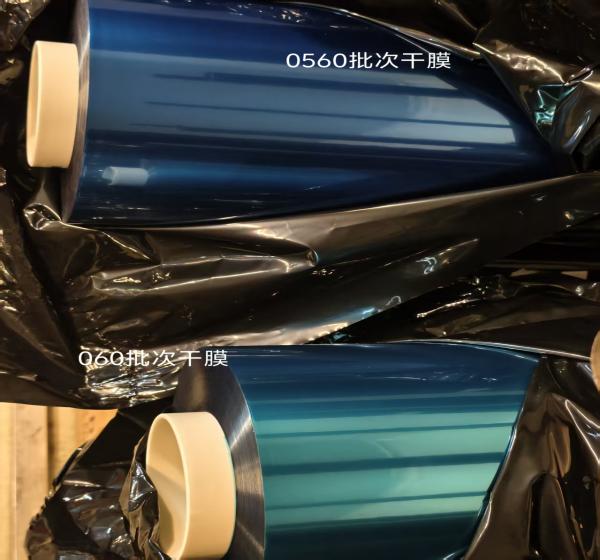
Durante la producción, diferentes rollos de película seca HC-1538B mostraron variaciones de color visibles. Algunos materiales aparecieron más oscuros y algunos más ligeros. La pregunta de ingeniería fue si esta diferencia visual afectaría la exposición, el desarrollo o la calidad final de PCB.
El material se evaluó a través del flujo completo de imágenes: material entrante, preparación de superficies, laminación, exposición LDI, desarrollo, revestimiento de patrones, grabado y inspección AOI. Esto importa porque un defecto encontrado después de la imagen puede originarse en un proceso posterior en lugar de en la propia película seca.
2. Condiciones de proceso utilizadas para la evaluación
Las condiciones de producción registradas proporcionan contexto para la evaluación. Son referencias de proceso de este caso, no ajustes universales para cada línea PCB.
Preparación de la superficie
| Parámeter | Estado real | Condiciones recomendadas | Rango de referencia |
|---|---|---|---|
| Velocidad de la línea | 2.5–3.5 m/min | 3.0 m/min | 2.5–3.5 m/min |
| Temperatura seca | 90°C | 90°C | 80–95°C |
| Presión de lavado | 1.5 kg/cm² | 1.5 kg/cm² | 1.2–2.0 kg/cm² |
| Concentración de ácido | 4.5% | 4.5% | 3–5% |
Laminación
| Parámeter | Estado real | Condiciones recomendadas | Rango de referencia |
|---|---|---|---|
| Velocidad de laminación | 1.8–2.0 m/min | 1.5 m/min | 1.8–2.0 m/min |
| Temperatura superior / inferior del rollo | 110°C / 110°C | 110°C / 110°C | 110–120°C |
| Temperatura de salida de la Junta | 45°C | 50°C | 45–65°C |
| Presión aérea | 4.5 kg/cm² | 4.5 kg/cm² | 3.8–5.0 kg/cm² |
3. La energía de la exposición debe ser verificada
En el informe se registra el control de la exposición al IED a 280–300 mA, con una referencia de control a escala de exposición de aproximadamente 6–7 pasos. La recomendación operacional fue confirmar la energía de exposición cada cuatro horas al procesar material con diferentes características de color aparente.
Una escala de exposición y el resultado real de la imagen son más fiables que juzgar la condición de exposición solo por el color de la película. Esto ayuda a evitar que la exposición se confunda por un problema material.
4. Material más oscuro puede mostrar un mensaje más lento Imagen
Para la porción más oscura del material evaluado, la imagen apareció más lentamente inmediatamente después de la exposición. La recomendación registrada fue permitir alrededor de 15 a 30 minutos, o más tiempo cuando procediera, antes del desarrollo y luego evaluar el resultado de la imagen.
Los operadores deben evitar cambiar los ajustes de producción demasiado rápido basados sólo en la apariencia visual inmediata. Un tiempo de retención adecuado después de la exposición puede evitar que un ajuste innecesario introduzca otra variable de proceso.
5. Las condiciones de desarrollo deben ser verificadas conjuntamente
La exposición no puede evaluarse aisladamente. El punto de desarrollo, la presión de pulverización, la concentración de desarrolladores y la temperatura deben verificarse al mismo tiempo.
| Desarrollar parámetro | Estado real | Rango de referencia |
|---|---|---|
| Revelado de la velocidad | 2.8–3.2 m/min | 2.8–3.2 m/min |
| Punto de revelado | superior alrededor del 40%; menor cerca del 50% | 40–60% |
| Presión de pulverización superior | 1.2 kg/cm² | 1.2–1.5 kg/cm² |
| Presión de pulverización inferior | 1.5 kg/cm² | 1.5 kg/cm² |
| Concentración de desarrolladores | 1.0% | 0.8–1.2% |
| Revelado de la temperatura | 30°C | 28–32°C |
Un enfoque práctico de solución de problemas es evaluar la energía de exposición, el punto de desarrollo y el desarrollo de la química como un sistema conectado. Ajustar sólo un parámetro sin confirmar los otros puede hacer la causa de un problema más difícil de identificar.
6. AOI Defecta el análisis de la causa raíz
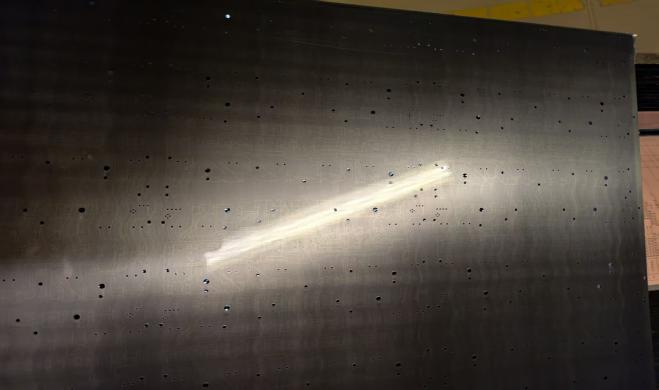
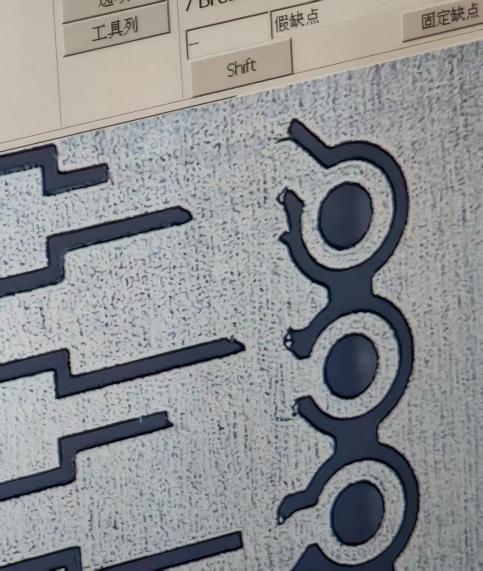
La inspección de la AOI identificó varios defectos que requirieron más investigación. En el informe se encontró que algunos defectos de cobre y cortocircuito se asociaron con la contaminación o la transferencia de alambre de cobre en el proceso de chapado de patrón. La acción recomendada fue mantener y filtrar los tanques de plate y mejorar la filtración de soluciones.
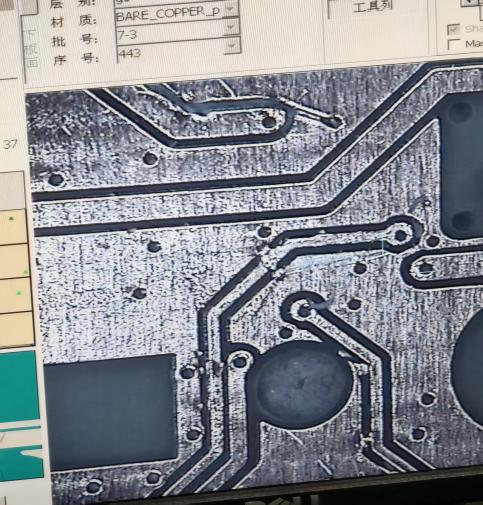
Otros hallazgos de cortocircuito se vincularon con el arañazo físico de material de tablero o película seca laminada. Se recomendó mejorar el manejo de materiales y reducir los puntos de contacto dañinos. Estas observaciones subrayan un principio clave: un defecto que aparece después del procesamiento de película seca no significa automáticamente que la película seca la causó.
7. Resultados de verificación de la producción
El material más oscuro de HC-1538B fue evaluado en tres grupos de producción de LDI. El informe registra 344 paneles en total y los siguientes rendimientos de AOI.
| Grupo de producción | Cantidad | Ancho mínimo de línea / Espacio | Rendimiento de inspección AOI |
|---|---|---|---|
| 420792 | 120 PNL | 0.225 / 0.10 mm | 90.13% |
| 220150 | 140 PNL | 0.125 / 0.12 mm | 92.5% |
| 220874 | 84 PNL | 0.15 / 0.12 mm | 91.27% |
El seguimiento de la producción llegó a la conclusión de que el material HC-1538B más oscuro mostró eficiencia de producción ampliamente consistente con el material que ya se estaba ejecutando en la línea, y que su rendimiento de producción y calidad satisfacía los requisitos de fabricación evaluados.
8. Recomendaciones prácticas para los fabricantes de PCB
- No rechace la película seca basada sólo en la diferencia de color visible. Confirme el rendimiento de imagen y producción real primero.
- Confirme la energía de exposición con regularidad y use una escala de exposición en lugar de juicio visual.
- Cuando el material más oscuro muestra una apariencia de imagen más lenta, permite un tiempo adecuado de retención después de la exposición antes de decidir si se necesita el ajuste.
- Verificar la energía de exposición, el punto de desarrollo y el desarrollo de la química juntos.
- Investigar todo el proceso PCB. La contaminación de platina y los rasguños físicos pueden confundirse con los defectos relacionados con la película seca.
- Utilice los datos de la AOI y la producción de lotes como la base más fuerte para evaluar el rendimiento material.
Conclusión
Se debe investigar la variación visible de color de película seca, pero la diferencia de color por sí sola no indica necesariamente un problema de calidad funcional. En esta evaluación HC-1538B, el rendimiento se evaluó a través de la preparación de la superficie, laminación, exposición LDI, desarrollo, revestimiento de patrones, grabado e inspección AOI.
La imagen de PCB estable depende del control coordinado de la preparación de la superficie, laminación, exposición, desarrollo, plaqueo, grabado e inspección. Una evaluación basada en el proceso ayuda a distinguir los problemas relacionados con los materiales de los defectos relacionados con el proceso y reduce los ajustes innecesarios de producción.
Asistencia técnica
Guangdong Taiyada Optoelectronics Co., Ltd. suministra fotoresist de película seca para la fabricación de PCB y proporciona soporte técnico de acuerdo con estructuras PCB, equipos y procesos de producción.
Sitio web: taiyadafilm.com
Correo: dryfilmtech@gmail.com