Um artigo técnico baseado em processos para fabricantes de PCB.
Este artigo resume uma avaliação da produção no local do fotorresistente de filme seco Taiyada HC-1538B. Ele se concentra no que deve ser verificado quando material visualmente mais escuro e mais leve é observado durante a imagem PCB.
Conclusão chave: a variação da cor do filme visível deve ser avaliada por meio de resultados de produção controlados, e não apenas pela aparência.
1. O Que Foi Observado
Durante a produção, diferentes rolos de filme seco HC-1538B apresentaram variação de cor visível. Alguns materiais pareciam mais escuros e mais leves. A questão de engenharia era se essa diferença visual afetaria a exposição, desenvolvimento ou qualidade final do PCB.
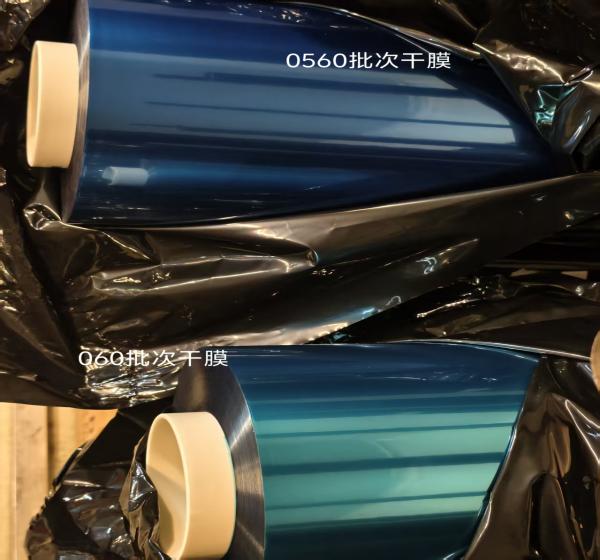
O material foi avaliado por meio do fluxo de imagem completo: material de entrada, preparação de superfície, laminação, exposição ao LDI, desenvolvimento, pattern chapeamento, gravura e inspeção do AOI, o que importa porque um defeito encontrado após a imagem pode se originar em um processo mais tardio do que no próprio filme seco.
2. Condições de processo usadas para a avaliação
As condições de produção gravadas fornecem contexto para a avaliação. São referências de processo deste caso, não configurações universais para cada linha de PCB.
Preparação da superfície
| Parâmetro | Condição Actual | Condição recomendada | Intervalo de Referência |
|---|---|---|---|
| Velocidade da linha | 2.5–3.5 m/min | 3.0 m/min | 2.5–3.5 m/min |
| Temperatura de secagem | 90°C | 90°C | 80–95°C |
| Pressão de lavagem | 1.5 kg/cm² | 1.5 kg/cm² | 1.2–2.0 kg/cm² |
| Concentração ácida | 4.5% | 4.5% | 3–5% |
Laminação
| Parâmetro | Condição Actual | Condição recomendada | Intervalo de Referência |
|---|---|---|---|
| Velocidade de laminação | 1.8–2.0 m/min | 1.5 m/min | 1.8–2.0 m/min |
| Temperatura do rolo superior / inferior | 110°C / 110°C | 110°C / 110°C | 110–120°C |
| Temperatura de saída da placa | 45°C | 50°C | 45–65°C |
| Pressão do ar | 4.5 kg/cm² | 4.5 kg/cm² | 3.8–5.0 kg/cm² |
3. A energia da exposição deve ser verificada
O relatório registra o controle de exposição-energia LDI em 280-300 mA, com uma referência de controle em escala de exposição de aproximadamente 6-7 passos. A recomendação operacional foi confirmar a energia de exposição a cada quatro horas ao processar material com diferentes características de cor aparente.
Uma escala de exposição e o resultado real da imagem são mais confiáveis do que julgar a condição da exposição pela cor do filme sozinho. Isto ajuda a evitar que a deriva da exposição seja confundida com um problema material.
4. Material mais escuro pode mostrar uma imagem de exposição mais lenta pós
Para a porção mais escura do material avaliado, a imagem apareceu mais lentamente imediatamente após a exposição.A recomendação registrada foi permitir cerca de 15 a 30 minutos, ou mais, quando apropriado, antes do desenvolvimento e, em seguida, avaliar o resultado da imagem.
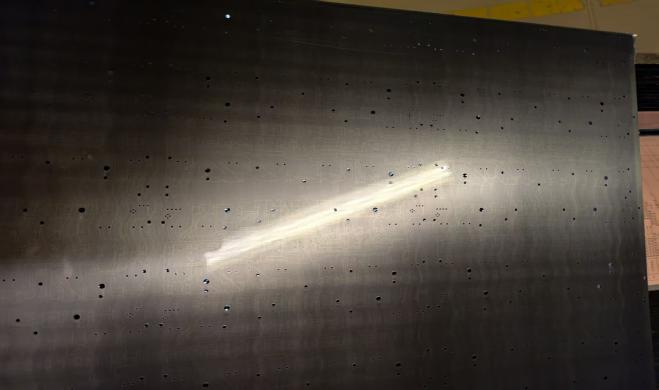
Os operadores devem evitar alterar as configurações de produção muito rapidamente com base apenas na aparência visual imediata. Um tempo de espera adequado pós-exposição pode impedir um ajuste desnecessário de introduzir outra variável de processo.
5. As condições de desenvolvimento devem ser verificadas juntos
A exposição não pode ser avaliada isoladamente. Ponto de revelação, pressão de pulverização, concentração do desenvolvedor e temperatura devem ser verificados ao mesmo tempo.
| Parâmetro de Revelação | Condição Actual | Intervalo de Referência |
|---|---|---|
| Velocidade de desenvolvimento | 2.8–3.2 m/min | 2.8–3.2 m/min |
| Ponto de revelação | Superior cerca de 40%; inferior cerca de 50% | 40–60% |
| Pressão de pulverização superior | 1.2 kg/cm² | 1.2–1.5 kg/cm² |
| Pressão de pulverização mais baixa | 1.5 kg/cm² | 1.5 kg/cm² |
| Concentração do desenvolvedor | 1.0% | 0.8–1.2% |
| Temperatura em desenvolvimento | 30°C | 28–32°C |
Uma abordagem prática de solução de problemas é avaliar a energia de exposição, o ponto de desenvolvimento, e desenvolver química como um sistema conectado. Ajustar apenas um parâmetro sem confirmar os outros pode tornar a causa de um problema mais difícil de identificar.
6. Os defeitos do AOI exigem análise da causa raiz
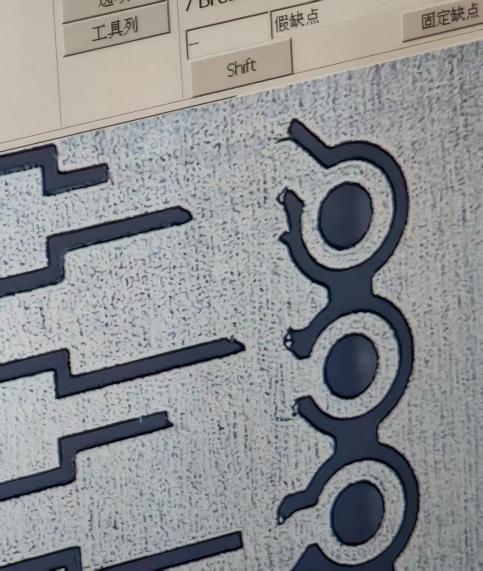
A inspeção AOI identificou vários defeitos que necessitaram de investigação posterior.O relatório constatou que alguns defeitos de cobre-resíduo e curto-circuito estavam associados com contaminação ou transferência de fio-cobre no processo de pattern-plating.A ação recomendada foi manter e filtrar tanques de revestimento e melhorar a filtração da solução.
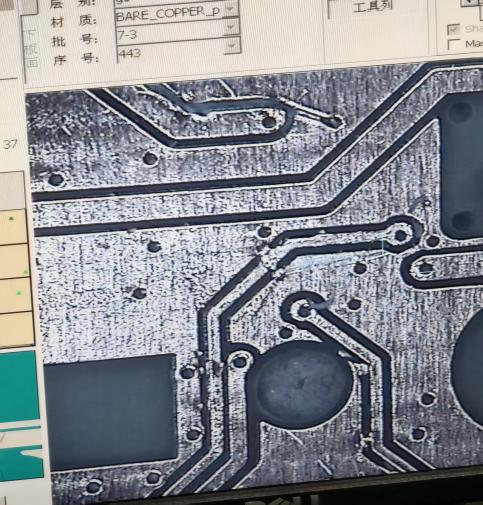
Outras descobertas de curto-circuito foram associadas ao arranhões físicos de material de placa ou filme seco laminado. Melhorar o manuseio do material e reduzir os pontos de contato prejudiciais. Estas observações sublinham um princípio fundamental: um defeito que aparece após o processamento de filme seco não significa automaticamente que o filme seco causou isso.
7. Resultados da verificação da produção
O material HC-1538B mais escuro foi avaliado em três grupos de produção de LDI. O relatório registra 344 painéis no total e os seguintes rendimentos de IAO.
| Grupo de produção | Quantidade | Largura mínima da linha / espaçamento | AOI Rende-te |
|---|---|---|---|
| 420792 | 120 PNL | 0.225 / 0.10 mm | 90.13% |
| 220150 | 140 PNL | 0.125 / 0.12 mm | 92.5% |
| 220874 | 84 PNL | 0.15 / 0.12 mm | 91.27% |
O acompanhamento da produção concluiu que o material HC-1538B mais escuro mostrou eficiência de produção amplamente consistente com o material já em execução na linha, e que seu desempenho de produção e qualidade atendeu aos requisitos de fabricação avaliados.
8. Recomendações Práticas para os Fabricantes de PCB
- Não rejeite filme seco baseado apenas na diferença de cor visível. Confirme o desempenho real de imagem e produção primeiro.
- Confirmar a energia de exposição regularmente e usar uma escala de exposição em vez de julgamento visual.
- Quando o material mais escuro mostrar aparência de imagem mais lenta, permita um tempo de retenção adequado após a exposição antes de decidir se é necessário ajuste.
- Verifique a energia de exposição, o ponto de desenvolvimento e o desenvolvimento de química juntos.
- Investigue todo o processo de PCB. A contaminação por chapeamento e os arranhões físicos podem ser confundidos com defeitos relacionados com filmes secos.
- Use dados de AOI e produção em lote como a base mais forte para avaliar o desempenho do material.
Conclusão
A variação da cor do filme seco visível deve ser investigada, mas a diferença de cor por si só não indica necessariamente um problema de qualidade funcional. Nesta avaliação HC-1538B, o desempenho foi avaliado através da preparação da superfície, laminação, exposição ao LDI, desenvolvimento, pattern plating, gravura e inspeção AOI.
A imagem de PCB estável depende do controle coordenado da preparação de superfície, laminação, exposição, desenvolvimento, chapeamento, gravura e inspeção. Uma avaliação baseada em processos ajuda a distinguir questões relacionadas com o material de defeitos relacionados ao processo e reduz ajustes de produção desnecessários.
Suporte técnico
Guangdong Taiyada Optoelectronics Co., Ltd. fornece fotorresistente de filme seco para a fabricação de PCB e fornece suporte técnico de acordo com estruturas PCB, equipamentos e processos de produção.
Sítio Web: taiyadafilm.com
E-mail: dryfilmtech@gmail.com