PCB üreticileri için proses bazlı teknik makale.
Bu makale, Taiyada HC-1538B kuru film fotorezistinin yerinde üretim değerlendirmesini özetlemektedir. PCB görüntüleme sırasında görsel olarak daha koyu ve daha açık renkli malzeme gözlemlendiğinde nelerin kontrol edilmesi gerektiğine odaklanır.
Temel sonuç: görünür film renk değişimi, yalnızca görünümle değil, kontrollü üretim sonuçlarıyla değerlendirilmelidir.
1. Ne Gözlemlendi?
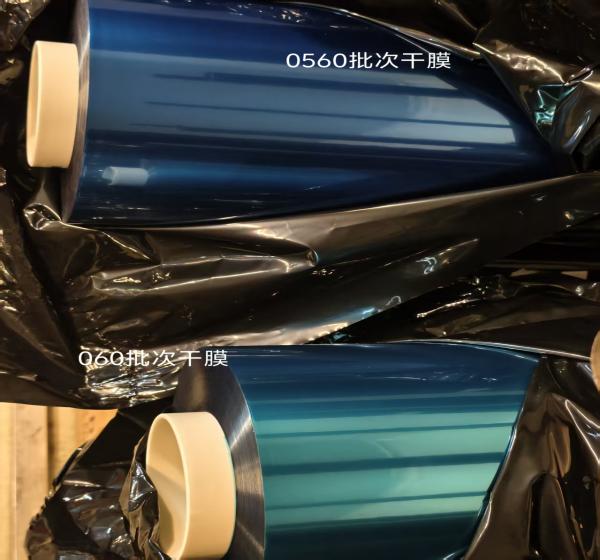
Üretim sırasında farklı HC-1538B kuru film ruloları gözle görülür renk değişimi gösterdi. Bazı materyaller daha koyu, bazıları ise daha açık görünüyordu. Mühendislik sorusu, bu görsel farklılığın pozlamayı, geliştirmeyi veya son PCB kalitesini etkileyip etkilemeyeceğiydi.
Malzeme tam görüntüleme akışı aracılığıyla değerlendirildi: gelen malzeme, yüzey hazırlığı, laminasyon, LDI'ye pozlama, geliştirme, desen kaplama, gravür ve AOI denetimi. Bu önemlidir çünkü görüntüleme sonrasında bulunan bir kusur, kuru filmin kendisinden ziyade daha sonraki bir süreçten kaynaklanabilir.
2. Değerlendirme İçin Kullanılan Proses Koşulları
Kaydedilen üretim koşulları değerlendirme için bağlam sağlar. Bunlar, her PCB hattı için evrensel ayarlar değil, bu durumdaki proses referanslarıdır.
Yüzey Hazırlığı
| Parametre | Gerçek Durum | Önerilen Durum | Referans Aralığı |
|---|---|---|---|
| Hat hızı | 2.5–3.5 m/min | 3.0 m/min | 2.5–3.5 m/min |
| Kurutma sıcaklığı | 90°C | 90°C | 80–95°C |
| Washing pressure | 1.5 kg/cm² | 1.5 kg/cm² | 1.2–2.0 kg/cm² |
| Asit konsantrasyonu | 4.5% | 4.5% | 3–5% |
Laminasyon
| Parametre | Gerçek Durum | Önerilen Durum | Referans Aralığı |
|---|---|---|---|
| Laminasyon hızı | 1.8–2.0 m/min | 1.5 m/min | 1.8–2.0 m/min |
| Üst/alt silindir sıcaklığı | 110°C / 110°C | 110°C / 110°C | 110–120°C |
| Kart çıkış sıcaklığı | 45°C | 50°C | 45–65°C |
| Hava basıncı | 4.5 kg/cm² | 4.5 kg/cm² | 3.8–5.0 kg/cm² |
3. pozlama Enerjisi Doğrulanmalıdır
Rapor, yaklaşık 6-7 adımlık pozlama ölçeği kontrol referansıyla 280–300 mA'da LDI pozlama-enerji kontrolünü kaydeder. Operasyonel öneri, farklı görünür renk özelliklerine sahip malzemeyi işlerken yaklaşık her dört saatte bir pozlama enerjisinin doğrulanmasıydı.
Pozlama ölçeği ve gerçek görüntüleme sonucu, pozlama durumunu yalnızca film rengine göre değerlendirmekten daha güvenilirdir. Bu, pozlama sapmasının önemli bir sorunla karıştırılmasının önlenmesine yardımcı olur.
4. Daha Koyu Malzeme Pozlama Sonrası Daha Yavaş Bir Görüntü Gösterebilir
Değerlendirilen malzemenin daha koyu kısmı için görüntü, pozlamanın hemen ardından daha yavaş ortaya çıktı. Kaydedilen öneri, geliştirmeden önce yaklaşık 15-30 dakika veya uygun olduğunda daha uzun bir süre beklenmesi ve ardından görüntü sonucunun değerlendirilmesi yönündeydi.
Operatörler, yalnızca anlık görsel görünüme dayalı olarak üretim ayarlarını çok hızlı değiştirmekten kaçınmalıdır. Uygun bir pozlama sonrası bekletme süresi, gereksiz bir ayarlamanın başka bir süreç değişkenini devreye sokmasını önleyebilir.
5. Geliştirme Koşulları Birlikte Kontrol Edilmelidir
pozlama tek başına değerlendirilemez. Geliştirme noktası, püskürtme basıncı, banyo çözeltisi konsantrasyonu ve sıcaklık aynı anda doğrulanmalıdır.
| Parametre Geliştirme | Gerçek Durum | Referans Aralığı |
|---|---|---|
| Geliştirme hızı | 2.8–3.2 m/min | 2.8–3.2 m/min |
| Gelişme noktası | Üst yaklaşık %40; yaklaşık %50 daha düşük | 40–60% |
| Üst püskürtme basıncı | 1.2 kg/cm² | 1.2–1.5 kg/cm² |
| Daha düşük püskürtme basıncı | 1.5 kg/cm² | 1.5 kg/cm² |
| banyo çözeltisi konsantrasyonu | 1.0% | 0.8–1.2% |
| Gelişen sıcaklık | 30°C | 28–32°C |
Pratik bir sorun giderme yaklaşımı, pozlama enerjisini, gelişme noktasını ve gelişen kimyayı tek bir bağlantılı sistem olarak değerlendirmektir. Diğerlerini onaylamadan yalnızca bir parametreyi ayarlamak, sorunun nedeninin belirlenmesini zorlaştırabilir.
6. AOI Kusurları Kök Neden Analizi Gerektirir
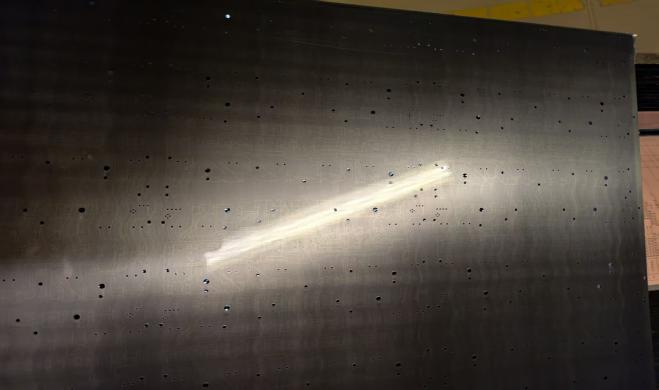
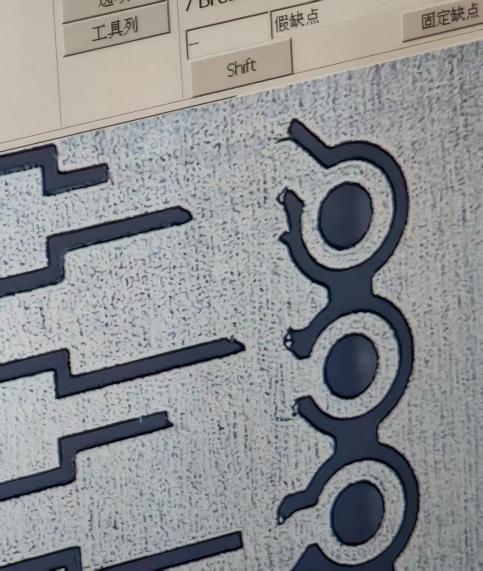
AOI incelemesi, daha fazla araştırma gerektiren çeşitli kusurları tespit etti. Rapor, bazı bakır kalıntısı ve kısa devre kusurlarının, desen kaplama işleminde kirlenme veya bakır tel taşınmasıyla ilişkili olduğunu buldu. Önerilen eylem, kaplama tanklarının bakımı ve filtrelenmesi ve çözelti filtrelemesinin iyileştirilmesiydi.
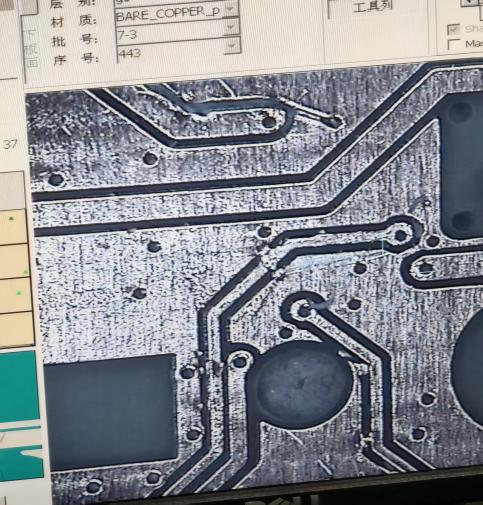
Diğer kısa devre bulguları, levha malzemesinin veya lamine kuru filmin fiziksel olarak çizilmesiyle bağlantılıydı. Malzeme taşımanın iyileştirilmesi ve zarar veren temas noktalarının azaltılması önerildi. Bu gözlemler temel bir prensibin altını çiziyor: Kuru film işleminden sonra ortaya çıkan bir kusur, buna otomatik olarak kuru filmin neden olduğu anlamına gelmez.
7. Üretim Doğrulama Sonuçları
Daha koyu olan HC-1538B malzemesi üç LDI üretim grubunda değerlendirildi. Rapor toplamda 344 paneli ve aşağıdaki AOI getirilerini kaydediyor.
| Üretim Grubu | Adet | Minimum Çizgi Genişliği / Aralığı | AOI Verimi |
|---|---|---|---|
| 420792 | 120 PNL | 0.225 / 0.10 mm | 90.13% |
| 220150 | 140 PNL | 0.125 / 0.12 mm | 92.5% |
| 220874 | 84 PNL | 0.15 / 0.12 mm | 91.27% |
Üretim takibi, daha koyu olan HC-1538B malzemesinin, halihazırda hat üzerinde çalışmakta olan malzemeyle genel olarak tutarlı üretim verimliliği gösterdiği ve üretim ve kalite performansının, değerlendirilen üretim gerekliliklerini karşıladığı sonucuna varmıştır.
8. PCB Üreticileri İçin Pratik Öneriler
- Kuru filmi yalnızca görünür renk farkına dayanarak reddetmeyin. Önce gerçek görüntüleme ve üretim performansını doğrulayın.
- pozlama enerjisini düzenli olarak doğrulayın ve görsel değerlendirme yerine bir pozlama ölçeği kullanın.
- Daha koyu malzeme daha yavaş görüntü görünümü gösterdiğinde, ayarlamanın gerekli olup olmadığına karar vermeden önce uygun bir pozlama sonrası bekletme süresi tanıyın.
- pozlama enerjisini, gelişme noktasını ve gelişme kimyasını birlikte doğrulayın.
- Tüm PCB sürecini araştırın. Kaplama kirliliği ve fiziksel çizikler, kuru filmle ilgili kusurlarla karıştırılabilir.
- Malzeme performansını değerlendirmek için en güçlü temel olarak AOI ve toplu üretim verilerini kullanın.
Sonuç
Görünür kuru film renk değişimi araştırılmalıdır, ancak renk farkı tek başına mutlaka bir işlevsel kalite sorununa işaret etmez. Bu HC-1538B değerlendirmesinde performans, yüzey hazırlığı, laminasyon, LDI'ya pozlama, geliştirme, desen kaplama, gravür ve AOI denetimi genelinde değerlendirildi.
Kararlı PCB görüntüleme, yüzey hazırlama, laminasyon, pozlama, geliştirme, kaplama, dağlama ve incelemenin koordineli kontrolüne bağlıdır. Süreç bazlı değerlendirme, malzemeyle ilgili sorunları süreçle ilgili kusurlardan ayırmaya yardımcı olur ve gereksiz üretim ayarlamalarını azaltır.
Teknik Destek
Guangdong Taiyada Optoelectronics Co., Ltd. PCB üretimi için kuru film fotorezist tedarik ediyor ve PCB yapıları, ekipmanları ve üretim süreçlerine göre teknik destek sağlıyor.
Web sitesi:taiyadafilm.com
E-posta: Dryfilmtech@gmail.com