PCBメーカーのプロセスベース技術の記事。
この記事では、太田 HC-1538B ドライフィルムフォトレジストの現場生産評価をまとめました。PCB イメージング中に視覚的に暗く、より軽い材料が観察されると、何がチェックされるべきかに焦点を当てています。
主結論: 可視フィルム色のバリエーションは、単独で外観ではなく、制御された生産結果を介して評価する必要があります。
1. 観察されたもの
生産の間に、異なるHC-1538Bドライフィルムロールは、目に見える色のバリエーションを示しました。 一部の材料は、暗いと一部のライターが登場しました。 エンジニアリングの問題は、この視覚的な違いが露光、現像、または最終的なPCB品質に影響を及ぼすかどうかでした。
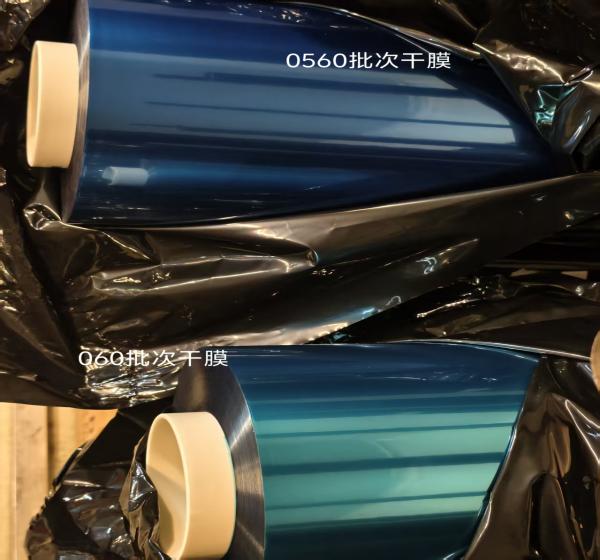
材料は完全なイメージ投射の流れを通して評価されました:入って来る材料、表面処理、ラミネーション、LDIの露光、現像、パターン メッキ、エッチングおよびAOIの点検。イメージ投射の後で見つけられる欠陥はドライフィルム自体ではなく後工程で起因するかもしれないのでこの問題。
2.評価に使用するプロセス条件
記録された生産条件は評価のための文脈を提供します。それらはすべてのPCBラインのための普遍的な設定ではなく、この場合からのプロセス参照です。
表面処理
| パラメータ | 実際の条件 | 推奨条件 | 参照の範囲 |
|---|---|---|---|
| ライン速度 | 2.5–3.5 m/min | 3.0 m/min | 2.5–3.5 m/min |
| 乾燥の温度 | 90°C | 90°C | 80–95°C |
| 洗浄圧力 | 1.5 kg/cm² | 1.5 kg/cm² | 1.2–2.0 kg/cm² |
| 酸の集中 | 4.5% | 4.5% | 3–5% |
ラミネート
| パラメータ | 実際の条件 | 推奨条件 | 参照の範囲 |
|---|---|---|---|
| ラミネーションの速度 | 1.8–2.0 m/min | 1.5 m/min | 1.8–2.0 m/min |
| 上部/下ロール温度 | 110°C / 110°C | 110°C / 110°C | 110–120°C |
| 板出口の温度 | 45°C | 50°C | 45–65°C |
| 空気圧 | 4.5 kg/cm² | 4.5 kg/cm² | 3.8–5.0 kg/cm² |
3. 露光エネルギーは確認されなければなりません
レポートレコード LDI 露出エネルギー制御で 280–300 mA 、およその露光スケール制御の参照と 6–7 s テプス。 操作上の推奨事項は、異なる色特性で材料を処理するときに、4時間ごとに露出エネルギーを確認することです。
露光スケールと実際の画像結果は、フィルムカラーだけで露光状態を判断するよりも信頼性が高くなります。これにより、露光の漂流を防ぐことができます。
4. より暗い材料はより遅いポストの露光のイメージを示すかもしれません
評価された材料の暗い部分のために、画像は露光直後に現れます。記録された勧告は、現像前に、適切なときに約15〜30分、またはより長く許可され、その後、画像結果を評価しました。
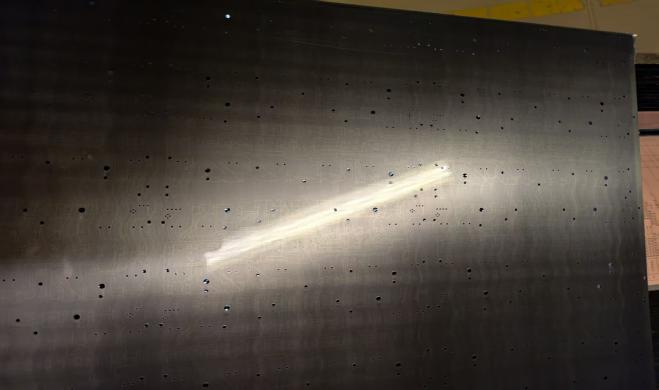
オペレータは、即時の視覚的な外観に基づいて、あまりにも迅速に生産設定を変更することを避ける必要があります。 適切なポスト露光保持時間は、別のプロセス変数を導入することから不要な調整を防ぐことができます。
5。 現像条件は一緒にチェックする必要があります
分離では、露光は評価できません。現像点、スプレー圧力、デベロッパ濃度、温度は同時に検証する必要があります。
| 現像パラメータ | 実際の条件 | 参照の範囲 |
|---|---|---|
| 現像スピード | 2.8–3.2 m/min | 2.8–3.2 m/min |
| 現像点 | 上部 約 40%; 約50% | 40–60% |
| 上部のスプレー圧力 | 1.2 kg/cm² | 1.2–1.5 kg/cm² |
| スプレー圧力を下げて下さい | 1.5 kg/cm² | 1.5 kg/cm² |
| 現像者の集中 | 1.0% | 0.8–1.2% |
| 温度の現像 | 30°C | 28–32°C |
実用的なトラブルシューティングアプローチは、曝露エネルギーを評価し、ポイントを現像し、化学を1つのコネクティッドシステムとして現像することです。他の人が確認することなく、1つのパラメータだけを調整することで、問題の原因を識別しにくいことができます。
6. AOIの欠陥は根原因の分析を要求します
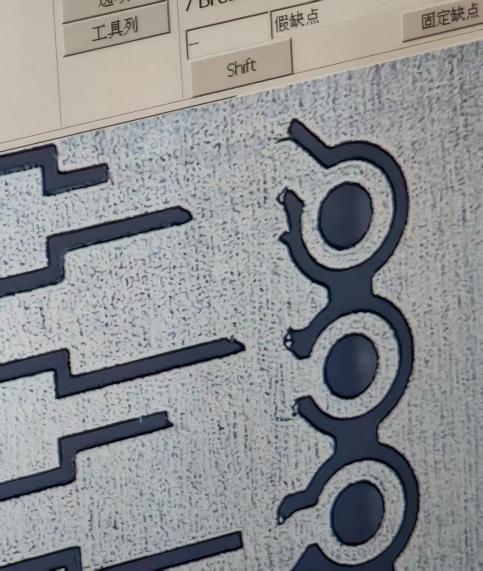
AOI検査では、さらなる調査が必要になったいくつかの欠陥を特定しました。このレポートでは、一部の銅残渣および短絡欠陥がパターンメッキプロセスの汚染や銅線のキャリーオーバーに関連していることがわかりました。推奨される行動は、メッキタンクを維持し、溶液のろ過を改善することでした。
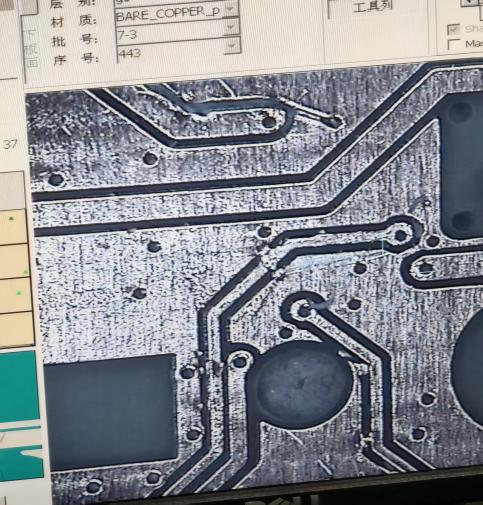
ほかの短絡の発見は、板材やラミネートドライフィルムの物理的スクラッチにリンクされていました。材料の処理を改善し、損傷の接触ポイントを減らすことは推奨されていました。これらの観察は、主要な原則を強調しています。ドライフィルム加工後の欠陥は、自動的にドライフィルムが引き起こしたわけではありません。
7. 生産検証結果
暗い HC-1538B 3つに材料が評価されました LDI 生産グループ。 レポートレコード 344 総パネルおよび次のパネル AOI 収穫。
| 生産グループ | 注文数量 | 最小線幅/間隔 | AOIの収穫 |
|---|---|---|---|
| 420792 | 120 PNL | 0.225 / 0.10 mm | 90.13% |
| 220150 | 140 PNL | 0.125 / 0.12 mm | 92.5% |
| 220874 | 84 PNL | 0.15 / 0.12 mm | 91.27% |
生産のフォローアップはより暗いHC-1538B材料が既にラインで動く材料と広範囲に一貫した生産の効率を示し、生産および質の性能が評価された製造業の条件を満たしたことを結論付けました。
8. PCBの製造業者のための実用的な推薦
- 目に見える色の差だけに基づいてドライフィルムを拒絶しないで下さい。実際の映像および生産の性能を最初に確認して下さい。
- 露光エネルギーを定期的に確認し、視覚的な判断ではなく露光スケールを使用する。
- より暗い材料がより遅いイメージの出現を示すとき、調節が要求されるかどうかを決定する前に適したポストexposureの保持の時間を可能にします。
- 曝露エネルギーを検証し、ポイントを現像させ、化学を一緒に現像させます。
- PCB全体のプロセスを調査する。 汚染および物理的な傷を塗ることはドライフィルム関連の欠陥のために間違いである場合もあります。
- AOIと量産データを、材料の性能を評価するための最も強力な基盤として利用します。
まとめ
可視性ドライフィルム色のバリエーションは調査されるべきですが、色差だけでは必ずしも機能的な品質の問題を示すものではありません。このHC-1538B評価では、性能は表面調製、ラミネート、LDI露光、開発、パターンメッキ、エッチング、AOI検査全体で評価されました。
安定したPCBイメージングは、表面調製、ラミネート、露光、開発、メッキ、エッチング、検査の調整制御に依存します。プロセスベースの評価は、プロセス関連の欠陥から材料関連の問題を区別し、不要な生産調整を削減するのに役立ちます。
テクニカルサポート
広東省 Taiyada の光電子工学 Co.、株式会社は PCB の製造業のためのドライフィルムのフォトレジストを供給し、PCB の構造、装置および生産プロセスに従ってテクニカル サポートを提供します。
ウェブサイト: taiyadafilm.com
メール: dryfilmtech@gmail.com